
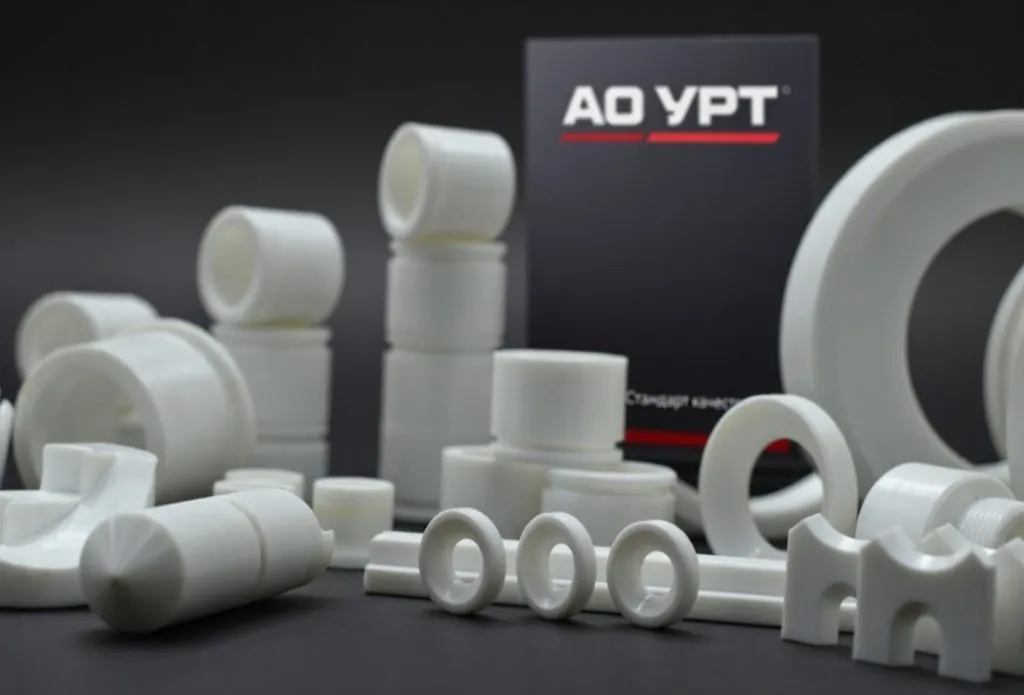
Фторопласт Ф-4 химиялық төзімділігі, төмен үйкелісі және кең температуралық диапазоны үшін мұнай-газ, химия, энергетика, металлургия және су дайындау жабдықтарында қолданылады. Алайда Ф-4 тығыздағышын парақтан қалыппен кесу кезінде материалдың шеті морт сынып, радиалды жарықшақтар пайда болуы мүмкін. Мұндай ақау фланецті қосылысқа орнатқаннан кейін ғана байқалса, орта ағуы, жоспардан тыс тоқтау және қайта монтаждау шығыны туындайды.
Практикада мәселе көбіне фторопласттың сапасынан емес, қалып пышағының тозуынан, кесу саңылауының дұрыс таңдалмауынан, парақты суық күйінде өңдеуден және қысу күшінің артық болуынан шығады. Сондықтан тығыздағыш дайындау кезінде ГОСТ талаптарын, нақты маркасын және пайдалану ортасын бірге бағалау қажет.
Ф-4 материалының кесу кезіндегі ерекшеліктері
Ф-4 — политетрафторэтилен негізіндегі престелген фторопласт. Оның негізгі қасиеттері: көптеген қышқылдарға, сілтілерге, мұнай өнімдеріне және еріткіштерге төзімділік; төмен үйкеліс коэффициенті; электр оқшаулағыштық; шамамен -60-тан +260 °C-қа дейінгі жұмыс температурасы. Нақты шек орта құрамына, қысымға, қалыңдыққа және тығыздағыш конструкциясына байланысты белгіленеді.
Фторопласттың созылу беріктігі эластомерлерге қарағанда төмен, ал серпімді қалпына келуі шектеулі. Материал қысымда баяу деформацияланып, суық ағу құбылысына бейім болады. Қалыппен кесу кезінде пышақ материалды таза қимай, оны жаншып немесе жыртып өтсе, ішкі кернеу сақталып қалады. Кейін тығыздағышты фланецке тартқанда осы кернеу жарықшаққа айналады.
Ф-4 парақтары мен дайындамаларының талаптарын кәсіпорындарда әдетте ГОСТ 10007-80 және өндірушінің техникалық шарттары бойынша бақылайды. Фланецті тығыздағыштардың өлшемдері мен орындау талаптарын таңдағанда ГОСТ 15180-86, жабдықтың жобалық құжаттамасы және қолданылатын ұлттық стандарттар ескеріледі. Тапсырыс алдында материал сертификатындағы марка, қалыңдық, тығыздық және партия нөмірі тексерілуі тиіс.
Жарықшақтардың негізгі себептері
1. Пышақтың мұқалуы және дұрыс емес геометрия
Мұқалған пышақ кесу орнына жанама қысым береді. Әсіресе ішкі шағын радиустарда және ұзын тар сақиналарда шет созылып, ақшыл жолақ және ұсақ тістену пайда болады. Қалып пышағының жүзі біркелкі өткір, түйісу орны таза және майысусыз болуы керек. Ф-4 үшін тым өткір бұрышты, бірақ жұқа әрі қатты емес құрал тез бұзылуы мүмкін; сондықтан пышақ болаты мен қаттылығы кесу сериясына сай таңдалады.
2. Қалып пен қарсы тақта арасындағы саңылау
Саңылау артық болса, материал пышақпен бірге созылып, қима жиегі жыртылады. Саңылау тым аз болса, пышақ пен қарсы тақта артық қысылып, жүз майысады және парақта қысу іздері қалады. Нақты мән пышақ биіктігіне, парақ қалыңдығына, қалыптың конструкциясына және пресстің қаттылығына байланысты сынама кесумен белгіленеді. Бір ғана әмбебап саңылау барлық қалыңдыққа жарамайды.
3. Төмен температура және дұрыс сақталмаған парақ
Қазақстанның солтүстік және орталық өңірлерінде қысқы қойма температурасы Ф-4-ті кесу сапасына тікелей әсер етеді. Суық парақ қатқылданып, радиуста оңай жарылады. Қаптамадан шыққан материалды бірден кесуге болмайды: оны жабық өндірістік бөлмеде кемінде бірнеше сағат ұстап, температурасы тұрақтандырылғаннан кейін ғана өңдеу қажет. Парақты жылыту кезінде ашық жалын қолданылмайды; біркелкі конвекциялық қыздыру жеткілікті.
4. Қате дайындама және технологиялық тәртіп
Парақтың жиегіндегі соққы, бүктелу, терең сызат немесе тасымалдау кезіндегі қысылу кейінгі жарықшақтың бастапқы нүктесіне айналады. Қалыпқа салмас бұрын материал жазық үстелде қаралып, ақаулы аймақтар белгіленеді. Қорғаныш үлдір болса, оның жабысып қалуы мен пышаққа ілінуі де тексеріледі. Бір өтуде бірнеше қабатты кесу өндірісті жылдамдатқанымен, төменгі қабатта өлшем ауытқуы мен жыртылу қаупін арттырады.
Қалыппен кесудің ұсынылатын технологиясы
- Материалды сәйкестендіру. Сертификаттағы Ф-4 маркасын, қалыңдықты және партияны сызбадағы талаппен салыстырыңыз. Агрессивті орта немесе жоғары температура болса, толтырылған фторопласт маркаларын өздігінен алмастырмаңыз.
- Парақты кондициялау. Материалды құрғақ, жабық жерде бөлме температурасына жеткізіп, жазық күйде ұстаңыз. Қысқы жеткізуден кейін сыртқы және ішкі қабат температурасы теңесуі керек.
- Қалыпты дайындау. Пышақ контурының бұрыштарын мүмкіндігінше жұмсартыңыз. Өткір ішкі бұрыш орнына жобада рұқсат етілген шағын радиус қолданыңыз, себебі дәл осы аймақ кернеу концентраторы болады.
- Сынама кесу. Алдымен бір-екі дайындама кесіліп, сыртқы және ішкі жиек лупамен тексеріледі. Жарықшақ, қабыршақтану, жаншылу және өлшемнің конустылығы тіркеледі.
- Пресс режимін тұрақтандыру. Пышақтың төмен түсуі бірқалыпты болуы қажет. Кенет соққы, қайта-қайта басу және дайындаманы қалыптан жұлып алу жарықшақ қаупін арттырады.
- Сапаны бақылау. Ішкі диаметр, сыртқы диаметр, қалыңдық, жазықтық және қима беті өлшенеді. Фланецке орнатар алдында жыртылған немесе күмәнді шеті бар тығыздағыш қабылданбайды.
Инженерлік ереже: Ф-4 тығыздағышындағы жарықшақты герметикпен немесе майлағышпен жасыруға болмайды. Қима жиегі бұзылса, бөлшек қысым астында сенімді жұмыс істемейді; ақаулы дайындама қайта кесілуі тиіс.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
Қалыңдық пен материалды таңдау
Тығыздағыш қалыңдығы фланецтердің қаттылығына, бет кедір-бұдырлығына, қысымға және монтаж дәлдігіне қарай белгіленеді. Қалың парақ бұдырды жақсы толтырғанымен, суық ағу мен қысу деформациясы жоғары болуы мүмкін. Жұқа парақ аз орын алады, бірақ фланец бетінің сызаты мен параллель еместігіне сезімтал келеді.
| Материал нұсқасы | Негізгі артықшылығы | Қолдану ерекшелігі | Кесу кезіндегі қауіп |
|---|---|---|---|
| Ф-4 таза, престелген парақ | Жоғары химиялық инерттілік және төмен үйкеліс | Қышқыл, сілті, мұнай өнімдері бар орта; орташа механикалық жүктеме | Суықта морттану, ішкі радиуста жарықшақ |
| Толтырылған фторопласт | Қысымға төзімділігі және өлшем тұрақтылығы жоғары | Жүктемесі жоғары фланецтер, арматура және сорғы тораптары | Қоспа түріне қарай пышақтың тез тозуы |
| Майға төзімді резеңке | Серпімділігі және фланец саңылауын толтыруы жақсы | Мұнай өнімдерінде, бірақ температура мен химиялық үйлесімділік тексеріледі | Фторопласт орнына қате таңдалса, ісіну немесе қартаю |
Резеңке тығыздағыш пен Ф-4 бір-бірін автоматты түрде алмастырмайды. Мысалы, мұнай құбырындағы орта болғанымен, температура жоғары немесе реагент құрамында агрессивті қоспалар бар болса, резеңке тез ісінуі мүмкін. Ал Ф-4 жоғары температурада химиялық тұрғыдан тұрақты болғанымен, фланецтің үлкен саңылауын және динамикалық дірілді әрдайым өтей алмайды.
Қазақстан кәсіпорындарындағы практикалық ескертулер
ҚазМұнайГаз жүйесіндегі мұнай-газ объектілерінде, Qarmet сияқты металлургиялық өндірістерде, сондай-ақ Алматы, Астана және Шымкент зауыттарында тығыздағыштың сенімділігі тек материалға емес, монтаж тәртібіне де байланысты. Қарағанды мен Астанада қысқы сақтау жағдайы, Маңғыстаудағы шаң-тұз әсері, Алматыдағы биіктік пен температура ауытқуы қойма және тасымалдау талабын өзгертеді.
Тығыздағыштарды Қазақстанның өңірлеріне жөнелткенде оларды тегіс қаптамаға салып, бүктемей тасымалдау қажет. Қаптамада материал маркасы, қалыңдығы, өлшемі, партиясы және сақтау мерзімі көрсетіледі. Монтаж алдында фланец беті майдан, металл жаңқасынан және ескі тығыздағыш қалдығынан тазартылады. Болттар диагональ бойынша бірнеше кезеңмен тартылады; шамадан тыс күш Ф-4-тің жергілікті жаншылуына және суық ағуына әкеледі.
Тапсырыс бергенде қандай деректер қажет?
Дәл дайындау үшін бізге сыртқы және ішкі диаметр, қалыңдық, тесік саны мен диаметрі, фланец стандарты, жұмыс қысымы, температурасы, ортаның атауы және жабдықтың сызбасы қажет. Егер өлшем стандартты болмаса, үлгі немесе эскиз бойынша өндіріс мүмкіндігі жеке бағаланады. Дайын Ф-4 тығыздағыштарын және басқа РТИ шешімдерін каталогтан көруге болады.
Материал маркасын, қалыппен кесу технологиясын және партиялық бақылауды нақтылау үшін ural-rti.org сайты арқылы өтінім жіберіңіз. Қазақстан бойынша консультация: +7 958 578-05-89, электрондық пошта: kz@ural-rti.org. Қажет болса, өндіріс маманы орта параметрлеріне қарай Ф-4, толтырылған фторопласт немесе басқа тығыздағыш материалын салыстырып ұсынады.
Ф-4 тығыздағышын суық цехта бірден қалыппен кесуге бола ма?
Ұсынылмайды. Суық Ф-4 қатқылданып, әсіресе ішкі радиус пен жіңішке көпіршелерде жарықшаққа бейім болады. Парақты қаптамадан шығарғаннан кейін құрғақ бөлмеде температурасы тұрақтанғанша ұстаңыз. Қыздыру біркелкі жүргізілуі керек, ашық жалын мен жергілікті қатты қыздыруға жол берілмейді.
Ф-4 парағында кескеннен кейін ұсақ ақ жарықшақтар көрінсе, тығыздағышты қолдануға бола ма?
Жоқ. Ақшыл сызық материалдың созылып, талшықсыз қима бойында ішкі зақым алғанын көрсетуі мүмкін. Қысу кезінде жарықшақ ұлғайып, жұмыс ортасы фланецтен өтуі ықтимал. Мұндай бөлшек қабылданбайды; пышақтың өткірлігі, қалып саңылауы және парақтың күйі тексеріліп, дайындама қайта кесіледі.
Ф-4 үшін қандай қалыңдықтағы парақты таңдаған дұрыс?
Бір ғана әмбебап қалыңдық жоқ. Қатты және тегіс фланецтерге жұқа парақ жеткілікті болуы мүмкін, ал бет кедір-бұдырлығы немесе саңылауы жоғары қосылыстарға қалыңырақ материал қажет. Дегенмен қалыңдық артқан сайын суық ағу қаупі өседі. Қысым, температура, фланец қаттылығы және орта көрсетілгеннен кейін ғана нақты өлшем таңдалады.
Таза Ф-4 пен толтырылған фторопласттың айырмашылығы қандай?
Таза Ф-4 химиялық инерттілігімен ерекшеленеді, бірақ қысым астында деформациясы жоғары болуы мүмкін. Толтырылған маркаларға көміртек, графит, шыны талшығы немесе басқа қоспалар енгізіліп, өлшем тұрақтылығы мен қысуға төзімділігі жақсартылады. Бірақ қоспа химиялық төзімділікті өзгертуі және кесу пышағын тез мұқалтуы мүмкін. Сондықтан марканы орта мен жүктемеге қарай таңдау қажет.
Қазақстанға жіберілетін Ф-4 тығыздағыштарын қалай сақтау керек?
Тығыздағыштарды жазық күйде, күн сәулесінен, қыздырғыштан, майдан және еріткіштен алыс сақтаңыз. Бүктеу, ауыр жүктің астына қою және қаптамасыз тасымалдау қимаға тұрақты деформация береді. Қысқы логистикадан кейін бөлшектерді бірден монтаждамай, бөлме жағдайында тексеріп, фланецке орнату алдында жарықшақ пен өлшем ауытқуын бақылау керек.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді