
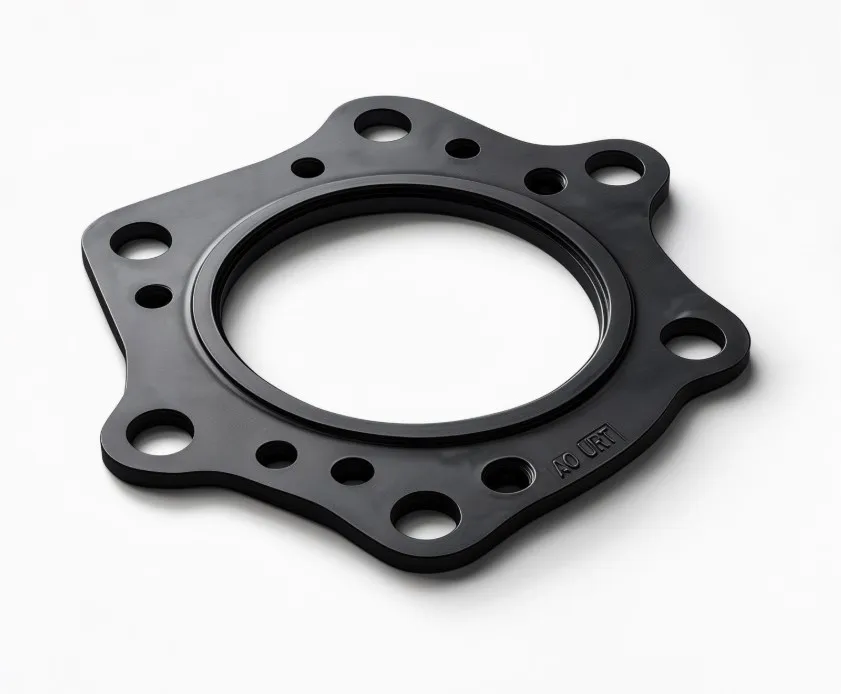
Парониттен тығыздағыш кесу кезінде негізгі мақсат — фланецтің нығыздау бетіне толық жанасатын, болт тесіктері осьтермен сәйкес келетін және жұмыс ортасының қысымы мен температурасына төтеп беретін бөлшек алу. Қазақстандағы мұнай-газ, жылу энергетикасы, тау-кен, металлургия және коммуналдық кәсіпорындарда мұндай тығыздағыштар бу, су, мұнай өнімдері, газ және әлсіз агрессивті орталар жүретін құбыр желілерінде кең қолданылады.
Дұрыс дайындалмаған паронит төсемі қысқа уақытта жаншылып, фланецтен сыртқа шығып немесе болт тартылғанда жыртылып кетеді. Сондықтан кесу технологиясын ГОСТ 481-80 бойынша парониттің сипаттамаларымен және ГОСТ 15180-86 бойынша фланецтік тығыздағыштардың өлшемдік талаптарымен бірге қарастырған жөн.
Паронит маркасын кесу алдында таңдау
Паронит — асбест талшықтары, каучук және минералдық толықтырғыштар негізіндегі парақ материал. Нақты марка жұмыс ортасына байланысты таңдалады. Мысалы, ПОН-Б жалпы өндірістік мақсаттағы суға, буға және мұнай өнімдеріне арналған кең таралған материал болып саналады. ПМБ мұнай, отын және майлау материалдары әсер ететін тораптарда қолданылады. ПА қышқылдық орталар үшін, ал жоғары температуралы бу желілерінде тиісті температуралық класқа арналған марка қажет.
ГОСТ 481-80 паронит парақтарының маркаларын, қалыңдығын, тығыздығын, сығылғыштығын, серпімділігін және жұмысқа жарамдылығын регламенттейді. Материалды таңдағанда тек «паронит» деген жалпы атауға сүйену қате. Тапсырыста маркасы, қалыңдығы, парақ өлшемі, жұмыс қысымы, температурасы және орта түрі көрсетілуі керек.
Қажетті құралдар
Қолмен кесуге арналған жабдық
- болат сызғыш, бұрыштық және өлшеуіш штангенциркуль;
- өткір макет пышағы немесе алмастырмалы жүзді өндірістік пышақ;
- құбыр немесе сақина тәрізді тесіктерге арналған қуыс тескіштер;
- резеңке немесе полиуретан төсеніш;
- контур түсіруге арналған маркер, кернер және диаметрлік шаблон.
Паронитті қайшымен кесу тек жұқа парақтар мен уақытша жөндеу жағдайларында қолайлы. Қайшы материалды созып, шетінде толқын және қиғаш қима қалыптастырады. Қалыңдығы 2–6 мм парақтарды пышақпен бірнеше жеңіл жүріспен кескен дұрыс; бір өтуде қатты басу қабаттардың үгітілуіне әкеледі.
Сериялық және дәл кесу
Фланецтік тығыздағыштарды тұрақты түрде өндіретін цехтарда плоттерлік пышақ, координаттық станок, лазерлік немесе су ағынымен кесу қолданылады. Лазер парониттің құрамындағы органикалық байланыстырғышты күйдіруі мүмкін, сондықтан жиек сапасы мен желдету міндетті түрде бақыланады. Су ағынымен кесу қалың парақтарда өлшем дәлдігін жақсы сақтайды, бірақ бөлшекті толық кептіру қажет.
Тығыздағышты алдымен ескі төсемнің ізі бойынша емес, фланецтің нақты өлшемі және сызбадағы нығыздау контуры бойынша кесіңіз. Ескі паронит қысымнан жаншылып, бастапқы геометриясын жоғалтуы мүмкін.
Кесу тәртібі және радиусты қалыптастыру
- Фланецті майдан, тоттан, ескі герметиктен және паронит қалдықтарынан тазалаңыз.
- Сыртқы диаметрді, ішкі өту диаметрін, болт шеңберін және тесіктердің диаметрін өлшеңіз.
- Парақты тегіс үстелге орналастырып, оның қалыңдығы мен маркасын сертификатпен салыстырыңыз.
- Алдымен ішкі контурды, кейін сыртқы контурды белгілеңіз. Соңында болт тесіктерін тесіңіз.
- Кесілген шетті тексеріп, борпылдақ талшықтарды алып тастаңыз. Тығыздағышты майыстырмай, тегіс күйде сақтаңыз.
Ішкі бұрыштарда өткір 90° бұрыш қалдырмаған жөн. Мұндай аймақтар тарту кезінде кернеу шоғырланатын нүктеге айналады. Құбыр диаметрі шағын болса, ішкі радиус ретінде кемінде 2–3 мм қолдану практикалық тұрғыдан қауіпсіз. Үлкен DN өлшемдерінде радиус фланецтің конструкциясына және нығыздау алаңының еніне тәуелді; әдетте радиус 3–10 мм аралығында алынады. Егер сызбада нақты радиус берілсе, өндірістік тәжірибеден алынған мән емес, сол өлшем басым болады.
Ішкі жиек құбыр қимасына кіріп кетпеуі керек. Тығыздағыштың саңылауға шығып тұруы ағынды тарылтып, шайылу немесе турбуленттік эрозия қаупін арттырады. Екінші жағынан, ішкі диаметр шамадан тыс үлкен болса, нығыздау жолағы тарылып, қысымның жергілікті өсуі байқалады.
ГОСТ 481-80 және ГОСТ 15180-86 бойынша ауытқулар
ГОСТ 481-80 парониттің парақ материалы ретіндегі сапа көрсеткіштерін анықтайды. Сондықтан ол дайын тығыздағыштың барлық геометриялық өлшеміне бір ғана әмбебап рұқсат бермейді. Қалыңдықтың, парақ өлшемінің және физика-механикалық көрсеткіштердің рұқсаттары материал маркасы мен номинал қалыңдығына қарай стандарт кестесінен тексеріледі.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
ГОСТ 15180-86 құбыр фланецтеріне арналған металл емес жалпақ тығыздағыштардың конструкциясын, өлшемдерін және орындау түрлерін белгілейді. Ішкі және сыртқы диаметр, болт тесіктері, қалыңдық және тығыздағыштың орындалуы фланецтің шартты өтуіне, қысым класына және стандарттық сызбаға байланысты алынады. Сондықтан «барлық паронит тығыздағышқа ±1 мм» деген тұжырым нормативтік талап ретінде дұрыс емес.
| Көрсеткіш | Нормативтік негіз | Өндірістегі практикалық бақылау |
|---|---|---|
| Паронит маркасы мен қалыңдығы | ГОСТ 481-80 және материал паспорты | Қалыңдықты кемінде үш нүктеде өлшеу; жергілікті жұқару болмауы тиіс |
| Ішкі және сыртқы диаметр | ГОСТ 15180-86 немесе жұмыс сызбасы | Штангенциркульмен және шаблонмен тексеру; қолмен кесуде әдетте шамамен ±0,5–1,0 мм деңгейі көзделеді |
| Болт тесіктері | Фланец сызбасы, болт шеңбері және ГОСТ 15180-86 | Осьтердің ығысуы болтты күшпен кіргізуге әкелмеуі керек; сериялық кесуде ±0,3–0,5 мм дәлдікке ұмтылу |
| Қима жиегі | Материалдың технологиялық жарамдылығы | Жыртылу, қабаттану, күйік және өткір шығыңқы талшықтар болмауы тиіс |
Кестедегі қолмен және станокпен кесу мәндері — технологиялық мақсаттағы практикалық бағдар, ГОСТ-тағы барлық жағдайға ортақ рұқсат емес. Нақты қабылдау кезінде тапсырыс сызбасы, кәсіпорынның техникалық шарттары, фланец стандарты және жеткізуші сертификаты басымдыққа ие. Егер жабдықтаушы «ГОСТ бойынша дайындалды» десе, материал маркасы мен партия нөмірі көрсетілген паспортты сұрау қажет.
Қазақстан жағдайында монтаждау ерекшеліктері
Алматы мен Шымкенттегі маусымдық температура ауытқуы, Астана мен Солтүстік Қазақстандағы суық климат, Маңғыстау мен Атыраудағы тұзды шаң және мұнай өнімдері парониттің сақтау жағдайына әсер етеді. Парақтарды тік қоймай, көлденең және құрғақ бөлмеде сақтау керек. Тікелей күн сәулесі, қыздыру батареясы, ылғал және май сіңуі материал қасиеттерін өзгертеді.
ҚазМұнайГаз жүйесіндегі мұнай құбырларында, Qarmet кәсіпорындарында, Алматының жылу тораптарында немесе Астана қазандықтарында тығыздағышты таңдау кезінде қысым мен температураның нақты режимі есепке алынуы тиіс. Болттарды бірден толық қатайтпай, айқыш тәртіппен бірнеше кезеңде тарту керек. Бұл паронитке қысымның біркелкі таралуын қамтамасыз етеді.
Дайындалған тығыздағышты каталогтағы стандартты өлшемдермен салыстыруға болады: РТИ каталогы. Арнайы өлшем, шұғыл партия немесе өндірістік торапқа арналған дайындау қажет болса, ural-rti.org арқылы өтінім жіберіңіз. Кеңес алу үшін +7 958 578-05-89 нөміріне қоңырау шалуға немесе kz@ural-rti.org поштасына фланец сызбасын, орта параметрлерін және қажетті санын жіберуге болады.
Жиі жіберілетін қателер
- ескі тығыздағышты дәл көшіріп кесу;
- материал маркасын жұмыс ортасына тексермей таңдау;
- болт тесіктерін кернерсіз, «көзбен» белгілеу;
- ішкі жиекті құбыр қимасына кіргізу;
- паронитке май, графит немесе герметикті технологиялық қажеттіліксіз жағу;
- бір реттік қолдануға арналған төсемді қайта монтаждау.
Дұрыс кесілген паронит тығыздағыш — өлшемі фланецке сәйкес, жиегі бүтін, қалыңдығы біркелкі және нақты жұмыс ортасына таңдалған бөлшек. Күмәнді жағдайда сызба, материал паспорты және ГОСТ талаптары бойынша қабылдау жүргізілгені қауіпсіз.
Паронит тығыздағышты пышақпен кесуге бола ма?
Иә, жұқа және орташа қалыңдықтағы парақтарды өткір өндірістік пышақпен кесуге болады. Парақты қатты басып бір өтуде кесудің орнына, контур бойымен бірнеше жеңіл жүріс жасаңыз. Төменгі жағына қатты тегіс емес тақтай емес, резеңке немесе полиуретан төсеніш қойған дұрыс. Қалың, үлкен диаметрлі және көп даналы тығыздағыштар үшін плоттер, су ағыны немесе координаттық кесу тиімді.
Парониттің ішкі және сыртқы диаметріне қандай рұқсат қалдырылады?
Бірыңғай әмбебап рұқсат барлық өлшемге қолданылмайды. Нақты мән ГОСТ 15180-86 кестесіне, фланецтің орындауына және жұмыс сызбасына байланысты анықталады. Практикада қолмен кесілген бөлшекте шамамен ±0,5–1,0 мм дәлдікке, ал станоктық кесуде ±0,3–0,5 мм деңгейіне ұмтылады. Бұл мәндер технологиялық бағдар ғана, нормативтік қабылдау үшін тапсырыс құжатын тексеру қажет.
Паронит тығыздағышқа герметик жағу қажет пе?
Әдетте қажет емес. Дұрыс таңдалған, таза және тегіс фланецтерде паронит қысым арқылы өзі нығыздалады. Герметик жағу тығыздағыштың сырғуына, ішкі жиектің ағынға шығып кетуіне немесе кейін бөлшектеуді қиындатуына әкелуі мүмкін. Герметик тек жабдық өндірушісінің нұсқаулығында немесе технологиялық регламентте көрсетілсе ғана қолданылады.
ПОН-Б мен ПМБ паронитінің айырмашылығы қандай?
ПОН-Б су, бу және көптеген жалпы өндірістік орталарға арналған әмбебап марка ретінде қолданылады. ПМБ мұнай, бензин, дизель отыны және майлар әсер ететін тораптарға бейімделген. Нақты таңдау қысымға, температураға, ортаның химиялық құрамына және материал сертификатына сүйеніп жасалады. Марканы тек сыртқы түсіне қарап ажырату дұрыс емес.
Қазақстанның суық өңірлерінде паронитті қалай сақтау керек?
Парақтарды құрғақ, жабық, желдетілетін бөлмеде көлденең күйде сақтау керек. Оларды далада, контейнердің ылғал еденінде немесе радиатор жанында қалдырмаңыз. Астана, Қарағанды және Солтүстік Қазақстан жағдайында монтаж алдында материалды бөлме температурасына бейімдеген жөн. Майланған, қатпарланған немесе бетінде жарық пайда болған паронитті жауапты фланецтік қосылыстарда қолданбау керек.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді