
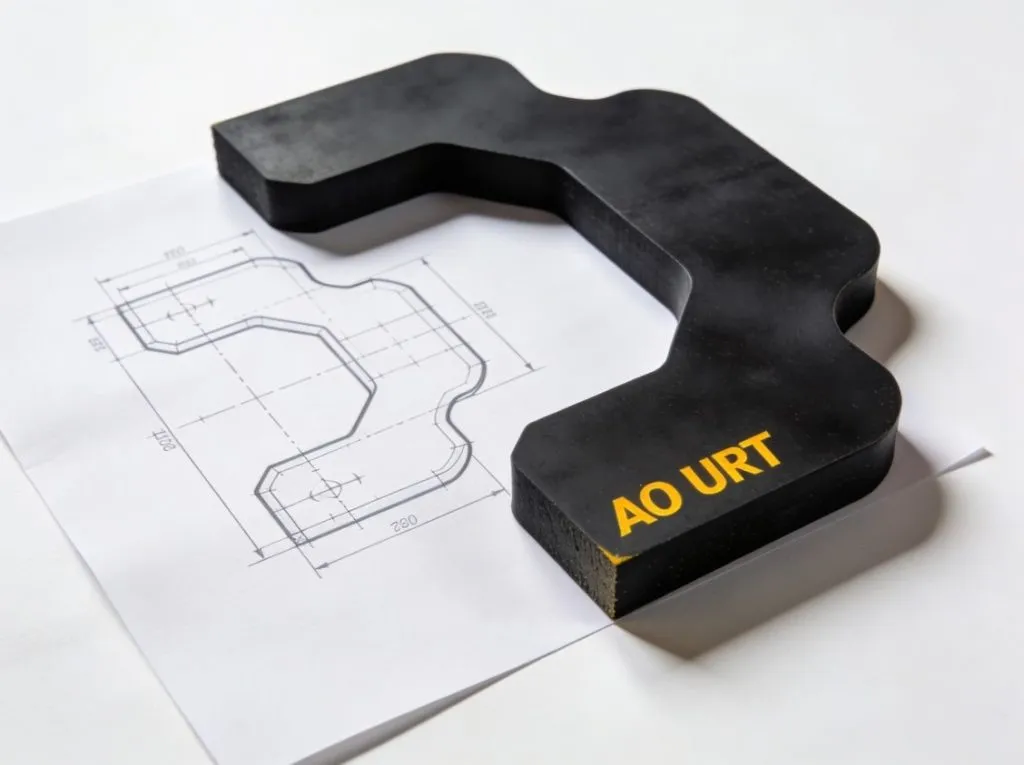
Инженерлік хабаршы бөлімінде NBR және EPDM табақша резеңкесінен тығыздағыштарды СБП станогында дайындаудың практикалық ерекшеліктерін қарастырамыз. Мұндай бөлшектер мұнай-газ жабдықтарында, сорғы агрегаттарында, жылу алмастырғыштарда, компрессорларда, металлургиялық желілерде және коммуналдық инфрақұрылымда қолданылады.
Қазақстан кәсіпорындары үшін негізгі талаптар — өлшемнің қайталануы, фланецке дәл отыру, монтаж кезінде жыртылмау және температуралық ауытқуларға төзімділік. Қолмен кесу кезінде пышақтың ауытқуы, шаблонның жылжуы және операторға тәуелділік бөлшек контурында елеулі айырмашылық туғызады. СБП станогы бұл факторларды азайтып, сериялы өндірісте ±0,1 мм дейінгі өлшемдік дәлдікті қамтамасыз етуге мүмкіндік береді.
NBR және EPDM резеңкелерінің айырмашылығы
NBR, яғни бутадиен-нитрил каучугі, минералды майлармен, дизель отынымен, гидравликалық сұйықтықтармен және майлау материалдарымен жанасатын тығыздағыштарға қолайлы. Нитрил-акрилонитрил мөлшері көбейген сайын майға төзімділік артады, бірақ төмен температурадағы иілгіштік нашарлайды.
EPDM — этилен-пропилен-диен каучугі. Ол озонға, ультракүлгін сәулеге, ыстық суға, буға және атмосфералық әсерге төзімді. Сондықтан EPDM тығыздағыштары жылыту жүйелерінде, су құбырларында, сыртқы жабдықта және Алматы, Астана, Қарағанды сияқты қалалардың маусымдық температура айырмасы жоғары жағдайларында тиімді. Алайда EPDM мұнай өнімдерімен және көмірсутекті майлармен жұмыс істеуге арналмаған.
| Көрсеткіш | NBR | EPDM |
|---|---|---|
| Негізгі қолдану ортасы | Май, отын, гидравликалық сұйықтық | Су, бу, ауа, әлсіз химиялық ерітінділер |
| Жұмыс температурасы, әдеттегі диапазон | шамамен −30…+100 °C | шамамен −45…+130 °C |
| Қаттылық | 60–80 Shore A | 60–80 Shore A |
| Озон және ультракүлгінге төзімділік | орташа немесе төмен | жоғары |
| Май өнімдерімен үйлесімділік | жоғары | төмен |
Нақты температура мен қысым шегі резеңке қоспасының рецептурасына, вулканизация әдісіне, табақша қалыңдығына және өндірушінің техникалық шарттарына байланысты белгіленеді. Қоспаны тек «NBR» немесе «EPDM» атауымен емес, қаттылығы, тығыздығы және физика-механикалық паспорты бойынша таңдау қажет.
СБП станогында кесу технологиясы
1. Сызбаны және бастапқы материалды дайындау
Алдымен фланецтің нақты өлшемдері, ішкі және сыртқы диаметрі, болт тесіктерінің координаттары, қалыңдығы және жұмыс ортасы тексеріледі. Сызба DXF немесе басқа станок қолдайтын форматқа аударылады. Контурда артық өткір бұрыштар қалдырмау қажет: ішкі радиус аз болған жағдайда резеңкеде кернеу шоғырланып, монтажда жыртылу пайда болуы мүмкін.
Табақша беті таза, майсыз және біркелкі болуы тиіс. Материалдың қалыңдығы микрометрмен бірнеше нүктеде өлшенеді. Мысалы, номиналы 3 мм табақшада қалыңдықтың рұқсат ауытқуы бүкіл партия бойынша бірдей болмауы мүмкін. Бұл жағдай жазықтықтағы контур дәл болғанымен, тығыздау күшінің әркелкі болуына әкеледі.
2. Бекіту және пышақты баптау
Резеңке дайындамасы вакуумдық үстелге немесе арнайы қысқыштарға бүктелмей бекітіледі. Жұмсақ NBR және EPDM табақшаларында кесу кезінде материал созылса, станок тоқтағаннан кейін контур қайта жиырылып, өлшем өзгеруі мүмкін. Сондықтан сынақ кесімі дайындаманың шетіне жақын емес, негізгі аймақтан орындалады.
Пышақтың шығу тереңдігі материал қалыңдығынан сәл артық қойылады. Артық тереңдік астарды зақымдап, жүздің тез мұқалуына әкеледі; жеткіліксіз тереңдік бөлшектің төменгі қабатын толық кеспейді. Кесу жылдамдығы резеңкенің қаттылығына, қалыңдығына және контур күрделілігіне қарай реттеледі.
3. Бірінші бөлшекті өлшеу
Серияны бастамас бұрын кемінде бір үлгі бөлшек өлшенеді. Сыртқы контур штангенциркульмен, тесіктер координаттық өлшеу құралымен немесе калибрмен тексеріледі. Жоғары жауапты фланецтерде өлшеу нәтижесі сызбадағы номиналмен салыстырылып, протоколға жазылады.
±0,1 мм рұқсат ауытқуы тек станоктың мүмкіндігі емес. Оған материал қалыңдығының тұрақтылығы, вакуумдық бекіту, пышақтың күйі, сызба сапасы және бақылау өлшемі бірдей дәрежеде әсер етеді.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
Қолмен кесумен салыстырғандағы айырмашылық
Қолмен кесу прототипке, шұғыл жөндеуге немесе бір реттік қарапайым сақинаға жарамды. Бірақ шаблонмен жұмыс істегенде тесіктердің центрі ығысуы, контурдың толқындануы және бір партиядағы бөлшектердің әртүрлі болуы жиі кездеседі. Бұл әсіресе Қарағандыдағы металлургиялық кәсіпорындарда, Шымкенттегі сорғы станцияларында және Атырау облысындағы мұнай-газ нысандарында фланецтің қысу күші жоғары болған кезде маңызды.
| Параметр | Қолмен кесу | СБП станогында кесу |
|---|---|---|
| Өлшемнің қайталануы | операторға тәуелді, әдетте ±0,5–2 мм | бағдарлама мен материал тұрақты болса, ±0,1–0,3 мм |
| Болт тесіктерінің орналасуы | шаблон дәлдігіне тәуелді | координаттар бағдарламада бекітіледі |
| Сериялы өндіріс | еңбек шығыны жоғары | қайталануы және өнімділігі жоғары |
| Прототип дайындау | жылдам, арнайы жабдық қажет емес | сызбаны цифрлау қажет |
| Ақау қаупі | жыртылу, қиғаш жиек, өлшемнің өзгеруі | пышақ пен бекіту дұрыс бапталса төмен |
СБП технологиясы әсіресе бірдей тығыздағыштарды бірнеше рет жеткізуде тиімді. Мысалы, ҚазМұнайГаз жүйесіндегі сорғы және құбыр арматурасы үшін сақталған цифрлық карта бойынша жаңа партияны бастапқы өлшемдерді қайта өлшемей дайындауға болады. Дегенмен нақты жабдықтың фланеці өзгерсе, ескі файлды автоматты түрде қолдануға болмайды.
ГОСТ және техникалық құжаттама талаптары
Тығыздағышты қабылдау кезінде резеңке табақшаға арналған ГОСТ 7338-90 талаптары, бұйымның сызбасы және жеткізушінің ТУ құжаты басшылыққа алынуы мүмкін. Құбыр фланецтеріндегі тығыздағыштар үшін жобалық құжаттамада көрсетілген фланец стандарты, қысым класы және жұмыс ортасы ескеріледі. Жалпы мақсаттағы резеңке бұйымдарға қатысты ГОСТ, ҚР СТ немесе кәсіпорынның бекітілген техникалық шарттары бір-бірімен салыстырылып қолданылуы керек.
Қабылдау құжаттарында резеңке маркасы, қалыңдығы, қаттылығы Shore A, партия нөмірі, өлшемдік ауытқулар және визуалды ақаулар көрсетіледі. Майлы ортаға арналған NBR орнына EPDM, ал ыстық суға арналған EPDM орнына майға төзімді NBR таңдау — материал сәйкессіздігінің ең жиі кездесетін себептерінің бірі.
Қазақстан жағдайында пайдалану ерекшеліктері
Астана мен солтүстік өңірлерде қысқы суық кезінде резеңке қатаяды, сондықтан төмен температурадағы иілгіштік көрсеткіші маңызды. Батыс Қазақстанның мұнай-газ объектілерінде мұнай, дизель отыны, тұзды су және температура ауысуы қатар әсер етеді. Алматы тау бөктерінде озон, ылғал және маусымдық температура өзгерісі ескерілгені дұрыс. Шаңды ортада тығыздағыштың сыртқы жиегіне шамадан тыс қысым түсірмей, фланец бетінің тазалығын қамтамасыз ету қажет.
Логистика да техникалық фактор болып саналады. NBR және EPDM бөлшектері тікелей күн сәулесінен, озон көздерінен, май буларынан және қатты бүктелуден қорғалған күйде сақталады. Ұзақ тасымалдаудан кейін резеңке бөлшек бірден монтаждалмай, бөлме температурасында жазық күйге келтіріледі.
Тапсырыс берер алдында қандай деректер қажет?
- Тығыздағыштың сыртқы және ішкі өлшемдері, болт тесіктерінің саны мен координаттары.
- Материал түрі: NBR немесе EPDM, қаттылығы және қалыңдығы.
- Жұмыс ортасы, қысым, температура және фланец материалы.
- Қажетті саны, сызба файлы немесе қолданыстағы бөлшектің үлгісі.
- Қабылдау дәлдігі: мысалы, контур мен тесіктер үшін ±0,1 мм.
Сызба жоқ болса, үлгі бөлшекті өлшеп, оның жұмыс беттерін, қысылу іздерін және зақымдарын талдау қажет. Өндіріс алдында өлшемдерді тапсырыс берушімен бекіту кейінгі монтаж мәселелерін азайтады. Каталогпен танысу үшін ural-rti.org каталогына өтіңіз. РТИ дайындау және техникалық кеңес алу бойынша ural-rti.org сайтына кіріңіз немесе +7 958 578-05-89 нөміріне хабарласыңыз, kz@ural-rti.org электрондық поштасына сызбаны жіберіңіз.
NBR мен EPDM тығыздағышының қайсысын таңдау керек?
Егер тығыздағыш маймен, дизель отынымен немесе гидравликалық сұйықтықпен жанасса, әдетте NBR таңдалады. Ыстық су, бу, ауа, озон және сыртқы атмосфера әсері басым болса, EPDM тиімді. Жұмыс ортасы аралас болған жағдайда оның нақты құрамын, температурасын және қысымын көрсетіп, материалды техникалық маманмен бекіткен дұрыс.
СБП станогы шынымен ±0,1 мм дәлдік бере ала ма?
Иә, бірақ бұл барлық материал мен кез келген қалыңдық үшін автоматты түрде орындалмайды. Дәлдікке табақша қалыңдығының тұрақтылығы, резеңкенің созылуы, вакуумдық бекіту, пышақтың өткірлігі, станок калибрлеуі және өлшеу әдісі әсер етеді. Сондықтан алдымен сынақ бөлшек кесіліп, оның контуры мен тесіктері өлшенеді.
Қолмен кесілген тығыздағыш қай кезде жеткілікті?
Бір реттік жөндеу, қарапайым дөңгелек контур немесе шұғыл далалық жұмыс кезінде қолмен кесу қолданылуы мүмкін. Алайда қысымы жоғары фланецтерде, болт тесіктері көп бөлшектерде және қайталама жеткізілімде қолмен кесудің өлшемдік тұрақтылығы жеткіліксіз болуы ықтимал. Мұндай жағдайда СБП станогы қауіпсіздеу әрі өнімдірек шешім болады.
NBR және EPDM тығыздағыштары Қазақстанның суық климатында қалай жұмыс істейді?
EPDM төмен температурадағы серпімділікті жақсырақ сақтайды және сыртқы ортаға төзімді. NBR маркасына қарай суықта қатайып қалуы мүмкін, сондықтан Астана, Қарағанды және солтүстік өңірлер үшін төмен температуралық көрсеткіштері бар қоспа таңдалады. Нақты шекті температура өндірушінің паспортымен расталуы тиіс.
Тапсырыс беру үшін қандай құжаттарды жіберу қажет?
Ең дұрысы — өлшемдері мен рұқсат ауытқулары көрсетілген DXF, PDF немесе қағаз сызба. Сонымен бірге материал түрін, қалыңдығын, қаттылығын, жұмыс ортасын, температураны, қысымды және қажетті санын көрсету керек. Сызба болмаған жағдайда қолданыстағы үлгінің фотосын, өлшемдерін және фланец туралы мәліметтерді жіберуге болады.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді