
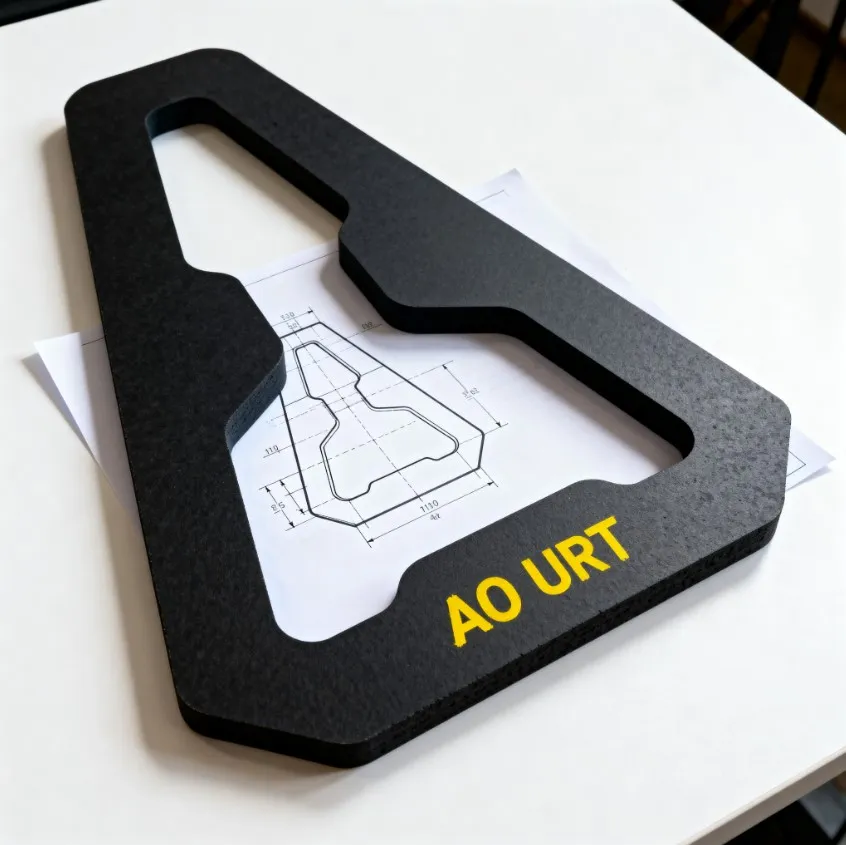
Тығыздағыштың өзіндік құнын дұрыс калькуляциялау өндірістік жөндеу, сорғы жабдығы, құбыр арматурасы және мұнай-газ объектілері үшін маңызды. Қазақстанда Алматы, Астана, Шымкент, Қарағанды, Атырау және Ақтау кәсіпорындары көбіне шағын партияға тапсырыс береді: 10–50 дана, кейде бір ғана қосалқы бөлшек қажет болады. Мұндай жағдайда дайындау әдісін дұрыс таңдамау материал бағасынан да жоғары шығынға әкелуі мүмкін.
Негізгі салыстыру екі технология арасында жүргізіледі: CNC-плоттермен немесе CNC-пышақпен кесу және цехтық қалыппен, қолмен белгілеу немесе штамп арқылы қиып шығару. Соңғы шешім бөлшек санына ғана емес, материал түріне, контур күрделілігіне, өлшем дәлдігіне, шұғылдыққа және логистикаға байланысты қабылданады.
Тығыздағыштың өзіндік құны неден құралады
Калькуляцияны мына формуламен бастауға болады:
Сжалпы = Сматериал + Сдайындау + Сбағдарлама немесе қалып + Сеңбек + Сбақылау + Сқаптама + Слогистика.
Материалдық шығынға парақтың немесе резеңке табақтың бағасы ғана емес, кесу кезіндегі қалдық та кіреді. Мысалы, DN100 фланецті тығыздағышының сыртқы диаметрі 150 мм, ішкі диаметрі 100 мм болса, бір данаға жұмсалатын таза аудан шамамен 0,0098 м². Алайда дайындамаларды параққа орналастыру, шеткі аймақ және технологиялық саңылау есепке алынғанда нақты шығын 15–35% жоғары болуы мүмкін.
Еңбек шығынына сызбаны тексеру, материалды дайындау, кесу, тесіктерді өңдеу, өлшемді бақылау және таңбалау кіреді. Шағын партияда осы тұрақты операциялар әр данаға бөлінгендіктен, бір тығыздағыштың бағасы жоғары көрінеді.
Материалды таңдаудың өзіндік құнға әсері
Тығыздағыш материалы жұмыс ортасына сәйкес таңдалуы керек. Қазақстан жағдайында температураның маусымдық айырмасы, шаң, минералды май, дизель отыны, тұзды су және ашық алаңдағы ультракүлгін сәуле ескеріледі.
| Материал немесе марка | Типтік қолдану | Артықшылығы | Назар аударатын шектеу |
|---|---|---|---|
| Паронит ПОН-Б, ГОСТ 481-80 | Су, бу, мұнай өнімдері бар фланецтер | Бағасы қолжетімді, қысымға төзімді | Сілтілі орта мен кейбір агрессивті химикаттарға жарамдылығын тексеру қажет |
| Майға төзімді резеңке, ГОСТ 7338-90 немесе ТУ | Май, отын, техникалық сұйықтықтар | Иілгіш, монтажы ыңғайлы | Жоғары температурада маркасы нақты таңдалуы керек |
| EPDM | Ыстық су, бу, сыртқы орта, озон әсері | Ауа райы мен озонға төзімді | Мұнай және көмірсутекті ортаға ұсынылмайды |
| NBR | Мұнай, дизель, гидравликалық май | Майға төзімділігі жоғары | Озон, аяз және ұзақ ультракүлгін әсері шектеулі болуы мүмкін |
| FKM, фторкаучук | Жоғары температура және агрессивті мұнай өнімдері | Химиялық және температуралық тұрақтылығы жоғары | Бағасы жоғары, кейбір ыстық бу режимдеріне сәйкес емес |
Паронит пен резеңке табақтың физика-механикалық көрсеткіштері партиялық сертификатпен расталғаны дұрыс. ГОСТ 15180-86 фланецті қосылыстарға арналған тығыздағыштардың негізгі өлшемдері мен қолданылуына қатысты құжаттардың бірі болып саналады, ал нақты объектіде кәсіпорын стандарты, техникалық шарт немесе жобалық сызба талаптары басым болуы мүмкін.
Кәсіби ереже: тығыздағышты тек сыртқы өлшемі бойынша емес, жұмыс ортасы, температура, қысым, фланец бетінің күйі және қысу дәрежесі бойынша таңдаңыз. Арзан материал дұрыс таңдалмаса, апаттық тоқтау құнын бірнеше есеге арттырады.
10 данадан басталған партияда CNC-кесудің ерекшелігі
CNC-кесу кезінде оператор электрондық сызбаны дайындайды, материалды жұмыс үстеліне бекітеді және контурды пышақпен немесе басқа кесу құралымен орындайды. Технология ішкі тесіктері, ойықтары және асимметриялық геометриясы бар тығыздағыштарға тиімді.
Бірінші тапсырыста CNC бойынша тұрақты шығындар қалыптасады: сызбаны DXF немесе басқа форматқа аудару, өлшемдерді тексеру, құралды баптау және сынама кесу. Бұл шығын 10 данаға бөлінгендіктен, алғашқы партияның бірлік бағасы жоғары болады. Бірақ сол сызба сақталса, келесі партияларда бағдарламаны қайта әзірлеу қажет емес.
CNC-кесудің артықшылықтары:
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
- қалып жасау қажет емес;
- күрделі контурды және бірнеше ішкі тесікті бір операцияда орындау;
- қайталанғыш өлшем дәлдігі;
- үлгі немесе қағаз шаблон болмаған жағдайда CAD-сызбамен жұмыс істеу;
- 10–100 дана аралығындағы шағын және орта партияға бейімделу.
Егер фланец ескі немесе деформацияланған болса, тек номиналды DN және PN мәндеріне сүйену қате. Нақты өлшемдер, болт тесіктерінің саны, PCD диаметрі, ішкі саңылау және сыртқы контур сызбаға енгізілуі тиіс.
Цехтық қиып шығару қашан тиімді
Цехтық әдіс қолмен белгілеу, дайын шаблонмен кесу, бұрғылау немесе арнайы штамп қолдануды қамтиды. Оның бастапқы дайындау шығыны әдетте төмен, әсіресе стандартты дөңгелек немесе сопақша тығыздағыштар үшін. Егер кәсіпорында қажетті қалып бұрыннан бар болса, 10–30 данаға дейін бұл әдіс CNC-ге қарағанда экономикалық жағынан тиімді болуы мүмкін.
Алайда қалып немесе шаблон әр өлшемге бөлек жасалады. Бірегей тығыздағыш үшін қалып құны аз партияда елеулі үлес алады. Сонымен бірге қолмен кесу кезінде ішкі диаметрдің ауытқуы, тесіктердің ығысуы және жиектің біркелкі болмауы ықтимал. Бұл әсіресе жоғары қысымды бу желілерінде және мұнай-газ арматурасында маңызды тәуекел.
CNC мен цехтық әдісті салыстыру
| Көрсеткіш | CNC-кесу | Цехтық қиып шығару |
|---|---|---|
| 10 данаға жарамдылығы | Күрделі контур болса тиімді | Қарапайым формада тиімді |
| Бастапқы шығын | Бағдарлама және баптау құны бар | Шаблон немесе қалып болмаса, дайындау шығыны бар |
| Өлшем қайталанғыштығы | Жоғары | Оператор тәжірибесіне тәуелді |
| Күрделі тесіктер мен ойықтар | Орындау ыңғайлы | Қосымша операция қажет |
| Қайта тапсырыс беру | Сызба сақталса жылдам | Шаблонның тозуын тексеру керек |
| Материал қалдығы | CAD-орналастыру арқылы азайтылады | Қолмен орналастыруда жоғары болуы мүмкін |
Практикалық калькуляция үлгісі
Мысал ретінде қалыңдығы 3 мм ПОН-Б парағынан 10 дана фланецті тығыздағыш алайық. Материал шығыны 0,14 м², ал парақтың сатып алу бағасы 18 000 теңге/м² болса, материал бөлігі 2 520 теңгені құрайды. Оған CNC бағдарламасын дайындау, кесу, бақылау және орау шығындары қосылады.
Цехта дайын шаблон бар болса, кесу уақыты азайып, партияның жалпы құны төмендеуі мүмкін. Ал шаблон жоқ және 10 данаға жаңа қалып жасау қажет болса, CNC нұсқасы арзан әрі жылдам шығуы ықтимал. Сондықтан коммерциялық ұсыныста бір реттік шығын мен қайталанатын операциялық шығынды бөлек көрсету қажет.
- Фланец сызбасын немесе өлшем эскизін жинаңыз.
- Материал маркасын, қалыңдығын және жұмыс ортасын көрсетіңіз.
- Температура, қысым және болттардың тарту тәртібі туралы дерек беріңіз.
- 10, 25, 50 және 100 данаға жеке калькуляция сұраңыз.
- Сынама тығыздағыштың өлшемін монтаж алдында тексеріңіз.
Қазақстандағы логистика және пайдалану жағдайлары
Атырау, Ақтау және Маңғыстау объектілерінде тұзды ауа мен мұнай өнімдері материал таңдауға әсер етеді. Қарағанды мен Теміртау аймағында қысқы төмен температура, шаң және металлургиялық өндірістің жылу циклдері ескеріледі. Алматыда таулы климат пен маусымдық температура ауытқуы, Астанада аяз және жел, Шымкентте жоғары жазғы температура маңызды болуы мүмкін.
Кіші партияны басқа қаладан жеткізгенде курьерлік шығын әр данаға бөлінеді. Сондықтан шұғыл жөндеу үшін жергілікті CNC-кесу, ал жоспарлы ірі партия үшін қалыпты штамптау тиімді болуы ықтимал. Мұнай-газ, тау-кен, металлургия және коммуналдық кәсіпорындарда қоймаға стандартты өлшемдерді алдын ала дайындау тоқтап қалу уақытын қысқартады.
Тапсырыс беруге қажетті деректер
Бағаны дәл есептеу үшін бізге тығыздағыштың сызбасы, сыртқы және ішкі диаметрі, қалыңдығы, болт тесіктерінің өлшемдері, материал маркасы, жұмыс температурасы мен ортасы қажет. Фото ғана берілген жағдайда алдын ала баға айтуға болады, бірақ өндірістік дәлдік үшін өлшем эскизі немесе CAD-файл керек.
Материалдар мен дайын РТИ бұйымдарының ассортиментін каталогтан қараңыз. CNC-кесу, цехтық дайындау және материал таңдау бойынша есеп алу үшін ural-rti.org сайтына кіріңіз, +7 958 578-05-89 нөміріне қоңырау шалыңыз немесе kz@ural-rti.org электрондық поштасына сызбаны жіберіңіз.
10 дана тығыздағышқа CNC-кесу тиімді ме?
Иә, егер контур күрделі болса, бірнеше болт тесігі немесе ішкі ойықтар болса, CNC-кесу тиімді болуы мүмкін. Бағдарламаны дайындау шығыны 10 данаға бөлінеді, бірақ қалып жасау қажет емес және өлшем қайталанғыштығы жоғары болады. Қарапайым дөңгелек тығыздағышқа дайын шаблон бар болса, цехтық әдіс арзанырақ шығуы ықтимал.
Тығыздағыш бағасын есептеу үшін қандай мәліметтер қажет?
Сызба немесе эскиз, сыртқы және ішкі өлшемдер, қалыңдық, болт тесіктерінің саны мен орналасуы, материал маркасы, жұмыс температурасы, қысым және жұмыс ортасы қажет. Сонымен қатар партия саны мен жеткізу қаласын көрсету керек. Бұл деректер материал қалдығын, кесу уақытын және логистика шығынын дұрыс есептеуге мүмкіндік береді.
ПОН-Б паронитін резеңке тығыздағышпен ауыстыруға бола ма?
Әрқашан ауыстыруға болмайды. ПОН-Б бу, су және бірқатар мұнай өнімдері бар фланецтерде жиі қолданылады, ал резеңке материалдың температуралық және химиялық тұрақтылығы нақты маркаға байланысты. Мұнай үшін NBR, ыстық су мен сыртқы орта үшін EPDM, жоғары температуралы агрессивті орта үшін FKM қарастырылуы мүмкін. Ауыстыру алдында қысым, температура және ортаның үйлесімділігі тексеріледі.
Қазақстанның суық климатында қандай материалды таңдаған дұрыс?
Төмен температурада материалдың серпімділігі мен қысу қабілеті сақталуы керек. NBR, EPDM немесе арнайы төмен температуралық резеңке маркалары қарастырылады, бірақ нақты таңдау жұмыс ортасына тәуелді. Егер тығыздағыш маймен жанасса, EPDM қолдану дұрыс болмауы мүмкін. Қысқы монтаж кезінде материалды қатты суытпай, бөлме температурасында сақтау ұсынылады.
CNC-кесілген тығыздағыштың сапасы қалай тексеріледі?
Алдымен сыртқы және ішкі өлшемдер, қалыңдық, тесіктердің диаметрі мен осьаралық қашықтығы тексеріледі. Кейін жиектің жыртылуы, қабаттың ажырауы және материалдың механикалық зақымдары қаралады. Қажет болса, материал сертификаты, партия нөмірі және бақылау өлшеу хаттамасы рәсімделеді. Монтаж алдында фланец беті тазартылып, болттар өндіруші ұсынған тәртіппен біркелкі тартылады.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді