
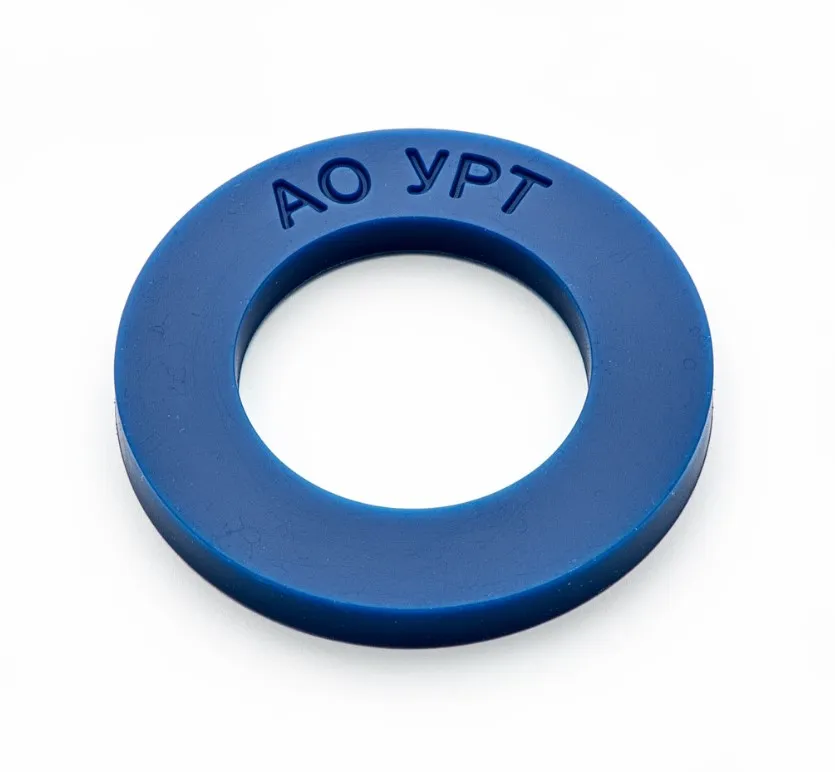
Фторкаучук FKM, өндірістік ортада жиі Viton деп аталатын материал, мұнай өнімдеріне, отынға, минералды майларға және жоғары температураға төзімді тығыздағыштар жасау үшін қолданылады. Алайда фторэластомер табағын дұрыс кеспеу кезінде жиек үгітіледі, қиғаш түседі немесе көпқабатты дайындамада қабаттар ажырайды. Сондықтан гидравликалық престегі кесу операциясы қарапайым дайындаманы бөлуден гөрі технологиялық режимді дәл таңдауды талап етеді.
УРТ АҚ өндірістік тәжірибесінде FKM/Viton табақтары қақпақ тығыздағыштарына, фланец төсемдеріне, люк және арматура сақиналарына, сорғы мен отын жүйелерінің бөлшектеріне кесіледі. Өнім өлшемі, жұмыс ортасы, температура және қысым алдын ала анықталмайынша, тек материал атауына қарап штамп жасауға болмайды. Каталогтағы материалдар мен дайын РТИ шешімдерін каталогтан қарауға болады.
FKM/Viton материалын кесудің ерекшелігі
FKM каучугінің негізгі артықшылығы — шамамен 180–200 °C аралығындағы ұзақ мерзімді жұмысқа және қысқа уақыттағы жоғары температураға төзімділігі. Нақты шек каучук маркасына, вулканизация жүйесіне, толтырғыштарға және табақ қалыңдығына байланысты. FKM әдетте отын, дизель, гидравликалық май, мұнай және көптеген агрессивті еріткіштер әсерінде жақсы жұмыс істейді, бірақ ыстық буға, ыстық суға, кейбір полярлы еріткіштерге және амин негізді қоспаларға жарамдылығы жеке тексеріледі.
Viton — нарықта кең тараған сауда атауы; техникалық құжатта көбіне FKM немесе FPM белгіленеді. Тапсырыс беруші материалдың қаттылығын, қалыңдығын, армирлеу түрін және сәйкестік құжатын көрсетуі керек. Резеңке табақтарға арналған талаптар нақты бұйымға қарай ГОСТ 7338-90, кәсіпорынның ТУ-ы немесе жеткізушінің техникалық паспорты арқылы тексеріледі. Қазақстандағы өндірістерде ГОСТ К емес, көп жағдайда қолданыстағы мемлекетаралық ГОСТ, ҚР СТ және бекітілген кәсіпорын стандарты қатар пайдаланылады.
Қабаттанусыз кесуге арналған негізгі технология
1. Материалды қабылдау және дайындаманы тұрақтандыру
Табақ қоймадан бірден престің астына қойылмайды. Оны кемінде 12–24 сағат бойы цех температурасында ұстап, жазық бетке орналастырады. Алматы мен Шымкенттегі жылы цехтарда бұл кезең материалдың иілуін азайтады, ал Астана, Қарағанды және Павлодардағы қысқы логистикадан кейінгі суық табақты бірден кесу жиектің жарылуына әкелуі мүмкін. Ұсынылатын бастапқы жұмыс температурасы — 18–25 °C, салыстырмалы ылғалдылық — 40–70%.
Табақтың екі бетіндегі қорғаныш пленкасы, май, шаң және металл үгіндісі алынып тасталады. Егер материалда мата немесе металл тор армирлеуі болса, пышақ биіктігі мен кесу күші бөлек есептеледі. Армирленген табақты қарапайым FKM табақ ретінде кесу пышақтың сынуына және жиектің ашылуына себеп болады.
2. Пышақ пен штампты таңдау
Таза кесік үшін өткір, қаттылығы жеткілікті болаттан жасалған контурлы пышақ қолданылады. Жиі пайдаланылатын қалыпта пышақ биіктігі материал қалыңдығынан сәл үлкен етіп таңдалады, ал пышақтың қиғаш бұрышы мен қабырға қалыңдығы дайындама геометриясына сәйкестендіріледі. Өтпейтін пышақ кесу орнына материалды қысып, созады: нәтижесінде FKM жиектері ақшылданып, ішкі қабаттары ажырайды.
Күрделі фланец төсемдерінде ішкі және сыртқы контур бір осьте орындалуы тиіс. Контурлардың ығысуы болт тесіктерінің дәлдігін төмендетеді. Тесік диаметрі есептелген номиналдан аздап кіші немесе үлкен алынбайды: температуралық кеңею, болт қысымы және жұмыс ортасының ісіндіру әсері ескеріледі.
3. Қысым мен кесу жылдамдығын реттеу
Гидравликалық престің қысымы тек тоннамен емес, кесу ұзындығына шаққандағы күш ретінде бағаланады. Бастапқы сынақта максималды қысымды бірден бермей, дайындаманы біртіндеп қысып, толық кесілген сәтті бақылайды. Қысым шамадан тыс болса, табақ бүйірге ағып, контур деформацияланады; қысым жеткіліксіз болса, төменгі қабатта үзіліп қалған талшық немесе жіңішке қосылу қалады.
Қалың FKM табақ үшін баяу және тұрақты жүріс қауіпсізірек. Престі күрт соққымен түсіру жиекті жыртып, штамптың пышақ бөлігін майыстыруы мүмкін. Сериялық өндірісте әр ауысым басында алғашқы бөлшек кесіліп, оның сыртқы контуры, ішкі радиустары, қалыңдығы және бет сапасы тексеріледі.
Инженерлік ереже: қабаттанусыз кесудің басты шарты — өткір пышақ, қатты әрі тегіс төсем және материалды біркелкі қысып, толық өтетін басқарылатын жүріс. Қысымды жай ғана көбейту пышақ геометриясының немесе төсемнің қателігін түзетпейді.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
4. Төсемді дұрыс таңдау
Пышақтың астына қатты металл тікелей төселмейді, себебі бұл жүзді тез мұқалтады. Полиуретан немесе арнайы кесу тақтасы серпімді тірек береді, бірақ оның қаттылығы тым төмен болса, контурдың төменгі бөлігі сүйреліп кетеді. Төсем бетінде ойықтар көбейсе, оны айналдыру немесе ауыстыру қажет. Бір ойыққа қайта-қайта түсетін пышақ кесу тереңдігін өзгертеді.
| Материал түрі | Ұсынылатын бастапқы тәсіл | Негізгі тәуекел | Бақылау нүктесі |
|---|---|---|---|
| Қатты FKM, 1–3 мм | Өткір контурлы пышақ, бір жүріс | Жиектің үгітілуі | Кесу жиегінің тегістігі |
| Қалың FKM, 4–10 мм | Қысымды біркелкі арттыру, қатты төсем | Контурдың сығылып өзгеруі | Қалыңдық пен өлшем |
| Мата армирленген FKM | Арнайы пышақ, сынамалық кесу | Қабаттың ажырауы | Армирлеу жібінің шығуы |
| Көпқабатты табақ | Өндіруші нұсқаулығына сай қысым | Қабатаралық жылжу | Жиек бойындағы адгезия |
Өлшем мен сапаны бақылау
Кесілген төсемнің өлшемі штангенциркульмен ғана шектелмей, қажет болса өлшемдік шаблонмен немесе координаталық өлшеу құралымен тексеріледі. Ішкі диаметр, сыртқы диаметр, болт тесіктерінің қадамы, симметрия және қалыңдық тіркеледі. Кесік бетінде жыртылу, күйік, қысылу іздері, пышақтың қосарланған ізі және қабаттың ашылуы болмауы тиіс.
Қаттылықты Шор А әдісімен, тығыздықты және физика-механикалық көрсеткіштерді материал паспортымен салыстырады. Жұмыс ортасы мұнай, газ конденсаты немесе отын болса, зертханалық ісіну сынағы қажет. ҚазМұнайГаз мердігерлік нысандарында, Qarmet кәсіпорындарында және Алматы, Астана, Шымкент зауыттарында төсемнің тек өлшемі емес, партиялық ізделуі, материал сертификаты және қабылдау хаттамасы да маңызды.
Қазақстан жағдайында жиі кездесетін қателер
- Қыста көліктен түскен суық FKM табағын бірден кесу;
- Пышақ жүзін қайрауды кейінге қалдыру;
- Ескі, ойықты немесе тым жұмсақ төсем пайдалану;
- Армирленген және армирленбеген табаққа бірдей режим қолдану;
- Төсемнің жұмыс температурасын емес, тек FKM каучуктің максималды температурасын есепке алу;
- Сызбадағы тығыздағыш қимасын, болт тесіктерін және монтаж саңылауын тексермеу.
Егер кесілген бөлшек жоғары қысымды гидрожүйеге, отын магистраліне немесе газ жабдығына орнатылса, материалдың химиялық үйлесімділігі мен қысымға төзімділігі міндетті түрде расталады. Тығыздағышты тек сыртқы өлшеміне қарап ауыстыруға болмайды: FKM орнына NBR немесе EPDM қолдану жұмыс ортасында тез істен шығуға әкелуі мүмкін.
УРТ АҚ-тан FKM/Viton бұйымына тапсырыс беру
Тапсырыс үшін сызба, материал маркасы, табақ қалыңдығы, қаттылық, жұмыс температурасы, орта атауы, қысым және қажетті партия көлемі қажет. Сызба болмаған жағдайда ескі бөлшектің өлшемдері, фотосы және қолданылатын агрегат туралы дерек жеткілікті бастапқы ақпарат береді. УРТ АҚ мамандары кесу технологиясын, штамп конструкциясын және материал сәйкестігін жеке бағалайды.
Каталог: https://ural-rti.org/catalog/. Өндіріс және байланыс: https://ural-rti.org/. Сұранысты kz@ural-rti.org электрондық поштасына жіберуге немесе +7 958 578-05-89 нөміріне хабарласуға болады. Логистика Қазақстан өңірлеріне жоспарланғанда, дайын бөлшекті қаптау, температуралық сақтау және тасымалдау мерзімі де келісімге енгізіледі.
Қорытынды
FKM/Viton табағын гидравликалық преспен қабаттанусыз кесу үшін материалды тұрақтандыру, өткір әрі дұрыс жасалған штамп, сәйкес төсем және бірқалыпты қысым қажет. Таза жиек кейінгі монтажда герметиканы сақтайды, ал партиялық бақылау мұнай-газ, металлургия және машина жасау кәсіпорындарындағы жоспардан тыс тоқтауды азайтады.
FKM/Viton табағын Қазақстандағы суық цехта бірден кесуге бола ма?
Ұсынылмайды. Астана, Қарағанды немесе Павлодарға қыс мезгілінде жеткізілген табақ ішкі температураға дейін жылынуы тиіс. Материалды 18–25 °C цехта кемінде 12–24 сағат тұрақтандыру қажет. Суық FKM қатқылданып, кесу кезінде жиегі жарылуы немесе қабатаралық байланысы әлсіреуі мүмкін.
Қабаттанудың негізгі себебі қысымның аздығы ма?
Әрдайым емес. Көбіне себептері — өтпейтін пышақ, ойықты төсем, материалдың артық созылуы, тым жоғары престеу күші немесе пышақтың қате геометриясы. Қысымды көбейту тек толық өтпеген кесуді түзетуі мүмкін, бірақ жиек жыртылуын және қабаттың ажырауын күшейтуі ықтимал.
Viton мен FKM бір материал ма?
Техникалық тұрғыдан Viton — фторэластомердің кең тараған сауда атауы, ал FKM — фторкаучуктың халықаралық белгіленуі. Барлық FKM құрамы мен қасиеті бірдей емес: фтор мөлшері, полимер типі, вулканизация жүйесі және толтырғыштар әртүрлі болады. Сондықтан тапсырыста нақты марка, қаттылық, қалыңдық және материал паспорты көрсетілуі керек.
Қандай FKM қалыңдығында гидравликалық пресс тиімді?
Гидравликалық пресс жұқа және қалың табақтарды контурлы штамппен кесуге қолайлы, бірақ нақты мүмкіндік пышақ ұзындығына, пресс күшіне және контур периметріне тәуелді. 1–3 мм табақ әдетте бір жүріспен кесіледі. 4–10 мм қалыңдықта төсем қаттылығы, қысымның біркелкілігі және сынамалық кесу ерекше маңызды.
FKM тығыздағышын мұнай және газ жабдығына орнатқанда нені тексеру керек?
Материалдың отынға, мұнайға, газ конденсатына және нақты температураға химиялық үйлесімділігі расталады. Сонымен бірге ішкі және сыртқы диаметр, болт тесіктері, қалыңдық, қысым класы және бет сапасы тексеріледі. Жоғары жауапты тораптарда материал сертификаты, партия нөмірі және қабылдау өлшем хаттамасы бірге сақталуы тиіс.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді