
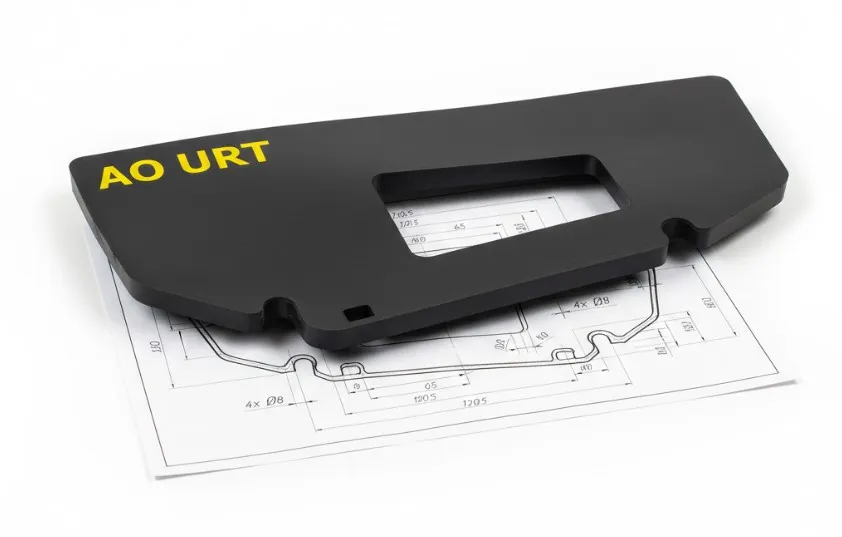
Резеңке техпластиналардың отыруы деген ұғым өндірісте бірнеше құбылысты білдіреді: материалдың вулканизациядан кейінгі өлшемдік шөгуі, қысым әсерінен қалыңдықтың азаюы және дайындаманың кесу кезінде серпімді деформациялануы. Бұл құбылыстарды бір-бірінен ажырату маңызды. Себебі тығыздағыштың нақты өлшемі тек ГОСТ бойынша белгіленген шекті ауытқуға емес, резеңкенің маркасына, қаттылығына, температураға, кесу технологиясына және пайдалану қысымына да тәуелді.
Қазақстандағы мұнай-газ, металлургия, энергетика және коммуналдық кәсіпорындарда техпластинадан жасалған тығыздағыштар сорғы, фланец, жылу алмастырғыш, гидравликалық арматура және құбыр желілерінде қолданылады. Қарағандыдағы Qarmet кәсіпорнының, Алматы мен Шымкенттегі машина жасау зауыттарының, Атырау және Маңғыстау мұнай объектілерінің жағдайында материалды тек бағасына қарап таңдау қауіпті.
ГОСТ 7338-90 нені реттейді?
ГОСТ 7338-90 «Резеңке техпластиналар» құжатында пластиналардың түрлері, қолданылу мақсаты, өлшемдері, сыртқы түрі, физикалық-механикалық қасиеттері, қабылдау және бақылау тәртібі белгіленеді. Стандарт майға төзімді, қышқыл-сілтіге төзімді, жылуға төзімді және жалпы мақсаттағы резеңкелер үшін бастапқы техникалық негіз ретінде пайдаланылады.
Нормативте пластинаның қалыңдығы, ұзындығы мен ені бойынша шекті ауытқулар қарастырылады. Алайда нақты рұқсат етілген мән материалдың түріне, номиналды қалыңдығына және жеткізу форматына байланысты анықталады. Сондықтан тапсырыс қабылдағанда тек «ГОСТ 7338-90 бойынша пластина» деп көрсету жеткіліксіз: түрін, маркасын, қалыңдығын, қаттылығын, жұмыс ортасын және партияға арналған сапа құжатын көрсету керек.
| Бақыланатын параметр | Неге әсер етеді | Практикалық бақылау |
|---|---|---|
| Қалыңдық | Фланец қысымы, қысылу дәрежесі және герметикалылық | Микрометрмен бірнеше нүктеде өлшеу |
| Қаттылық, Shore A | Кесу күші, беттің жанасуы және сығылу | Сынақ хаттамасы немесе партия паспорты |
| Өлшемдік ауытқу | Қалыптың дәлдігі және дайын тығыздағыштың сәйкестігі | ГОСТ 7338-90 және тапсырыс сызбасымен салыстыру |
| Созылу және қалдық деформация | Қайта пайдаланғандағы герметикалылық және қызмет мерзімі | Зертханалық сынақ, өндіруші паспорты |
| Майға, отынға, химиялық ортаға төзімділік | Ісіну, жұмсару немесе морттану қаупі | Жұмыс ортасы мен резеңке маркасын салыстыру |
Отырудың негізгі себептері
Вулканизациядан кейінгі өлшемдік өзгеріс
Резеңке қоспасы қалыпта қыздырылған кезде каучук, күкірт, үдеткіштер және толтырғыштар арасында химиялық байланыстар түзіледі. Салқындатудан кейін ішкі кернеулер босап, пластина ұзындығы немесе ені аздап өзгеруі мүмкін. Бұл өзгеріс көбіне қалыпталған бұйымда байқалады, бірақ дайын техпластинаны сақтау кезінде де қалдық деформация болуы ықтимал.
Қысым астындағы қалдық деформация
Тығыздағыш фланецтер арасында қысылғанда оның қалыңдығы бастапқы өлшемнен азаяды. Жоғары температура, тұрақты қысым және май немесе бу әсері бұл процесті жылдамдатады. Егер резеңкенің серпімділігі төмен болса, қысым алынғаннан кейін пластина бастапқы қалпына толық келмейді. Мұндай материалда қалдық қысу деформациясы жоғары болады.
Қалыппен кесу кезіндегі серпімділік
Пышақ матрицаға түскен сәтте резеңке созылады, ал кесу аяқталғаннан кейін қайта жиырылады. Нәтижесінде сыртқы диаметр кішірейіп, ішкі ойық тарылып немесе бұрыштары дөңгеленіп кетуі мүмкін. Жұмсақ 40–60 Shore A пластиналарда бұл әсер қатты 70–85 Shore A материалдарға қарағанда айқынырақ байқалады.
Инженерлік ереже: тығыздағыштың сызбасын номиналды емес, нақты өлшенген пластина қалыңдығы мен материалдың серпімді мінез-құлқын ескере отырып жасаңыз. Қалып өлшемін өндіруші сынамасыз бірден өзгертуге болмайды.
Тығыздағышты қалыппен дәл кесу технологиясы
- Материалды кондициялау. Пластинаны кесу алдында кемінде 12–24 сағат бойы цех температурасында ұстаған дұрыс. Қыста Қазақстанның суық қоймасынан әкелінген материалды бірден кесу серпімділіктің өзгеруіне және жиектердің жарылуына әкеледі.
- Қалыңдықты тексеру. Өлшеуді парақтың ортасында ғана емес, төрт бұрышында және бірнеше аралық нүктесінде орындаңыз. Орташа мәнмен қатар ең үлкен ауытқуды да тіркеңіз.
- Қалыпты дайындау. Пышақ жүзі өткір, биіктігі біркелкі, ал матрица фланец сызбасына сәйкес болуы керек. Тозған пышақ резеңкені кесудің орнына созып, өлшемнің отыруын күшейтеді.
- Кесу бағытын таңдау. Домалақтап сақталған пластинада ішкі кернеу болады. Мүмкін болса, материалды жазып, тегіс бетте ұстап, содан кейін ғана кесіңіз.
- Сынама партиясын жасау. Алдымен 3–5 дана тығыздағыш кесіп, 30–60 минуттан кейін өлшемдерін қайта тексеріңіз. Өлшем өзгерсе, сериялық кесуге өтпей, технологиялық коэффициентті тәжірибе арқылы белгілеңіз.
- Сақтау. Дайын тығыздағыштарды созбай, көлденең күйде, күн сәулесінен, озон көздерінен, қыздырғыштардан және майдан алыс ұстаңыз.
Материал маркасын қалай таңдауға болады?
Жалпы мақсаттағы резеңке су, ауа және бейтарап орта үшін жарамды болуы мүмкін. Мұнай өнімдері, дизель отыны және гидравликалық май үшін майға төзімді резеңке қажет. Озон, жоғары температура және бу әсері бар жерлерде EPDM негізіндегі материал тиімдірек, ал жоғары температуралы майлы ортада FKM немесе фторкаучук қарастырылады. Нақты марка ГОСТ 7338-90-мен ғана емес, жұмыс ортасының температурасы мен қысымына сәйкес таңдалады.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
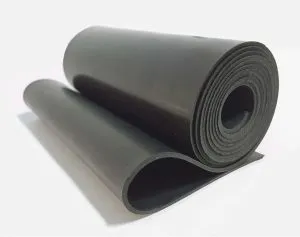 Техникалық пластиналар
 Шнурлар мен профильдер
Мысалы, Атырау мен Ақтау объектілерінде жазғы ыстық, қысқы суық, тұзды ауа және ультракүлгін сәуле қатар әсер етеді. Алматыдағы тау бөктері қоймаларында температураның тәуліктік ауытқуы, ал Астана мен Қарағандыда қатты аяз маңызды фактор болады. Суықта қатқан резеңкені кесу оның жыртылуына және өлшемнің тұрақсыздығына себеп болады.
Сапаны қабылдау кезінде не тексеріледі?
- материалдың таңбалануы, партия нөмірі және өндіруші паспорты;
- ГОСТ 7338-90 бойынша түрі мен номиналды қалыңдығы;
- беттің жарықсыз, көпіршіксіз және қабаттанусыз болуы;
- бірнеше нүктедегі қалыңдық және дайын тығыздағыштың өлшемі;
- жұмыс ортасына сәйкес қаттылық пен резеңке негізі;
- сақтау мерзімі және тасымалдау жағдайы.
Егер тапсырыс фланецті жабдыққа, сорғыға немесе мұнай арматурасына арналса, сызбаға қоса ортаның атауын, температура диапазонын, қысымды және болттарды тарту тәсілін көрсетіңіз. Бұл деректерсіз «әмбебап» тығыздағыш ұсыну техникалық тұрғыдан дұрыс емес.
Қазақстандағы кәсіпорындарға практикалық ұсыныс
Ірі кәсіпорындарға бірдей өлшемді тығыздағыштарды әртүрлі материалдан шағын сынақ партияларымен тексеру тиімді. Сынақ кезінде орнатудан кейінгі қалыңдық, фланецтен шығу, ағып кету және қайта тарту қажеттілігі тіркеледі. Мұндай тәсіл мұнай-газ нысандарында жоспардан тыс тоқтауды, ал металлургиялық цехтарда қызған желідегі авариялық ағуды азайтады.
ГОСТ 7338-90 талаптарына сәйкес материал немесе дайын бұйым қажет болса, каталогты ural-rti.org/catalog/ мекенжайынан қараңыз. Қалыппен кесілетін тығыздағыштың сызбасын, өлшемін және жұмыс ортасын жіберу үшін ural-rti.org сайты арқылы өтінім қалдыруға немесе +7 958 578-05-89 нөміріне хабарласуға болады. Электрондық пошта: kz@ural-rti.org.
ГОСТ 7338-90 бойынша резеңке техпластинаның отыруы нақты қанша пайыз болуы керек?
ГОСТ 7338-90 пластинаның түріне, өлшеміне және номиналды қалыңдығына байланысты шекті өлшемдік ауытқуларды белгілейді, бірақ барлық жағдайға ортақ бір ғана «отыру пайызы» қолданылмайды. Вулканизациядан кейінгі шөгу, қысу кезіндегі қалдық деформация және қалыппен кесудегі жиырылу бөлек бағаланады. Сондықтан нақты мәнді материал паспорты, партия сынағы және қолданыстағы стандарттың тиісті кестесі бойынша анықтау керек.
Қалыппен кесілген тығыздағыш неге сызбадағы өлшемнен кіші болып шығады?
Негізгі себептері — жұмсақ резеңкенің кесу кезінде созылуы, пышақтың мұқалуы, пластинаның ішкі кернеуі және кесілгеннен кейінгі серпімді жиырылу. Пластинаны цех температурасында ұстап, қалыңдығын бірнеше нүктеде өлшеп, 3–5 дана сынама кесу қажет. Сынама өлшемі 30–60 минуттан кейін қайта тексеріледі.
Майға арналған тығыздағышқа жалпы мақсаттағы техпластинаны қолдануға бола ма?
Ұзақ мерзімді пайдалану үшін мұндай шешім ұсынылмайды. Мұнай, дизель отыны немесе гидравликалық май жалпы мақсаттағы резеңкені ісіндіріп, жұмсартып немесе оның беріктігін төмендетуі мүмкін. Майға төзімді резеңке маркасын жұмыс сұйықтығының құрамы, температурасы және қысымы бойынша таңдаған жөн.
Қазақстанның суық климатында резеңке пластинаны қалай сақтау керек?
Пластинаны қыздырылмайтын қоймада ұзақ ұстап, бірден кесуге болмайды. Материалды күн сәулесінен, озоннан, жылытқыштардан және химиялық реагенттерден алыс сақтап, кесу алдында 12–24 сағат цех температурасына бейімдеу керек. Аяздан кейін резеңке уақытша морт болып, кесу кезінде жыртылуы мүмкін.
Тығыздағышқа тапсырыс беру үшін қандай деректер қажет?
Материалдың түрі немесе жұмыс ортасы, ішкі және сыртқы диаметрі, қалыңдығы, қаттылығы, температурасы, қысымы, фланец сызбасы және қажетті саны көрсетіледі. Егер бұрын қолданылған үлгі болса, оның фотосын және өлшемдерін жіберген дұрыс. Кеңес алу үшін +7 958 578-05-89 нөміріне немесе kz@ural-rti.org мекенжайына хабарласыңыз.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді