
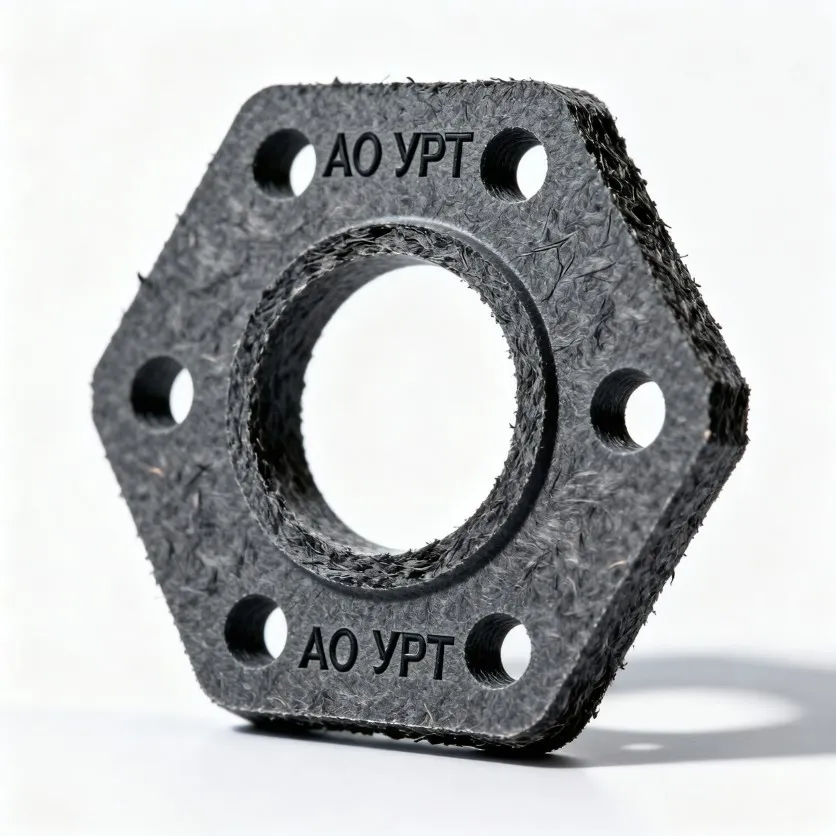
Парониттің отыруы — фланецті қосылыста жиі кездесетін құбылыс. Жаңа төсем орнатылғаннан кейін жүйе жұмыс температурасына жеткенде материалдың құрылымы қайта қалыптасады: байланыстырғыш каучук жұмсарады, толтырғыш талшықтар тығыздалады, ал төсемнің қалыңдығы аздап кемиді. Нәтижесінде болттардың бастапқы тарту күші төмендеп, фланец аралығында бу, су, мұнай өнімі немесе сығылған ауа ағуы пайда болуы мүмкін.
Бұл мәселе мұнай-газ, жылу энергетикасы, металлургия және коммуналдық жүйелерде өзекті. Қазақстандағы Ақтау, Атырау, Павлодар, Теміртау, Алматы және Шымкент кәсіпорындарында құбыржолдар температураның күрт ауысуына, дірілге, қысым импульстеріне және ашық алаңдағы климаттық әсерге ұшырайды. Сондықтан паронитті таңдау ғана емес, оны орнату мен алғашқы қыздырудан кейінгі бақылау тәртібі де маңызды.
Паронит дегеніміз не және ол неге отырады?
Паронит — каучукпен байланыстырылған талшықты және минералды толтырғыштардан жасалған қаңылтыр тығыздағыш материалы. Оның нақты қасиеттері маркасына, қалыңдығына, қысу күшіне, ортаның температурасы мен химиялық құрамына байланысты өзгереді. Қазақстанда қолданылатын материалды таңдау кезінде өндіруші паспорты, жобалық құжаттама, құбыржол санаты және қолданыстағы ГОСТ немесе ҚР СТ талаптары бірге қаралады.
Парониттің отыруына бірнеше физикалық себеп әсер етеді:
- Серпімді-пластикалық деформация: болт тартылғанда төсем фланецтің микротегіссіздігін толтырады, ал жұмыс қысымы астында материал біртіндеп тығыздалады.
- Алғашқы қыздыру: каучукты байланыстырғыш жұмсарып, төсемнің қалдық деформациясы артады.
- Температуралық цикл: қызу және салқындау кезінде фланец, болт және паронит әртүрлі кеңейеді.
- Қысым мен орта әсері: бу, ыстық су, мұнай, май немесе химиялық ерітінді материалдың құрылымына ықпал етуі мүмкін.
- Болт күшінің релаксациясы: металл бөлшектер мен төсемдегі қысу кернеуі уақыт өте қайта бөлінеді.
Сондықтан болтты бір рет тарту жеткілікті деген түсінік әрқашан дұрыс емес. Қайта тарту қажеттілігі нақты паронит маркасына, қосылыс конструкциясына және технологиялық регламентке сай белгіленеді.
Қандай паронит маркасы таңдалады?
Жалпы мақсаттағы паронитке арналған негізгі нормативтік құжаттардың бірі — ГОСТ 481-80. Ал фланецті қосылыстардың өлшемдері мен қысымға байланысты орындалуы ГОСТ 12815-80 және ГОСТ 33259-2015 сияқты құжаттармен байланыста қарастырылады. Нақты объектіде кәсіпорынның ТУ, технологиялық регламенті және жабдық өндірушісінің нұсқаулығы басым болады.
| Паронит маркасы | Қолдану саласы | Практикалық ескерту |
|---|---|---|
| ПОН-А | Су, бу, тұз ерітінділері және жалпы өнеркәсіптік орта | Қалыпты фланецті қосылыстарға қолданылады, температура мен қысым шегін паспорттан тексеру қажет |
| ПОН-Б | Мұнай өнімдері, майлар, көмірсутекті орталар | Мұнай-газ жабдықтарында жиі таңдалады, бірақ нақты орта үйлесімділігі расталуы тиіс |
| ПМБ | Май, отын және көмірсутекті сұйықтықтар | Мұнай базалары, сорғы станциялары және технологиялық құбыржолдарға арналған шешімдердің бірі |
| ПМБ-1 | Агрессивтілеу мұнайлы орта және жоғары талап қойылатын қосылыстар | Қысым, температура және химиялық құрам бойынша өндіруші деректері қажет |
Кестедегі мәліметтер алдын ала таңдау үшін берілген. Бір марканың әртүрлі өндірушілердегі жұмыс шектері қалыңдыққа, тығыздыққа және рецептураға байланысты өзгеше болуы мүмкін. Асбест негізіндегі материалдарға қойылатын еңбек қауіпсіздігі талаптарын да ескеру қажет. Егер жобада асбестсіз шешім белгіленсе, оны ПОН-Б немесе басқа материалмен өз бетінше алмастыруға болмайды.
Бірінші қыздырудан кейін болттарды неге қатайтады?
Фланецті қосылыстың герметикалығы төсемге түсетін меншікті қысымға тәуелді. Алғашқы тарту кезінде монтажшы қажетті қысу күшін қалыптастырады. Жүйе қызған кезде парониттің қалыңдығы, қаттылығы және ішкі кернеуі өзгереді. Егер болттар қайта тартылмаса, төсем мен фланец арасында қысым жеткіліксіз болып, ағып кету жолы пайда болуы ықтимал.
Маңызды ереже: паронитті қыздырғаннан кейін болттарды тек технологиялық регламент рұқсат етсе және жүйе қауіпсіз күйге келтірілсе ғана қайта тартыңыз. Қысымдағы немесе қауіпті ыстық ортадағы фланецті соқыр түрде қатайту жарақатқа және апатқа әкелуі мүмкін.
Қайта тарту әдетте алғашқы іске қосу, жүйені жұмыс температурасына шығару және бақыланатын салқындатудан кейін орындалады. Кейбір қосылыстарда болт күшін ыстық күйде түзетуге рұқсат беріледі, ал кейбірінде тек қысым толық түсірілгеннен кейін жұмыс істеу талап етіледі. Бұл айырмашылықты жалпы тәжірибемен емес, объектінің нұсқаулығымен анықтау керек.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
Болттарды қайта тартудың дұрыс тәртібі
- Құжаттарды тексеріңіз. Тығыздағыш маркасы, қалыңдығы, фланец түрі, болт материалы және рұқсат етілген тарту моменті жобадан немесе жабдық паспортынан анықталуы тиіс.
- Қауіпсіздік жағдайын қамтамасыз етіңіз. Қысым, температура, жұмыс ортасының уыттылығы және өрт қаупі бағаланады. Қажет болса, желі ажыратылып, босатылып, үрленеді.
- Қосылысты тексеріңіз. Ағып кету орны, фланецтің қисаюы, болттың тоттануы, шайбаның болуы және бұранда жағдайы қаралады. Тек болтты қатайту деформацияланған фланецті немесе зақымдалған төсемді жөндемейді.
- Тарту ретін сақтаңыз. Болттар қарама-қарсы айқас тәртіппен бірнеше кезеңде тартылады: әдетте 30%, 60%, 100% есептік момент. Бұл фланецтің бір жаққа қисаюын азайтады.
- Динамометриялық кілт пайдаланыңыз. Моментті көзбен немесе ұзын құбырмен шамалау артық қысуға, парониттің жаншылуына және болттың созылуына әкеледі.
- Нәтижені тіркеңіз. Қайта тарту уақыты, температура, қысым, қолданылған момент және анықталған ақаулар журналға енгізіледі.
Болттарды тартпас бұрын бұрандаға май жағу туралы шешім де маңызды. Майланған және құрғақ бұрандадағы бірдей момент әртүрлі осьтік күш береді. Сондықтан кәсіпорын регламентінде бұранда үйкеліс коэффициенті немесе майлау түрі көрсетілсе, соны ғана қолданыңыз. Болтты артық тарту паронитті кесіп, ішкі кернеуді арттырып, кейінгі жылулық циклде ағуға себеп болады.
Қазақстан жағдайында қандай қателер жиі кездеседі?
Қыс мезгілінде монтаждалған құбыржолдың алғашқы қыздырылуы кезінде фланецтер арасындағы температура градиенті жоғары болады. Атырау мен Маңғыстауда шаң-тұз ортасы болттардың коррозиясын тездетеді, ал Павлодар мен Теміртау аймағында бу және ыстық технологиялық орта тұрақты жылулық жүктеме береді. Алматы мен Астана нысандарында тәуліктік температура айырмасы, діріл және жылыту жүйесінің маусымдық іске қосылуы ескеріледі.
Жиі жіберілетін қателерге ескі төсемді қайта пайдалану, фланец бетін тазаламау, паронитті маймен сіңдіру, бірнеше төсемді қабаттап салу, қалыңдықты жобасыз өзгерту және барлық қосылыстарға бірдей тарту моментін қолдану жатады. ҚМГ жүйесіндегі мұнай-газ объектілерінде, металлургиялық кәсіпорындарда және Алматы, Астана, Шымкент зауыттарында мұндай операциялар рұқсатнама, наряд және өндірістік қауіпсіздік рәсімдерімен орындалуы тиіс.
Қашан жаңа төсем орнату керек?
Егер бірінші қыздырудан кейін ағып кету жалғаса берсе, болттарды шексіз қайта тартуға болмайды. Төсемнің шеті күйсе, сырғып кетсе, жыртылса немесе фланец бетінде ойықтар байқалса, қосылысты тоқтатып, қысымды түсіріп, жаңа тығыздағыш орнату қажет. Фланецтің жазықтығы, құбыр осьтестілігі және тіректердің жүктемесі де тексеріледі.
Парониттің маркасын, өлшемін немесе баламалы РТИ шешімін таңдауға техникалық кеңес қажет болса, каталогты ural-rti.org/catalog/ сайтынан қараңыз. Өлшем сызбасын және жұмыс ортасының параметрлерін жіберу үшін ural-rti.org сайты арқылы хабарласуға, +7 958 578-05-89 нөміріне қоңырау шалуға немесе kz@ural-rti.org электрондық поштасына жазуға болады.
Қорытынды
Парониттің алғашқы қыздырудан кейін отыруы — ақау емес, материалдың жұмыс жағдайына бейімделу процесі. Бірақ осы процесс фланецтегі қысу күшін азайтатындықтан, қосылысты қайта тексеру және қажет болса болттарды регламент бойынша қатайту керек. Дұрыс марка, сапалы фланец беті, біркелкі айқас тарту, динамометриялық бақылау және қауіпсіздік талаптарын сақтау — герметикалы әрі ұзақ жұмыс істейтін құбыржолдың негізгі шарттары.
Паронит төсемін орнатқаннан кейін болттарды бірден қайта тартуға бола ма?
Әдетте бірден қайта тарту қажет емес. Алдымен қосылыс жобада немесе кәсіпорын регламентінде белгіленген тәртіппен іске қосылады, жұмыс температурасына дейін жеткізіледі және бақыланады. Қайта тарту тек өндіруші немесе объектінің технологиялық нұсқаулығы рұқсат еткен жағдайда орындалады. Қысымдағы, ыстық немесе қауіпті ортадағы фланецке рұқсатсыз жақындауға болмайды.
Болттарды қызған кезде тартқан дұрыс па, әлде суығаннан кейін бе?
Бұл қосылыстың конструкциясына және қауіпсіздік регламентіне байланысты. Кейбір жабдықтарда жұмыс температурасында моментті түзету қарастырылуы мүмкін, бірақ мұнай, бу, улы химиялық зат немесе жоғары қысым болғанда көбіне желіні ажыратып, қысымды толық түсіріп, температураны қауіпсіз деңгейге дейін төмендету талап етіледі. Нақты тәртіп жабдық паспортынан және кәсіпорын нұсқаулығынан алынады.
ПОН-А мен ПОН-Б паронитінің айырмашылығы қандай?
ПОН-А көбіне су, бу және жалпы өнеркәсіптік орталарға арналған. ПОН-Б мұнай өнімдері, майлар және көмірсутекті орталармен жұмыс істеуге көбірек бейімделген. Дегенмен таңдау тек орта атауына қарап жасалмайды: температура, қысым, концентрация, фланец түрі және нақты өндірушінің паспорты міндетті түрде ескеріледі.
Болттарды артық қатайтса, герметикалығы жақсара ма?
Жоқ. Артық момент паронитті шамадан тыс жаншып, оның ішкі құрылымын бұзады, фланецті майыстырады немесе болтты созып жібереді. Кейінгі қыздыру кезінде мұндай қосылыс одан әрі отыруы мүмкін. Сондықтан болттар калибрленген динамометриялық кілтпен, өндіруші көрсеткен моментпен және айқас тәртіппен тартылуы керек.
Алғашқы қыздырудан кейін фланецтен ағу тоқтамаса не істеу керек?
Болттарды шексіз қайта тарта беруге болмайды. Алдымен қысым мен температура қауіпсіз деңгейге түсіріледі, содан кейін төсемнің күйі, фланецтің жазықтығы, құбырдың осьтестілігі, болттар және тіректер тексеріледі. Күйген, жыртылған, сырғанап кеткен немесе дұрыс өлшемде емес паронит жаңа төсемге ауыстырылады. Ағу себебі жойылмайынша жүйені пайдалануға беру қауіпті.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді