
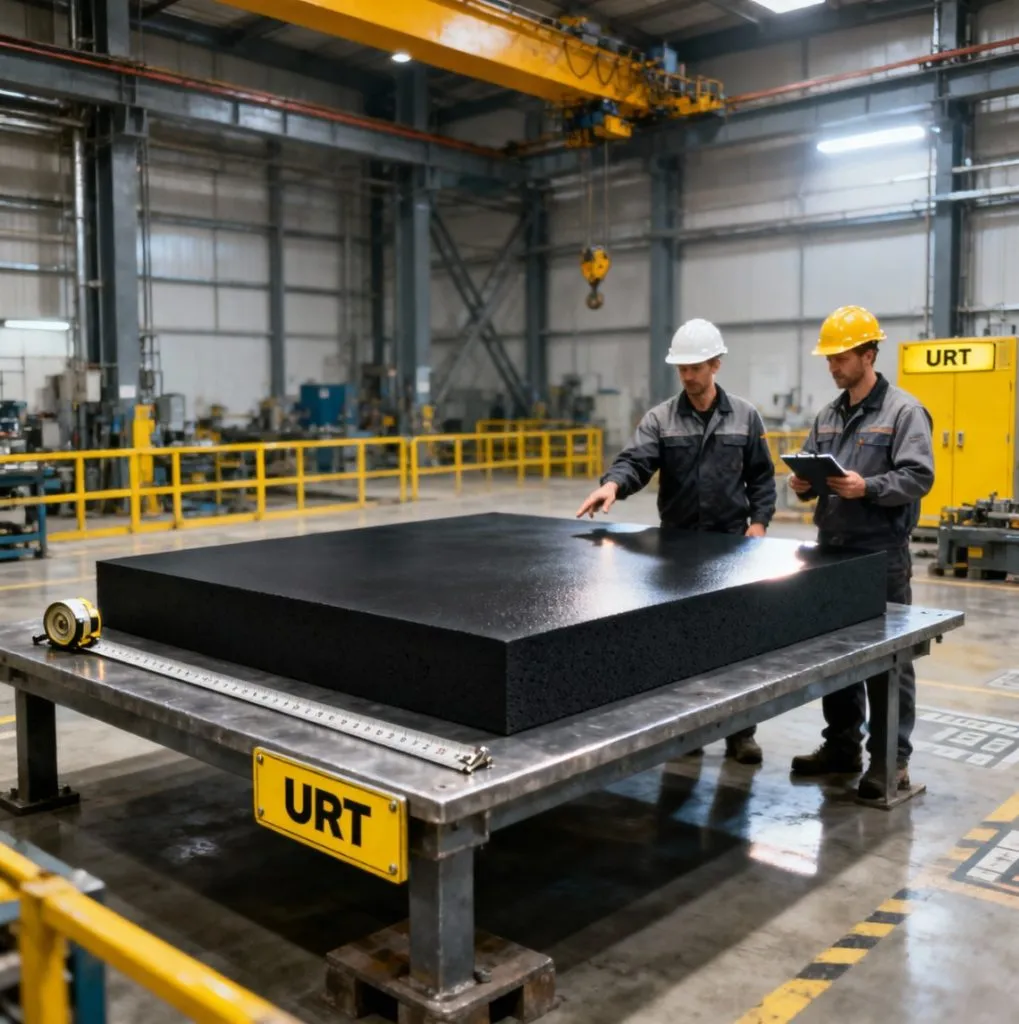
Өндірістік жағдайда техникалық резеңкені кесу қарапайым слесарлық операция емес. Резеңке табақ, майға төзімді пластина, EPDM немесе силикон негізіндегі материал пышақтың әсерінен созылады, қысыммен қысылады және кесу аймағында жергілікті қызады. Соның салдарынан дайын бөлшектің өлшемі сызбаға сәйкес келмеуі, жиегі жыртылуы немесе тығыздағыштың жұмыс кезінде ағып кетуі мүмкін.
Қазақстандағы мұнай-газ, тау-кен, металлургия, энергетика және коммуналдық кәсіпорындарда резеңке бөлшектер көбіне сорғы, құбыр арматурасы, конвейер, гидравликалық жүйе және жылу алмастырғыштарға арналған тығыздағыш ретінде қолданылады. Qarmet кәсіпорындары, мұнай өндіру нысандары, Алматы, Астана және Шымкент қалаларындағы зауыттар үшін кесу сапасы материал маркасы, жабдықтың қаттылығы, қойма температурасы және логистика жағдайымен бірге бағалануы тиіс.
Кесу алдында материалды дұрыс анықтау
Алдымен резеңкенің маркасы, қалыңдығы, қаттылығы және жұмыс ортасы анықталады. Жалпы мақсаттағы табиғи каучук негізіндегі резеңке динамикалық жүктемеде икемді, бірақ мұнай өнімдеріне төзімділігі шектеулі. SBR негізіндегі материал абразивтік әсерге жақсы шыдайды. NBR немесе бутадиен-нитрил каучугы майға, дизель отынына және гидравликалық сұйықтықтарға арналған тығыздағыштарда қолданылады.
EPDM резеңкесі ыстық суға, буға, озонға және атмосфералық әсерге төзімді, алайда минералды маймен жанасатын тораптарға жарамайды. CR немесе хлоропрен резеңкесі ауа райына және жануға қатысты теңгерімді қасиет береді. Силикон резеңкесі төмен және жоғары температурада тұрақты, бірақ жыртылуға және абразивке төзімділігі кейбір техникалық резеңке түрлерінен төмен.
Пластина мен резеңке қоспасының қасиеттерін таңдағанда ГОСТ 7338-90 талаптары, нақты өнімге арналған техникалық шарттар және тапсырыс берушінің сызбасы ескеріледі. Қазақстанда бірқатар өнімдер ҚР СТ немесе қолданыстағы мемлекетаралық ГОСТ бойынша жеткізіледі. Құжатта қаттылық әдетте Шор А шкаласымен, ал созылу беріктігі, үзілу кезіндегі салыстырмалы ұзару және қалдық деформация жеке көрсетіледі.
Техникалық резеңкені кесуге арналған жабдық
Қол және үстел үсті құралдары
Шағын серияда өткір сегментті пышақ, роликті кескіш, арнайы пресс-пышақ және бағыттаушы лекало қолданылады. Бұл әдіс 1–5 мм қалыңдықтағы жұмсақ пластиналарға, қарапайым дөңгелек немесе тікбұрышты тығыздағыштарға жарайды. Пышақ жүзінің бұрышы тым үлкен болса, резеңке созылып, бөлшек номинал өлшемнен кіші шығады.
Престік және штамптық кесу
Сериялық өндірісте гидравликалық немесе эксцентрикті пресс пен контурлық пышақ пайдаланылады. Штамп кесу кезінде материалдың астына тегіс полиуретанды немесе арнайы полимерлі төсем қойылады. Пышақтың биіктігі, кесу саңылауы және қысым күші бір-біріне сәйкес болуы керек. Қалың пластинада бір жүріспен толық кесуге тырысу жиектің сығылуына және пышақтың майысуына әкеледі.
Су ағынымен және CNC-плоттермен кесу
CNC-плоттер жұқа резеңке парақтарды, күрделі контурлы фланец төсемдерін және аз сериялы тапсырыстарды жасауға қолайлы. Бағдарлама бойынша өлшемді қайталау дәлдігі жоғары, бірақ вакуумдық үстел материалды сенімді бекітуі тиіс. Абразив қоспасы бар су ағыны қатты және қалың материалдарды кеседі, алайда жиегі суланғаннан кейін EPDM немесе кеуекті резеңкені толық кептіру қажет. Қазақстандағы шұғыл жөндеу жұмыстарына бұл технология бөлшекті қалыпсыз тез дайындауға мүмкіндік береді.
| Материал түрі | Негізгі қолданылуы | Ұсынылатын кесу тәсілі | Негізгі ескерту |
|---|---|---|---|
| NR, SBR | Жалпы мақсаттағы төсемдер, амортизаторлар | Пышақ, пресс | Созылуды азайтып, бөлме температурасында кесу |
| NBR | Май, жанармай және гидравлика жүйелері | Пресс, CNC-плоттер | Кесу жиегін маймен ластамау |
| EPDM | Су, бу, сыртқы орта және озон әсері | Пресс, су ағыны | Минералды маймен үйлесімділігін тексеру |
| CR | Ауа райы әсері бар тығыздағыштар | Пышақ, штамп | Жыртылуға қарсы өткір құрал қажет |
| Силикон | Температурасы жоғары немесе төмен тораптар | Плоттер, арнайы пышақ | Қысымнан кейінгі қалдық деформацияны бақылау |
Кесу режимдерін таңдау
Режим материалдың қаттылығына, қалыңдығына және контур күрделілігіне қарай реттеледі. Жұмсақ резеңкені кесу кезінде дайындама вакууммен немесе механикалық қысқышпен бекітіледі, бірақ қысқыш күші шамадан тыс болмауы керек. Артық қысым кесу сызығы бойында тұрақты ойық қалдырады.
- Жұқа материал, 1–3 мм: өткір пышақ, төмен беру жылдамдығы және жеңіл қысым.
- Орташа қалыңдық, 3–10 мм: пресс немесе CNC-плоттер, бірнеше бақылау кесуі және қатты төсем.
- Қалың материал, 10 мм-ден жоғары: сатылы кесу, су ағыны немесе арнайы таспа пышақ пайдалану.
- Күрделі фланец контуры: алдымен сынамалық дайындама, кейін өлшемдік бақылау және қажет болса түзету коэффициенті.
Кесуге дейін материалды кемінде 12–24 сағат өндірістік бөлмеде ұстаған дұрыс. Қоймадан суық күйінде алынған резеңке қатайып, серпімділігі өзгеруі мүмкін. Әсіресе Қазақстанның солтүстік өңірлеріндегі қысқы логистикада бұл фактор маңызды. Ұсынылатын жұмыс аймағы әдетте +18…+25 °C, салыстырмалы ылғалдылық 40–70% аралығы. Нақты шектер өндірушінің техникалық құжатымен белгіленеді.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
Инженерлік тәжірибедегі негізгі ереже: кесу дәлдігін тек пышақпен емес, материалды бекіту, температураны тұрақтандыру және дайын бөлшекті өлшеу жүйесімен бірге қамтамасыз етеді.
Типтік қателіктер және олардың алдын алу
- Материал маркасын құжатсыз таңдау. Сыртқы түрі бірдей резеңкелер майға, буға немесе ультракүлгін сәулеге әртүрлі төзеді. Әр партияға сәйкестік құжаты немесе паспорт сұралады.
- Пышақты қайраусыз пайдалану. Доғал жүз резеңкені кесудің орнына жыртады. Нәтижесінде жиегі түкті болып, фланецке тығыз отырмайды.
- Сызбадағы өлшемді материалдың бос күйінде тексермеу. Қысылған резеңкенің нақты өлшемі бос дайындамадан өзгеше болуы мүмкін. Ішкі және сыртқы диаметр калибрмен, қалыңдық микрометрмен өлшенеді.
- Тесіктерді тым жақын орналастыру. Фланец төсемінде тесіктен сыртқы жиекке дейінгі аралық қысым кезінде жыртылуды болдырмайтындай болуы қажет. Минималды қашықтықты сызба және есеп бойынша белгілеу керек.
- Кесу қалдықтарын қайта пайдалану. Қоспалардың, майдың немесе металл жаңқасының араласуы тығыздағыштың герметикалығын төмендетеді.
- Күн мен жылу көзінің жанында сақтау. Ультракүлгін сәуле, озон, радиатор маңындағы жоғары температура және май булары резеңкенің қартаюын жылдамдатады.
Сапаны қабылдау және өндірістік бақылау
Дайын бөлшек сызба бойынша өлшенеді: сыртқы контур, ішкі ойық, тесік диаметрі, қалыңдық және жиек сапасы тексеріледі. Сериялық партияда алғашқы бөлшек міндетті түрде бекітіледі, одан кейін аралық бақылау жүргізіледі. Тығыздағышта жарық, қабаттану, күйік ізі, жыртылу, бөгде қоспа және пышақтың артық ізі болмауы тиіс.
Мұнай-газ және тау-кен жабдықтарына арналған бөлшектерде тек геометрия жеткіліксіз. Жұмыс температурасы, қысым, орта құрамы, болттарды тарту тәртібі және сақтау мерзімі де көрсетіледі. Аязды аймақтарға жіберілетін өнімді герметикалық қаптамаға салып, тікелей күн сәулесінен қорғау керек.
Техникалық резеңке мен дайын РТИ-ге тапсырыс беру
Материал маркасын, қалыңдығын, қаттылығын, жұмыс ортасын, сызбасын және қажетті санын алдын ала көрсетсеңіз, кесу технологиясын нақты таңдауға болады. Каталогтағы материалдар мен РТИ түрлерін ural-rti.org каталогынан қарауға болады. Жеке өлшемдегі төсемдер, сақиналар және басқа резеңке-техникалық бұйымдар бойынша өндіруші мамандарымен кеңес алыңыз.
Техникалық сұрақтар үшін +7 958 578-05-89 телефонына немесе kz@ural-rti.org электрондық поштасына хабарласыңыз. Сызба, үлгі немесе жабдықтың техникалық сипаттамасы жіберілсе, резеңке маркасы мен кесу әдісін өндірістік жағдайға бейімдеп ұсынуға болады.
Қазақстан жағдайында техникалық резеңкені қандай температурада кескен дұрыс?
Көпшілік резеңке пластиналарын +18…+25 °C тұрақты температурада кескен дұрыс. Суық қоймадан әкелінген материал қатайып, созылу қасиеті өзгеруі мүмкін, сондықтан оны 12–24 сағат өндірістік бөлмеде ұстау ұсынылады. Нақты температуралық талап материал өндірушісінің паспортымен тексеріледі.
Маймен жанасатын фланец төсеміне EPDM қолдануға бола ма?
Әдетте болмайды. EPDM суға, буға, озонға және ауа райына жақсы төзеді, бірақ минералды майлар мен мұнай өнімдерінде ісінуі мүмкін. Мұндай орта үшін көбіне NBR немесе арнайы майға төзімді қоспа таңдалады. Соңғы шешім жұмыс температурасы, қысым және сұйықтық құрамына сүйеніп қабылданады.
Резеңке тығыздағышты лазермен кесуге бола ма?
Лазер кейбір жұқа материалдарға жарағанымен, кесу жиегінде күйік, балқу және жағымсыз ыдырау өнімдері пайда болуы ықтимал. Герметикалық тығыздағыштар үшін механикалық пышақ, пресс, CNC-плоттер немесе су ағыны көбіне қауіпсіз әрі тұрақты нәтиже береді.
Кесілген резеңке бөлшектің өлшемі неге сызбаға сәйкес келмейді?
Негізгі себептері: материалдың кесу кезінде созылуы, дайындаманың дұрыс бекітілмеуі, доғал пышақ, суық резеңке және өлшемді қысылған немесе бос күйде қате тексеру. Сынамалық кесу жасап, материалдың серпімді кері қайтуына арналған технологиялық түзету енгізу керек.
Техникалық резеңкені қанша уақыт сақтауға болады?
Сақтау мерзімі резеңке маркасына және өндіруші құжатына байланысты. Әдетте материалды қараңғы, құрғақ, желдетілетін жерде, +5…+25 °C температурасында, озон, май, еріткіш және жылу көздерінен алыс сақтау керек. Пластиналарды бүктемей, көлденең орналастыру олардың деформациясын азайтады.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді