
Өнеркәсіптік сорғыларда, редукторларда, гидравликалық агрегаттарда және электрқозғалтқыштарда сальник немесе армирленген резеңке манжета айналмалы білік пен корпус арасындағы саңылауды тығыздайды. Манжета майдың, судың, эмульсияның сыртқа шығуына және шаң-тозаңның торап ішіне енуіне жол бермеуі тиіс. Қазақстандағы мұнай-газ, тау-кен, металлургия және коммуналдық кәсіпорындарда сальниктің ағуы жабдықтың тоқтауына, май шығынына және авариялық тәуекелге әкеледі.
ГОСТ 8752-79 бойынша жасалған манжеталар біліктің айналмалы тығыздағыштары ретінде кең қолданылады. Алайда каталогтағы өлшемнің сәйкес келуі жеткіліксіз: материал маркасы, жұмыс температурасы, ортаның химиялық құрамы, білік жылдамдығы және монтаж сапасы бірге бағалануы керек.
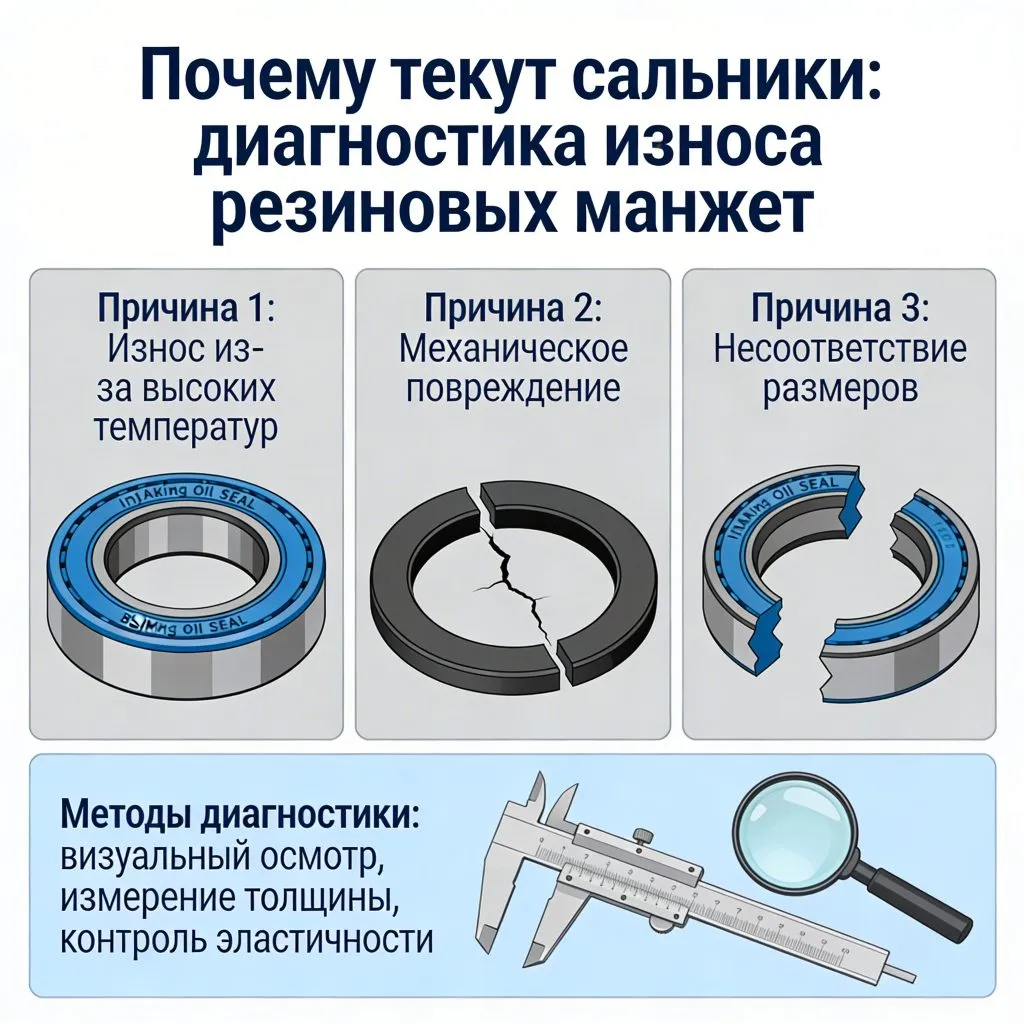
Сальниктің ағуының негізгі себептері
1. Резеңке манжетаның табиғи тозуы
Уақыт өте келе жұмыс ернеуі серпімділігін жоғалтады, қатаяды немесе қажалады. Майда ұзақ жұмыс істейтін NBR манжетаның ернеуінде жылтыр жолақ, ұсақ жарықшақ және көлденең сызаттар пайда болады. Егер ернеу білікке бір нүктемен ғана тиіп тұрса, тығыздау қабілеті күрт төмендейді.
2. Білік бетінің ақаулары
Біліктегі тот, ойық, коррозиялық шұңқыр, дұрыс өңделмеген ойық немесе шамадан тыс кедір-бұдыр манжетаның жұмыс ернеуін жыртады. Білік бетінің ұсынылатын кедір-бұдырлығы көптеген стандартты майлы тығыздағыштар үшін шамамен Ra 0,2–0,8 мкм аралығында болады. Нақты мән манжета конструкциясы мен өндіруші талабынан тексеріледі.
3. Қате өлшем немесе осьтік ығысу
Ішкі диаметрі білікке тым үлкен манжета жеткілікті радиалды қысым жасамайды. Тым кіші өлшем артық үйкеліс пен қызуды тудырады. Біліктің радиалды соғуы, подшипниктің тозуы және корпус осьтерінің сәйкес келмеуі де ернеудің бір жақты қажалуына әкеледі.
4. Температура мен химиялық орта
Мұнай өнімдері үшін дұрыс таңдалмаған EPDM ісініп, жұмсарады; ал NBR жоғары температурада қатайып, серпімділігін жоғалтады. Қышқыл, сілті, еріткіш, күкіртті мұнай, ыстық су және бу үшін материал бөлек таңдалады. Алматы мен Астана жағдайындағы қысқы іске қосу кезінде төмен температурада қатқан резеңке алғашқы минуттарда аққан із қалдыруы мүмкін.
5. Монтаждау қателері
Манжетаны құрғақ орнату, жұмыс ернеуін бұрау, серіппені түсіріп алу, ойықтың өткір қырына соғу немесе құралмен резеңкені кесу жиі кездеседі. Қоймада манжетаны күн сәулесінде, жылыту радиаторының жанында немесе озон түзетін электр жабдығы маңында сақтау да ерте қартаюды жылдамдатады.
Инженерлік ереже: жаңа манжетаны орнатпас бұрын тек оның өлшемін емес, білік жағдайын, ортаны, температураны, айналу жылдамдығын және ескі бөлшектің нақты бұзылу сипатын тіркеңіз. Себеп жойылмаса, жаңа сальник те ұзақ жұмыс істемейді.
Манжета тозуын қалай диагностикалау керек
- Ағу сипатын белгілеңіз. Май біртіндеп тамшылай ма, әлде іске қосылғанда бірден шашырай ма? Тек қызғаннан кейінгі ағу материалдың температуралық сәйкессіздігін көрсетуі мүмкін.
- Агрегатты қауіпсіз тоқтатыңыз. Қысымды түсіріп, электр энергиясын ажыратыңыз. Ластанған торапта диагностика жүргізу қызметкерге де, жабдыққа да қауіпті.
- Манжетаны бөлшектеп тексеріңіз. Ернеудің жыртылуын, қаттылығын, ісінуін, көмірленуін, серіппенің үзілуін және бір жақты қажалуын қараңыз.
- Білікті өлшеңіз. Микрометрмен жұмыс аймағының диаметрін бірнеше қимада тексеріңіз. Айырмашылық біліктің тозуын немесе сопақтануын көрсетеді.
- Корпус пен отырғызу ұясын бақылаңыз. Ұядағы сызат, бос отыру, герметик қалдығы және қиғаш орнату сыртқы диаметр арқылы ағуға себеп болады.
- Жұмыс режимін салыстырыңыз. Нақты температураны, қысымды, білік айналу жиілігін және қолданылған май немесе сұйықтық маркасын паспорттағы мәндермен салыстырыңыз.
Резеңке манжеталарға арналған материалды таңдау
Материал таңдауда тек бағасына сүйену дұрыс емес. Манжетаның қызмет ету мерзімі эластомердің сұйықтықпен химиялық үйлесімділігіне тікелей байланысты. Төмендегі мәліметтер бастапқы инженерлік таңдау үшін берілген, ал соңғы шешім жабдық паспорты мен нақты ортаға сүйеніп қабылданады.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
| Материал | Қолдану ортасы | Әдеттегі температура аралығы | Шектеулері |
|---|---|---|---|
| NBR, нитрил-бутадиен каучугі | Минералды май, дизель отыны, гидравликалық май | шамамен −40…+100 °C | Озонға, ауа райына және ыстық буға төзімділігі шектеулі |
| FKM, фторкаучук | Отын, май, жоғары температуралы мұнай өнімдері | шамамен −20…+200 °C | Ыстық су, бу және кейбір аминдер үшін жарамсыз болуы мүмкін |
| EPDM | Ыстық су, гликоль, әлсіз қышқыл-сілті ерітінділері | шамамен −45…+150 °C | Минералды майлармен және отынмен үйлеспейді |
| Силикон каучугі | Төмен және жоғары температуралы арнайы орталар | шамамен −60…+180 °C | Жыртылуға және абразивтік әсерге төзімділігі төмен |
ГОСТ 8752-79 талаптарымен қатар, нақты бұйымның техникалық шарттарын, қаттылығын және серіппе материалын тексеру қажет. Көп жағдайда стандартты манжета 70–90 Shore A қаттылығында болады, бірақ бұл көрсеткіш өндіруші конструкциясына қарай өзгереді. Айналу жылдамдығы жоғары агрегаттарда төмен үйкелісті ернеу, шаңнан қорғайтын қосымша ернеу немесе PTFE негізіндегі шешім қажет болуы мүмкін.
Қазақстан кәсіпорындарындағы практикалық ерекшеліктер
Мұнай-газ объектілерінде, соның ішінде ҚазМұнайГаз жүйесіндегі мердігерлік және сервистік учаскелерде, сорғы мен арматура манжетасы мұнай, тұзды су және күкіртті қосылыстар әсеріне ұшырайды. Мұнда NBR мен FKM таңдауын тек сұйықтық атауымен емес, нақты температура және қоспалар құрамымен негіздеу керек.
Қарағандыдағы металлургиялық және тау-кен өндірістерінде шаң, абразив, діріл және температураның күрт өзгеруі жиі кездеседі. Бұған қоса, Алматы, Астана және Шымкенттегі қоймаларда маусымдық температура айырмасы ескерілуі тиіс. Ұзақ логистикалық жеткізу кезінде манжеталар герметикалық қаптамада, озоннан және ультракүлгін сәуледен қорғалған күйде сақталуы қажет.
Монтаж және пайдалану бойынша ұсыныстар
- Жұмыс ернеуін орнату алдында үйлесімді таза маймен немесе өндіруші ұсынған монтаждық сұйықтықпен майлаңыз.
- Білік шлицінен, шпонка ойығынан және өткір жиектен өткенде арнайы конустық қорғаныш төлке қолданыңыз.
- Серіппе ернеудің ішкі ойығына толық және біркелкі орналасуы керек.
- Манжетаны балғамен тікелей ұрмаңыз; жазық оправка және күшті біркелкі бөлу әдісін пайдаланыңыз.
- Алғашқы іске қосуда ағу, температура, шу және діріл көрсеткіштерін тіркеңіз.
- Бөлшектің өлшемін, материалын, өндірушісін және орнату күнін журналға енгізіңіз.
Қай кезде манжетаны ауыстыру емес, торапты жөндеу қажет
Егер жаңа сальник бірнеше сағат немесе бірнеше ауысым ішінде қайта ақса, мәселе көбіне манжетада емес. Подшипник саңылауының ұлғаюы, біліктің радиалды соғуы, корпус қақпағының деформациясы, шамадан тыс ішкі қысым немесе май деңгейінің артық болуы тексеріледі. Білікте терең ойық болса, оны жөндеу төлкесімен қалпына келтіру немесе білікті өңдеу қажет. Отырғызу ұясы босап кетсе, герметик жағу уақытша ғана нәтиже береді.
Сальник өлшемін, материалын немесе арнайы конструкциясын таңдауға күмән болса, РТИ каталогын қарап, техникалық сұранысты жіберіңіз. Өлшемді вал-диаметрі, корпус ұясының диаметрі, ені, орта, температура және айналу жылдамдығымен бірге көрсеткен дұрыс. Кеңес алу үшін +7 958 578-05-89 нөміріне қоңырау шалыңыз немесе kz@ural-rti.org поштасына жазыңыз. Компания туралы және РТИ дайындау мүмкіндіктері туралы ақпарат ural-rti.org сайтында берілген.
Сальник жаңа болғанымен, неге бірден аға бастайды?
Ең жиі себептер — білік бетінің ойықтары, монтаж кезінде жұмыс ернеуінің зақымдануы, өлшемнің қате таңдалуы немесе манжетаның құрғақ орнатылуы. Сондай-ақ серіппенің орнына түспеуі және біліктің радиалды соғуы тексеріледі. Жаңа бөлшекті орнатпас бұрын білік диаметрін, кедір-бұдырлығын және ұяның күйін өлшеу қажет.
Мұнай сорғысына NBR орнына EPDM манжетасын қоюға бола ма?
Әдетте болмайды. EPDM ыстық суға, гликольге және ауа райына жақсы төзгенімен, минералды майлар мен дизель отынында ісініп, механикалық беріктігін жоғалтуы мүмкін. Мұнай өнімдері үшін көбіне NBR немесе жоғары температура мен химиялық әсер болғанда FKM қарастырылады.
Манжетаның жұмыс температурасын қалай дұрыс анықтауға болады?
Тек қоршаған орта температурасын емес, ернеу аймағындағы нақты температураны бағалау керек. Үйкеліс, жоғары айналу жылдамдығы және нашар майлану жергілікті қызуды арттырады. Өлшеу нәтижесін эластомердің паспорттық шегімен салыстырыңыз және температуралық қор қалдырыңыз.
Сальник өлшемін қалай көрсету керек?
Стандартты белгілеу әдетте ішкі диаметрі × сыртқы диаметрі × ені түрінде жазылады. Мысалы, 50×72×10 өлшемі білік диаметрі 50 мм, корпус ұясы 72 мм және ені 10 мм екенін білдіреді. Бірақ тапсырыс кезінде материал, ернеу конструкциясы, серіппе түрі және жұмыс ортасы да көрсетілуі тиіс.
Қазақстан климаты манжетаның қызмет ету мерзіміне әсер ете ме?
Иә. Астанадағы төмен қысқы температура резеңкені уақытша қатайтады, ал оңтүстік өңірлердегі жоғары температура мен ультракүлгін сәуле қартаюды жылдамдатады. Қоймада манжеталарды күннен, озоннан, май буларынан және жылыту аспаптарынан оқшаулап, өндіруші көрсеткен температурада сақтау қажет.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді