
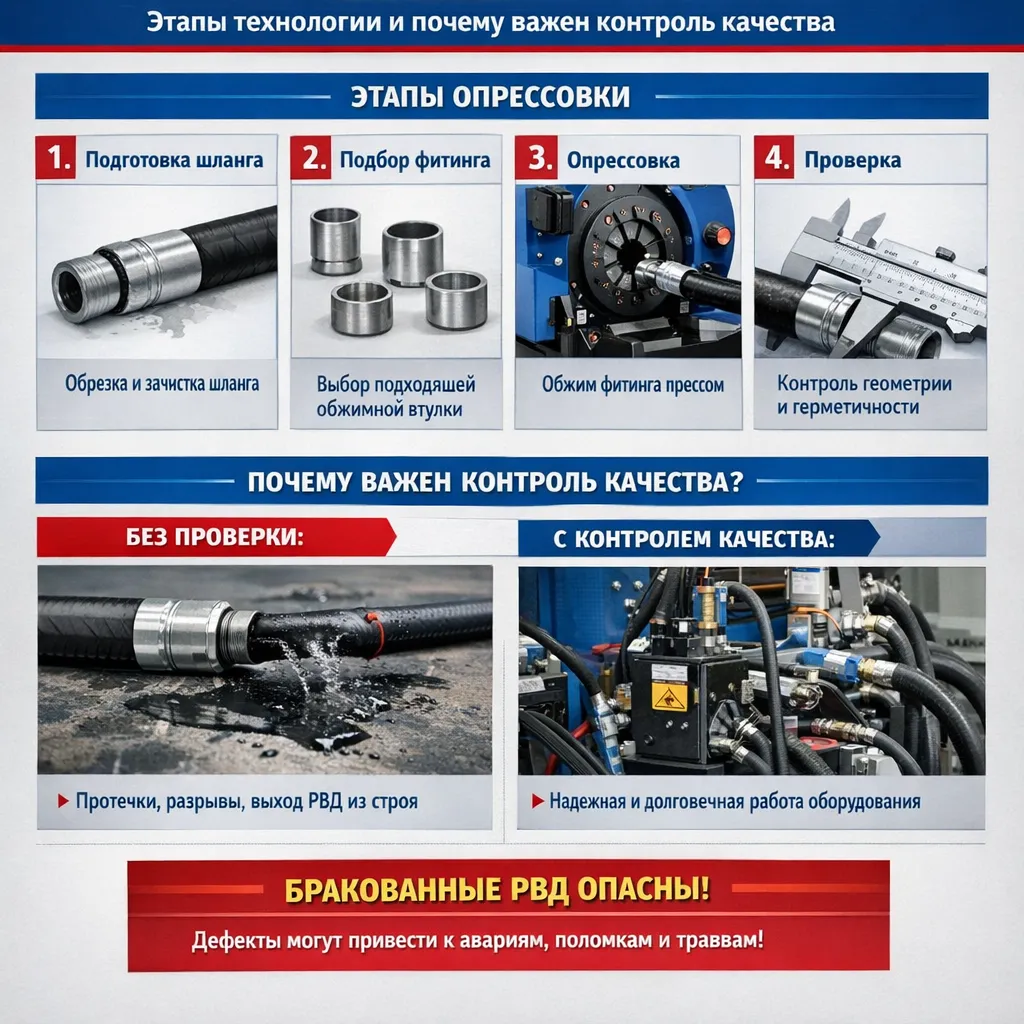
РВД қысу — жоғары қысымды жеңді металл фитингпен механикалық бекіту процесі. Дұрыс жиналған жең гидравликалық майдың ағуын болдырмайды, дірілге төтеп береді және сорғы, гидроцилиндр, гидромотор мен таратқыштың тұрақты жұмысын қамтамасыз етеді. Қазақстан кәсіпорындарында РВД карьерлік техникада, мұнай-газ жабдықтарында, металлургиялық желілерде, ауыл шаруашылығы машиналарында және коммуналдық техникада кең қолданылады.
Қысу сапасы тек престің күшіне байланысты емес. Нәтижеге шлангтың ішкі диаметрі, жұмыс қысымы, резеңке қоспасының маркасы, фитинг конструкциясы, қысу диаметрі, жең ұзындығы және монтаждан кейінгі сынақ әсер етеді. Алматы мен Шымкенттегі ыстық климат, Астана мен Қарағандыдағы төмен қысқы температура, Ақтау мен Атыраудағы мұнай өнімдерінің әсері материал таңдауға қосымша талап қояды.
РВД торабын құрайтын негізгі элементтер
РВД торабы үш негізгі бөліктен тұрады: жоғары қысымды жең, фитинг және оны бекітетін қысу гильзасы. Жеңнің ішкі қабаты жұмыс сұйықтығымен үйлесімді болуы керек. Көп жағдайда майға төзімді NBR каучугі пайдаланылады, ал жоғары температура немесе арнайы химиялық орта үшін FKM, EPDM немесе басқа эластомерлер қарастырылады.
- Ішкі диаметр: сұйықтық жылдамдығын, қысым шығынын және өткізгіштік қабілетін анықтайды;
- Арматура: тоқыма қабат, болат сымнан жасалған оплетка немесе спираль түрінде болуы мүмкін;
- Фитинг: BSP, метрлік, JIC, ORFS, фланецті және басқа қосылу стандарттарына сәйкес таңдалады;
- Қорғаныс: абразивті қаптама, спираль, жең қорғағышы немесе термочехол сыртқы зақымдануды азайтады.
Жең таңдау кезінде тек сыртқы диаметрге қарау қате. Өндірушінің техникалық паспорты бойынша жұмыс қысымы, жарылу қысымы, ең төменгі иілу радиусы, температура диапазоны және жұмыс сұйықтығы тексеріледі. ГОСТ 18698 талаптары бойынша резеңке жеңдердің конструкциялық орындалуы мен жұмыс сипаттамалары, ал ГОСТ 6286 бойынша жоғары қысымды металл арматуралы жеңдерге қойылатын талаптар ескеріледі. Нақты бұйым үшін өндіруші ТУ, паспорт және монтаж нұсқаулығы басым құжат болып саналады.
РВД қысу технологиясының кезеңдері
1. Техникалық тапсырманы анықтау
Алдымен жұмыс қысымы, ең жоғары қысым серпіні, температура, сұйықтық түрі, орта әсері және қозғалыс сипаты жазылады. Мысалы, экскаватордың жебе цилиндріндегі РВД қысым импульстеріне жиі ұшырайды, ал металлургиялық цехтағы жеңге жоғары температура мен ұшқын әсер етуі мүмкін. Номиналды қысымды ғана емес, жүйедегі соққы жүктемесін де есептеу қажет.
2. Шланг пен фитингті сәйкестендіру
Фитинг жеңнің конструкциясына дәл сәйкес болуы тиіс. Бір өндірушінің екі сымды оплеткалы жеңіне арналған гильза төрт спиральды жеңге жарамайды. Фитингтің бұрандасы, конусы, тығыздағышы, бұрылу бұрышы және жалғану стандарты гидравликалық жүйедегі қарсы бөлшекпен салыстырылады.
Қазақстандa жиі кездесетін қате — дюймдік BSP фитингті метрлік бұрандамен күшпен бұрау. Мұндай қосылыс сырттай бекітілгенімен, қысым артқанда ағып кетуі немесе бұранданы зақымдауы мүмкін. Сәйкестендіру штангенциркульмен, резьба калибрімен және каталог өлшемдерімен жүргізіледі.
3. Жеңді өлшеу және кесу
Жең ұзындығы қосылыс осьтерінің арасындағы нақты қашықтық, фитинг бұрылыс бұрышы және машинаның қозғалысы ескеріліп есептеледі. Жеңді шамадан тыс керуге, бұрауға немесе тым кіші радиуспен бүгуге болмайды. Кесу арнайы РВД кескіш станокта орындалады. Абразивті дөңгелекпен кесу кезінде арматура сымдары қызып, ішкі қабат көмірленуі мүмкін.
Кесілген соң жеңнің ұштары таза болуы керек. Металл сымның бос ұштары, резеңке үгінділері және шаң гидравликалық клапандарға түссе, дәл саңылаулы тораптардың істен шығуына әкеледі.
4. Фитингті енгізу
Фитинг жеңге белгіленген енгізу тереңдігіне дейін салынады. Кейбір конструкцияларда жеңнің сыртқы қабығы гильза аймағында алынады, ал кейбірінде толық қабықпен қысу қарастырылған. Бұл операцияны нақты фитинг өндірушісінің технологиялық картасы бойынша орындау қажет. Май, сабын ерітіндісі немесе белгіленбеген майлау құралын пайдалану резеңке мен тығыздағыштың үйлесімділігіне әсер етуі мүмкін.
5. Престеу және қысу диаметрін бақылау
Гильза арнайы РВД прессінде матрица арқылы радиалды қысылады. Престің матрицасы жең өлшеміне сай таңдалады. Қысу параметрі өндіруші кестесінде көрсетілген номиналды диаметрге сәйкес орнатылады. Тек көзбен бағалау жеткіліксіз: штангенциркульмен бірнеше нүктеде өлшеу керек. Диаметрдің біркелкі болмауы фитингтің қиғаш орналасуын немесе матрицаның дұрыс таңдалмағанын көрсетеді.
Маңызды ереже: РВД қысу диаметрін шамадан тыс азайту герметиканы жақсартпайды. Керісінше, ішкі қабаттың жаншылуына, арматураның зақымдалуына және фитингтен жеңнің жұлынып кетуіне себеп болуы мүмкін.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
6. Дайын торапты жуу және белгілеу
Қысудан кейін жеңнің ішкі арнасы тазаланады. Өндірістік жағдайда арнайы жуу қондырғысы, таза қысымдалған ауа және ластану деңгейін бақылау қолданылады. Әр РВД-ға дайындалған күні, өлшемі, жұмыс қысымы немесе тапсырыс нөмірі көрсетілген белгі тағу пайдалы. Бұл жоспарлы техникалық қызмет көрсету мен ақау себептерін талдауды жеңілдетеді.
7. Сынау және қабылдау
Жауапты гидравликалық желілерде дайын РВД гидросынақтан өтеді. Сынақ қысымы, ұстау уақыты және қауіпсіздік шаралары өнім паспортына, ТУ-ға немесе қолданылатын стандартқа сәйкес белгіленеді. Сынақ кезінде оператор жеңнің дәл жанында тұрмауы керек. Ісіну, сызат, фитинг маңындағы жылжу, тамшы немесе қысымның төмендеуі анықталса, торап пайдалануға жіберілмейді.
Материалды таңдауға арналған практикалық кесте
| Жұмыс жағдайы | Ұсынылатын материал | Ескерілетін қасиет | Қазақстандағы қолдану мысалы |
|---|---|---|---|
| Минералды гидравликалық май, қалыпты температура | NBR ішкі қабаты | Майға төзімділік, шамамен -40…+100 °C диапазоны | Құрылыс және ауыл шаруашылығы техникасы |
| Жоғары температура, май буы | Арнайы HNBR немесе FKM қоспалары | Жылуға және қартаюға төзімділік | Мұнай-газ жабдықтары, компрессорлық тораптар |
| Су негізді сұйықтық немесе сыртқы ылғал | EPDM немесе үйлесімді арнайы қоспа | Сумен және озонмен үйлесімділік | Коммуналдық және технологиялық жүйелер |
| Абразив, қиыршық тас, металл жаңқасы | Қорғалған сыртқы қабаты бар РВД | Үйкеліс пен кесуге төзімділік | Карьерлер, АрселорМиттал Теміртау типтес металлургиялық өндірістер |
Кестедегі температура мәндері жалпы бағдар ретінде берілген. Нақты шек жеңнің паспортымен анықталады. Автокөлік майын, биоыдырайтын сұйықтықты немесе су-гликоль қоспасын қолдану алдында өндірушіден химиялық үйлесімділікті растау қажет.
Қазақстан жағдайындағы пайдалану ерекшеліктері
Қыс мезгілінде Астана, Қарағанды және Павлодар өңірлерінде резеңке қатайып, иілуге сезімтал болады. Суық іске қосу кезінде жүйеге бірден жоғары қысым бермеу, майды өндіруші ұсынған температураға дейін қыздыру және қысқы орындаудағы РВД таңдау керек. Жазда Шымкент, Түркістан, Атырау және Маңғыстау өңірлерінде күн сәулесі мен қызған металл сыртқы қабықтың қартаюын жылдамдатады.
КазМунайГаз нысандарында, мұнай базаларында және бұрғылау алаңдарында статикалық электр, мұнай өнімдері, тұзды орта және жарылыс қаупі бар аймақ талаптары қарастырылады. РВД-ны құбыр желісіне тірек ретінде пайдалануға, оны бұралған күйде орнатуға немесе фитингке бүйірлік күш түсіруге болмайды. Жеңді металл қапсырмамен қатты қыспай, діріл мен жылулық ұзаруға жеткілікті еркіндік қалдырады.
Жиі кездесетін ақаулар және олардың себептері
- Фитинг маңынан май ағуы: қысу диаметрі дұрыс емес, енгізу тереңдігі сақталмаған немесе тығыздағыш зақымдалған;
- Жеңнің ісінуі: жұмыс қысымы артық, арматура бүлінген немесе ішкі қабат сұйықтықпен үйлеспейді;
- Сыртқы қабықтың жарылуы: ескіру, озон, жоғары температура немесе минималды иілу радиусының бұзылуы;
- Жеңнің фитингтен жұлынып шығуы: дұрыс емес гильза, сәйкес емес матрица немесе сапасыз престеу;
- Гидрожүйедегі клапанның тұрып қалуы: кесуден кейінгі резеңке және металл бөлшектерінің іште қалуы.
РВД-ны таңдау және тапсырыс беру
Тапсырыс бергенде жеңнің ішкі диаметрін, фитинг түрін, бұранданы, ұзындығын, бұрылу бұрышын, жұмыс қысымын, сұйықтық түрін және жұмыс температурасын көрсетіңіз. Ескі үлгіні өлшем ретінде жібергенде оның тозған ұзындығын сол күйінде қайталамай, монтаждық жағдайды қайта тексеру қажет.
РВД, фитингтер және РТИ бойынша каталогты ural-rti.org/catalog/ сайтынан қарауға болады. Техникалық кеңес алу үшін ural-rti.org сайтына кіріңіз, +7 958 578-05-89 телефонына хабарласыңыз немесе kz@ural-rti.org электрондық поштасына өлшем сызбасын жіберіңіз.
Қорытынды
РВД қысу — өлшемді жай ғана престеу емес, материалды, фитингті, қысым класын және пайдалану ортасын өзара сәйкестендіретін технологиялық процесс. Дұрыс кесу, таза жинау, өндіруші кестесі бойынша қысу және міндетті сынақ гидравликалық жүйенің қауіпсіздігін арттырады. Қазақстанның суық, ыстық, шаңды және мұнай өнімдері әсер ететін жағдайларында РВД-ның қызмет мерзімі ең алдымен дұрыс жобалау мен монтаж тәртібіне байланысты.
РВД қысу үшін жеңнің ұзындығын қалай дұрыс есептеу керек?
Ұзындық фитингтердің жалғану осьтері арасындағы қашықтықпен анықталады. Бұған қоса фитингтің бұрылу бұрышы, машинаның қозғалысы, термиялық ұзару және ең төменгі иілу радиусы ескеріледі. Жеңді керіп орнатуға немесе артық ұзындықты өткір ілмек түрінде қалдыруға болмайды.
РВД-ға кез келген фитингті престеуге бола ма?
Жоқ. Фитинг жеңнің конструкциясына, қабат санына және сыртқы диаметріне сәйкес болуы керек. Екі сымды оплеткалы жеңге арналған гильза төрт спиральды жеңге жарамайды. Сонымен бірге бұранда стандарты, конус, тығыздағыш және фитинг өндірушісінің қысу кестесі тексеріледі.
РВД қысылғаннан кейін оны сынау міндетті ме?
Қауіпті немесе жоғары қысымды желілерде сынау міндетті түрде ұсынылады. Сынақ қысымы мен ұстау уақыты өнім паспортына, техникалық шарттарға және кәсіпорын регламентіне сәйкес белгіленеді. Сынақ кезінде ағу, ісіну, фитингтің жылжуы немесе қысымның төмендеуі байқалса, РВД пайдаланылмайды.
Қазақстанның суық климатында қандай РВД таңдау керек?
Астана, Қарағанды, Павлодар және солтүстік өңірлерде төмен температурада иілгіштігін сақтайтын климаттық орындаудағы РВД қажет. Жеңнің паспортындағы ең төменгі жұмыс температурасы тексеріледі. Суық іске қосу кезінде гидравликалық майды қыздырмай, жүйеге бірден толық қысым беру жеңнің жарылу қаупін арттырады.
РВД-ны қанша уақытта бір тексеру керек?
Тексеру жиілігі жұмыс қарқындылығына, қысымға, температураға және ортаға байланысты. Күнделікті қарауда ағу, жарық, ісіну, қажалу және фитингтің босау белгілері тексеріледі. Карьер, металлургия және мұнай-газ нысандарында жоспарлы тексеру нәтижелері журналға жазылып, күмәнді жеңдер бірден ауыстырылады.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді