
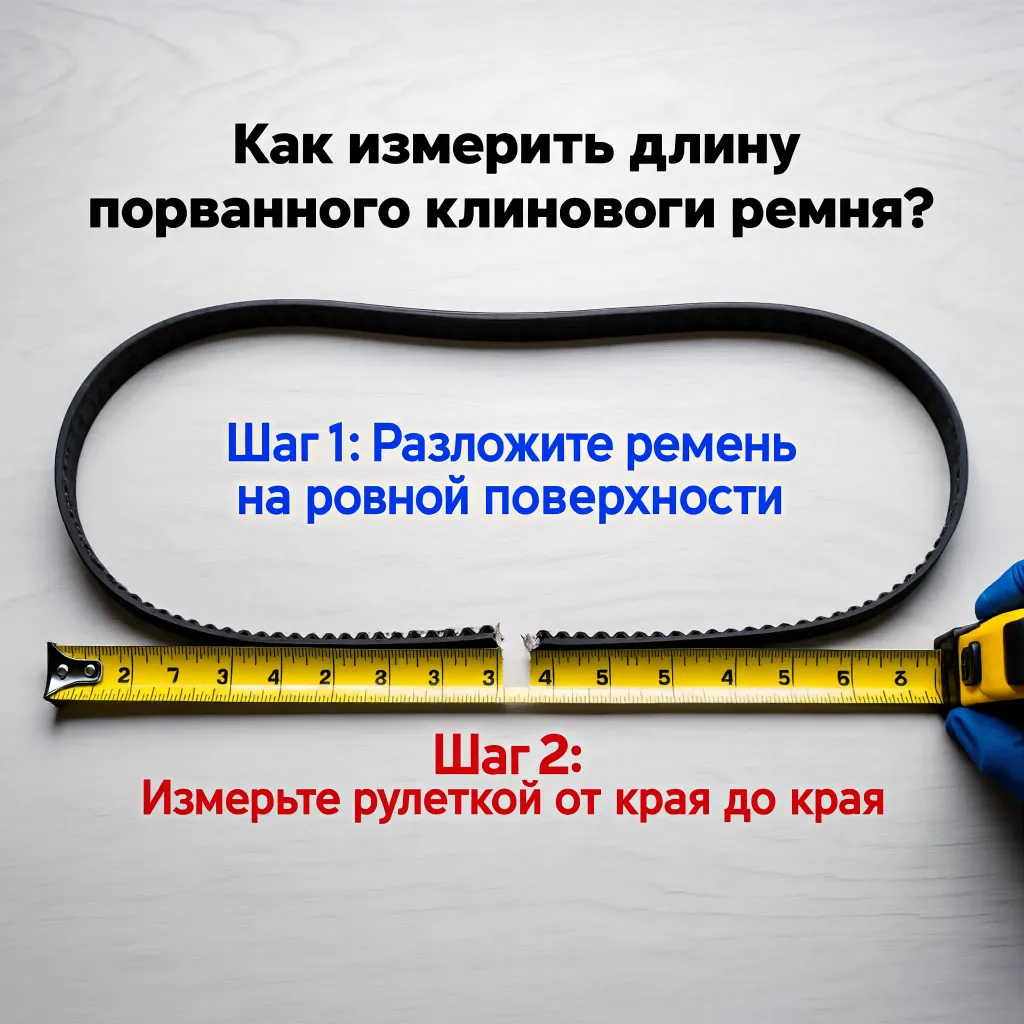
Сына белдік үзілген кезде оның нақты типөлшемін анықтау кейде қиынға соғады: таңбасы өшеді, белдік созылады, ал үзілген бөліктердің бірі жоғалуы мүмкін. Қате өлшенген белдік шкивке толық отырмайды, сырғанайды, қызады және жетек подшипниктеріне артық күш түсіреді. Сондықтан белдіктің ұзындығын оның сыртқы жиегімен емес, есептік немесе қадамдық сызығы бойынша анықтау қажет.
Бұл тәсіл конвейерлерде, желдеткіштерде, сорғыларда, компрессорларда және технологиялық жабдықтарда қолданылады. Қазақстанның мұнай-газ, тау-кен, металлургия және ауыл шаруашылығы кәсіпорындарында жабдық ұзақ уақыт тоқтап қалмауы үшін өлшеу нәтижесін белдік қимасымен, шкив профилімен және жұмыс жағдайымен бірге тексерген дұрыс.
Сына белдіктің ұзындығы нені білдіреді
Классикалық сына белдіктерде бірнеше ұзындық параметрі кездеседі: ішкі ұзындық Li, сыртқы ұзындық La және қадамдық ұзындық Lp. Қадамдық ұзындық белдік қимасының бейтарап қабатына жақын орналасқан өлшеу сызығы бойынша алынады. Өндірушілер типөлшемді көбіне осы есептік ұзындықпен көрсетеді.
Белдіктің қимасы әдетте Z, A, B, C, D немесе SPA, SPB, SPC сияқты сериялармен белгіленеді. Бірдей ұзындықтағы A және B қималы белдіктерді алмастыруға болмайды: олардың ені, биіктігі, ойыққа отыру тереңдігі және беретін қуаты әртүрлі.
ГОСТ 1284.1-89, ГОСТ 1284.2-89 және ГОСТ 1284.3-89 стандарттары классикалық сына белдіктердің негізгі өлшемдері, қабылдау талаптары және сынау тәртібін белгілейді. Қазіргі импорттық жабдықта ISO 4184 талаптарына жақын SPA, SPB, SPC, SPZ профильдері кездеседі. Нақты тапсырыс алдында жабдық паспорты мен белдіктің бұрынғы таңбасын салыстыру қажет.
Үзілген белдікті өлшеудің ең сенімді әдісі
1. Екі үзінді де сақталған жағдайда
- Белдікті майдан, шаңнан және металл үгінділерінен тазалаңыз.
- Екі бөлікті тегіс үстелге қойып, тісті немесе қиғаш үзілген жерлерін мүмкіндігінше дәл түйістіріңіз.
- Белдікті созбай, оның ішкі ойығы бойымен емес, бүйір қабырғаларының ортасына жақын бейтарап сызық бойымен орналастырыңыз.
- Иілгіш өлшеу таспасымен немесе жіңішке жіппен толық ұзындығын өлшеңіз. Жіпті кейін сызғыш немесе металл рулеткамен өлшеңіз.
- Нәтижені миллиметрмен жазып, белдік қимасының енін және биіктігін штангенциркульмен тексеріңіз.
Жіп белдіктің контурына тығыз жатуы тиіс, бірақ оны тартуға болмайды. Қолданылған резеңке белдік жұмыс кезінде созылып немесе қысқарып қалуы мүмкін, сондықтан алынған өлшемді каталогтағы ең жақын стандартты типөлшеммен салыстырады.
2. Белдіктің бір бөлігі ғана қалған жағдайда
Сақталған бөліктің ұзындығын өлшеп, оның толық белдікке қанша пайыз екенін анықтау мүмкін емес, өйткені үзілген жердің бір бөлігі жоғалған болуы ықтимал. Мұндай жағдайда қалған бөлікті тегіс қойып өлшеңіз, содан кейін шкивтердің осьаралық қашықтығын және диаметрлерін өлшеп, есептік формуланы пайдаланыңыз.
Ашық сына белдік жетегі үшін жуық формула:
L = 2C + 1,57(D + d) + (D − d)² / 4C
Мұнда L — белдіктің жуық қадамдық ұзындығы, C — шкивтер осьтерінің арақашықтығы, D — үлкен шкивтің есептік диаметрі, d — кіші шкивтің есептік диаметрі. Диаметрді сыртқы ернеуден емес, белдік отыратын есептік аймақтан алған жөн. Практикада формула нәтижесі стандартты ұзындыққа дөңгелектенеді.
Ұзындықты өлшеу тәсілдерін салыстыру
| Әдіс | Қолдану жағдайы | Артықшылығы | Шектеуі |
|---|---|---|---|
| Екі үзіндіні түйістіріп, жіппен өлшеу | Белдіктің барлық бөлігі бар | Қарапайым және жылдам | Созылған белдікте қателік болуы мүмкін |
| Шкивтер мен осьаралық қашықтық бойынша есептеу | Белдік жоғалған немесе қатты бүлінген | Жетек параметрін ескереді | Диаметрді дәл өлшеу қажет |
| Каталогтық таңба бойынша анықтау | Белдіктегі жазу сақталған | Ең жылдам тәсіл | Жазу өшсе немесе стандарт белгісіз болса қолданылмайды |
| Үлгі бойынша жаңа белдікті салыстыру | Қоймада немесе сервисте ұқсас белдік бар | Қиманы көзбен тексеруге болады | Ұзындық пен профильді шатастыру қаупі бар |
Белдіктің қимасын міндетті түрде тексеріңіз
Ұзындық дұрыс болғанымен, қима сәйкес келмесе, жетек тұрақты жұмыс істемейді. Өлшеу кезінде белдіктің жоғарғы ені, биіктігі және ішкі ойық ені тексеріледі. Тозған белдіктің бүйірлері қажалғандықтан, өлшем номиналдан кіші болып көрінуі мүмкін. Сондықтан қиманы жаңа немесе аз жұмыс істеген үлгімен салыстыру дұрысырақ.
Мысалы, A қималы белдік шамамен 13 мм жоғарғы енге, B қималы белдік шамамен 17 мм енге ие. SPA және SPB профильдері сыртқы өлшемі ұқсас көрінгенімен, олардың есептік геометриясы басқа. Бір профильге арналған шкивке екіншісін салу белдіктің түбіне отыруына немесе шкив ернеуінен асып кетуіне әкеледі.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
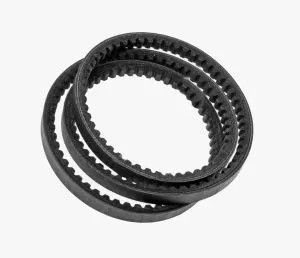 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
Инженерлік ереже: жаңа белдікті тек ұзындығы бойынша емес, қимасы, есептік ұзындығы, шкив профилі және жұмыс жағдайы бойынша таңдаңыз. Өлшемдегі бірнеше миллиметрлік қате үздіксіз өндірісте мыңдаған циклден кейін апатқа айналуы мүмкін.
Қазақстан жағдайында нені ескеру керек
Қазақстанда жетек сыртқы ортаға байланысты әртүрлі жағдайда жұмыс істейді. Қарағанды мен Теміртау аймағында қысқы температура −30 °C-тан төмендеуі мүмкін, ал Маңғыстау мен Атырауда шаң, тұзды ауа және мұнай өнімдерінің әсері басым. Алматы, Шымкент және Түркістан өңірлерінде жазғы қызу, шаң және желдету жүйелерінің ұзақ жұмыс істеуі маңызды фактор саналады.
Мұнай-газ нысандарында, соның ішінде ҚазМұнайГаз жүйесіндегі мердігерлік және өндірістік объектілерде, майға төзімді резеңке қоспасы бар белдіктер қажет болуы мүмкін. Жалпы мақсаттағы белдіктерде синтетикалық каучук, полиэфир немесе полиамид корд, резеңке қабат және мата қаптама қолданылады. Май, бензин немесе еріткішпен тұрақты жанасатын жерде өндірушінің майға төзімділік көрсеткішін тексеріңіз.
Қатты суықта белдік қатаяды, іске қосу моменті өседі, ал ыстық әрі шаңды цехта резеңке қартаяды. Белдікті қоймада тікелей күн сәулесінен, жылытқыштан және озон түзетін электр жабдығынан алыс, шамамен 15–25 °C температурада сақтау керек. Ұзақ логистика кезінде белдікті бүктеп, өткір бұрышпен қысуға болмайды.
Жаңа белдікті орнатқаннан кейінгі тексеру
- Шкивтердің осьтері бір жазықтықта және параллель орналасуын тексеріңіз.
- Белдікті бұрауышпен немесе монтаждау темірімен күштеп кигізбеңіз.
- Керуді жабдық өндірушісінің нұсқаулығы бойынша реттеңіз; шамадан тыс керу подшипникті бұзады.
- Алғашқы 24–48 сағат жұмыстан кейін керу мен белдіктің қызуын қайта бақылаңыз.
- Бірнеше белдік қатар қолданылса, бір жиынтықтағы, бір өндірушінің сәйкестендірілген белдіктерін орнатыңыз.
Белдік сырғанағанда бетінде жылтыр жолақ, күйік иісі немесе қара резеңке ұнтағы пайда болады. Мұндай белгі тек белдік ақауын емес, шкив ойығының тозуын, осьтердің қисықтығын немесе керудің дұрыс еместігін де көрсетуі мүмкін.
Қорытынды және маманға жүгіну
Үзілген сына белдіктің ұзындығын анықтаудың ең дұрыс жолы — екі үзіндіні түйістіріп, бейтарап сызық бойымен жіппен өлшеу. Егер белдік толық сақталмаса, осьаралық қашықтық пен шкивтердің есептік диаметрлері арқылы қажетті өлшем есептеледі. Соңғы таңдауда ұзындықпен қатар қима, стандарт, корд материалы, температура және майға төзімділік ескеріледі.
Белдік үлгісін, өлшенген параметрлерді немесе шкив фотосын дайындап, каталогтағы өнімдерді https://ural-rti.org/catalog/ мекенжайынан қарауға болады. Өлшемді нақтылау үшін +7 958 578-05-89 телефонына немесе kz@ural-rti.org электрондық поштасына хабарласыңыз. РТИ бұйымдарын дайындау және техникалық кеңес алу туралы ақпарат ural-rti.org сайтында берілген.
Үзілген сына белдікті рулеткамен тікелей өлшеуге бола ма?
Иә, бірақ рулетканы белдік бойымен қатты тартуға болмайды. Екі үзіндіні тегіс бетте түйістіріп, иілгіш жіппен немесе өлшеу таспасымен бейтарап сызық бойын өлшеген дұрыс. Сыртқы жиегімен алынған өлшем каталогтағы есептік ұзындықпен сәйкес келмеуі мүмкін.
Белдіктің таңбасы өшіп қалса, қажетті өлшемді қалай табуға болады?
Белдіктің сақталған бөлігін өлшеп қана қоймай, жоғарғы енін, биіктігін және шкив ойығының профилін анықтаңыз. Сонымен бірге шкивтердің диаметрі мен осьаралық қашықтығын өлшеп, L = 2C + 1,57(D + d) + (D − d)² / 4C формуласымен жуық ұзындықты есептеңіз. Нәтижені стандартты типөлшеммен салыстыру қажет.
Li, La және Lp белгілерінің айырмашылығы қандай?
Li — белдіктің ішкі жиегі бойынша ұзындығы, La — сыртқы жиегі бойынша ұзындығы, ал Lp — қадамдық немесе есептік ұзындығы. Каталогтар мен стандарттарда нақты қай параметр қолданылатынын тексеру қажет. Әртүрлі параметрлерді бір-бірінің орнына тікелей қолдану қате өлшемге әкеледі.
A қималы белдіктің орнына B қималы белдікті орнатуға бола ма?
Әдетте болмайды. A және B белдіктерінің ені, биіктігі және шкив ойығына отыру геометриясы әртүрлі. Белдік ұзындығы бірдей болса да, басқа қима сырғанауы, қызып кетуі немесе шкивтен шығып кетуі мүмкін. Алмастыру тек жабдық өндірушісі немесе инженерлік есеп рұқсат еткен жағдайда орындалады.
Қазақстанның суық және шаңды жағдайында қандай белдік таңдалады?
Жұмыс температурасы, шаң мөлшері, маймен жанасу және жетек жүктемесі ескеріледі. Суықта икемділігін сақтайтын синтетикалық каучук пен сапалы корд қолданылған белдік қажет. Мұнай-газ және металлургия нысандарында майға, абразивті шаңға және температураға төзімділік көрсеткіштері өндірушінің құжаттарымен расталуы тиіс.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді