
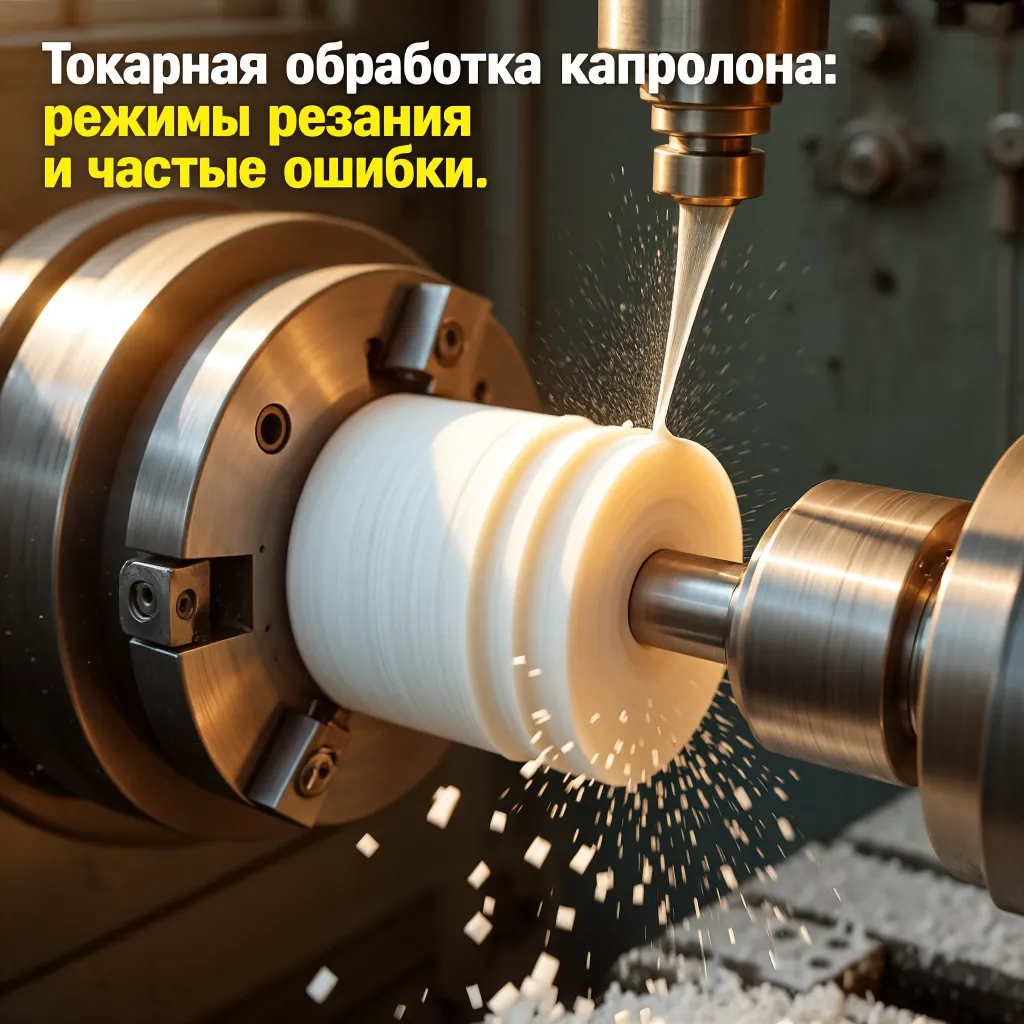
Капролонды токарлық өңдеу металл өңдеуден өзгеше тәсілді талап етеді. Капролон — полиамид-6 негізіндегі инженерлік термопласт, өндірісте көбіне ПА-6, капролон, құйма полиамид немесе PA6G деп белгіленеді. Материалдың үйкеліс коэффициенті төмен, соққыға төзімділігі жоғары және майсыз жұмыс істейтін тораптарда қолдануға жарамды. Алайда жылу өткізгіштігі төмен болғандықтан, кесу аймағында температура тез жиналады. Соның салдарынан дайындама жұмсарып, беті балқып, өлшем қателігі пайда болуы мүмкін.
Токарлық өңдеу режимін таңдағанда капролонның маркасы, диаметрі, дайындаманың ылғалдылығы, станоктың қаттылығы және талап етілетін дәлдік ескеріледі. Полиамид-6 бұйымдары мұнай-газ арматурасында, конвейерлерде, металлургиялық желілерде, сорғы жабдықтарында, Алматы, Астана және Шымкент зауыттарының жөндеу цехтарында кең қолданылады.
Капролонның негізгі қасиеттері және стандарттары
Капролон дайындамаларының техникалық сипаттамалары партияға және өндіру технологиясына байланысты өзгереді. Қазақстанда материалды қабылдау кезінде өндірушінің паспорты, сәйкестік құжаттары және қолданылатын техникалық шарттар тексерілуі керек. ПА-6 және оның композициялары үшін тәжірибеде ГОСТ 7850-86 талаптарына, сондай-ақ өндірушінің ТУ құжаттарына сілтеме жасалады. Нақты бұйымға арналған стандарт сызбада немесе тапсырыс құжатында көрсетілуі тиіс.
- Тығыздығы әдетте 1,12–1,16 г/см³ аралығында болады;
- Жұмыс температурасы көбіне -40…+80 °C, қысқа мерзімді режимде одан жоғары болуы мүмкін;
- Ылғал сіңіруі өлшем тұрақтылығына әсер етеді;
- Сызықтық жылулық ұлғаю коэффициенті болатқа қарағанда бірнеше есе жоғары;
- Бет сапасы дұрыс режимде өңделсе, үйкеліс жұбында жақсы нәтиже береді.
Капролонның ылғалды ортада сақталуы диаметрдің және ұзындықтың өзгеруіне әкеледі. Сондықтан дәл төлке немесе тығыздағыш сақина жасамас бұрын дайындаманы цех жағдайында кемінде 12–24 сағат ұстап, температуралық теңгерімге келтіру ұсынылады. Қыс мезгілінде Ресейден немесе Қазақстанның солтүстік өңірлерінен жеткізілген дайындаманы бірден станокқа орнату дұрыс емес.
Капролонды токарлық өңдеудің ұсынылатын режимдері
Төмендегі мәндер ПА-6 негізіндегі құйма капролонға арналған бастапқы технологиялық диапазон болып саналады. Олар станоктың қуатына, кескіштің материалına және дайындаманың қатаюына қарай түзетіледі.
| Операция | Кесу жылдамдығы V, м/мин | Беріліс S, мм/айн | Кесу тереңдігі t, мм | Ұсыныс |
|---|---|---|---|---|
| Дөрекі жону | 150–300 | 0,20–0,45 | 1,0–4,0 | Жылуды шығаруға және жоңқаны үздіксіз әкетуге назар аудару |
| Жартылай таза өңдеу | 200–400 | 0,10–0,25 | 0,5–1,5 | Дайындаманы қатты қыспау |
| Таза жону | 250–500 | 0,05–0,15 | 0,2–0,6 | Өткір кескіш және аз радиусты мұрынша қолдану |
| Резьба кесу | 80–180 | Қадамға сәйкес | Өту санына қарай | Жоңқаны сындырмай, бірнеше жеңіл өтім орындау |
Диаметрі 50–100 мм бөлшектерде бастау үшін 200–300 м/мин жылдамдық, 0,15–0,25 мм/айн беріліс және 1–2 мм кесу тереңдігі қолайлы. Егер бетте балқу іздері немесе жабысқан жоңқа байқалса, алдымен кесу жылдамдығын 20–30 пайызға азайтып, құралдың өткірлігін тексеру керек. Керісінше, бет бұдырлығы жоғары болса, тек жылдамдықты арттыру жеткіліксіз: берілісті азайтып, құралдың геометриясын өзгерту қажет.
Маңызды инженерлік ереже: капролонды өңдеуде жоғары жылдамдықтан бұрын өткір құрал мен сенімді жылу әкету қамтамасыз етіледі. Кесу аймағы қызса, номиналды өлшемді өңдеу кезінде алынған нәтиже бөлшек суығаннан кейін өзгеруі мүмкін.
Кескішті таңдау және құрал геометриясы
Қатты қорытпалы және HSS құралдар
Капролонды жону үшін жоғары жылдамдықты болаттан жасалған өте өткір құралды немесе қатты қорытпалы пластинаны пайдалануға болады. Сериялық өндірісте тегіс, үздіксіз жоңқаға арналған оң геометриялы пластиналар тиімді. Тәжірибеде алдыңғы бұрышты шамамен +10…+20° аралығында, артқы бұрышты 8–12° деңгейінде таңдау жиі нәтиже береді. Өткір жиек материалды жыртпай кеседі, ал тым үлкен мұрынша радиусы жұқа қабырғалы төлкені майыстыруы мүмкін.
Тозған немесе мұқалған құрал капролонды кесудің орнына үйкеп қыздырады. Бұл жағдайда бөлшек беті жылтыр болғанымен, оның астында деформацияланған қабат қалуы ықтимал. Сондықтан құрал жиегін үлкейткішпен тексеріп, қажет болса қайта қайрау керек. Абразивті тозуы жоғары шыныталшықпен күшейтілген капролон өңделсе, тозуға төзімді карбидті құрал қолданған жөн.
Дайындаманы бекіту және өлшем дәлдігі
Капролон жұмсақ әрі серпімді болғандықтан, үш жұдырықшалы патронда шамадан тыс қысу дөңгелек пішінді бұзады. Жұқа қабырғалы төлкелер үшін жұмсақ жұдырықша, цанга немесе арнайы оправка қолданылады. Ұзын білік тәрізді дайындаманы артқы тірекпен қолдау қажет, бірақ тіректі қатты қысу да радиалды деформация туғызады.
- Дайындаманың ұштарын перпендикуляр өңдеңіз;
- Базалық диаметрді аз өтіммен қалыптастырыңыз;
- Ішкі тесікті алдымен қаралап, соңында калибрлі таза өтіммен өңдеңіз;
- Өлшеуді бөлшек станоктан алынғаннан кейін емес, температурасы цехпен теңескен соң орындаңыз;
- Төлке мен білік арасындағы саңылауды жұмыс температурасы мен ылғалдылықты ескеріп есептеңіз.
Полиамидтің жылулық ұлғаюы болаттан жоғары болғандықтан, тығыз отырғызылатын бөлшек үшін номиналды өлшемді автоматты түрде металл бөлшекпен бірдей қоюға болмайды. Мұнай-газ жабдығында, мысалы, сорғы төлкесі немесе бағыттаушы сақина үшін саңылау қысым, айналу жылдамдығы, майлау жағдайы және орта температурасы бойынша есептеледі.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
Салқындату, жоңқа шығару және қауіпсіздік
Көп жағдайда капролонды құрғақ өңдеу немесе қысылған ауамен салқындату жеткілікті. Қысылған ауа жоңқаны кесу аймағынан алып кетеді және жергілікті қызуды азайтады. Сулы-салқындатқыш сұйықтықты қолдану алдында оның материалға және кейінгі өлшем тұрақтылығына әсерін тексеру керек: полиамид ылғалды сіңіреді. Егер эмульсия қолданылса, өңдеуден кейін бөлшекті кептіріп, өлшемді тұрақтандыру ұсынылады.
Жоңқа ұзын әрі серпімді болуы мүмкін. Оны қолмен тартуға болмайды; станок тоқтатылып, арнайы ілмек немесе щетка қолданылуы тиіс. Ұсақ полимер жоңқасы желдетуі нашар цехта жиналмауы керек. Астана мен Қарағандының қыстағы құрғақ ауасы материалдың электрленуін күшейтуі мүмкін, сондықтан жұмыс орнындағы тазалық пен жерге қосу талаптары сақталады.
Қазақстан кәсіпорындарына арналған практикалық ұсынымдар
Qarmet кәсіпорындары, мұнай-газ саласындағы ҚазМұнайГаз тобының мердігерлері, сондай-ақ Алматы, Астана және Шымкенттегі жөндеу-механикалық зауыттар капролон бөлшектерін көбіне шағын сериямен тапсырады. Мұндай жағдайда әмбебап режимнен гөрі бөлшектің нақты қызметін сипаттайтын техникалық тапсырма маңызды: жүктеме, орта температурасы, қысым, білік материалы, айналу жиілігі және майлау тәсілі көрсетіледі.
Егер бөлшек Қазақстанның батысындағы мұнай кәсіпшілігіне жөнелтілсе, шаң, мұнай өнімдері және температура ауытқуы есепке алынады. Солтүстік өңірлердегі жабдық үшін төмен температурадағы соққыға төзімділік тексеріледі. Логистика кезінде капролон дайындамаларын күн астында немесе жылытылмаған металл контейнерде ұзақ сақтамаған дұрыс.
Капролон стерженьдері, плиталары және дайын төлкелері бойынша каталогты ural-rti.org каталогынан қарауға болады. Өлшем, материал маркасы немесе токарлық өңдеу бойынша нақтылау қажет болса, ural-rti.org сайты арқылы өтінім жіберіңіз. Байланыс телефоны: +7 958 578-05-89, электрондық пошта: kz@ural-rti.org.
Қорытынды
Капролонды сапалы токарлық өңдеудің негізі — өткір оң геометриялы құрал, жеткілікті жоңқа шығару, дайындаманы деформацияламай бекіту және температуралық тұрақтандыру. Бастапқы режим ретінде 150–300 м/мин дөрекі жону жылдамдығын және 0,20–0,45 мм/айн берілісті қолдануға болады, бірақ соңғы параметр нақты марка мен станок сынағынан кейін бекітіледі. ГОСТ 7850-86 және өндірушінің ТУ құжаттарын сызба талаптарымен бірге пайдалану бөлшектің қызмет мерзімін арттырады.
Капролонды қандай кесу жылдамдығымен токарлық өңдеу керек?
Дөрекі жону үшін әдетте 150–300 м/мин, жартылай таза өңдеу үшін 200–400 м/мин, ал таза жону үшін 250–500 м/мин диапазоны қолданылады. Нақты мән құралдың материалына, дайындама диаметріне, станоктың қаттылығына және капролон маркасына байланысты түзетіледі. Бет балқып немесе жоңқа құралға жабыса бастаса, жылдамдықты азайтып, құралдың өткірлігін тексеру қажет.
Капролонды өңдегенде салқындатқыш сұйықтық қолдануға бола ма?
Көп жағдайда капролонды құрғақ немесе қысылған ауамен өңдейді. Сулы эмульсияны қолдануға болады, бірақ полиамид ылғалды сіңіретіндіктен, бөлшектің өлшемі өзгеруі ықтимал. Мұндай жағдайда өңдеуден кейін бөлшек кептіріліп, цех температурасында тұрақтандырылған соң өлшенеді.
Капролон төлкесі неге өңдеуден кейін өлшемін өзгертеді?
Негізгі себептер — кесу кезінде жиналған жылу, дайындаманы патронда қатты қысу, ішкі кернеу және ылғал сіңіру. Төлкені аз өтіммен өңдеп, жұмсақ жұдырықша немесе оправка қолдану керек. Соңғы өлшемді бөлшек суығаннан және температурасы цехпен теңескеннен кейін тексерген дұрыс.
Капролонды қандай кескішпен жону тиімді?
Өткір жоғары жылдамдықты болат кескіш немесе оң геометриялы қатты қорытпалы пластина тиімді. Алдыңғы бұрышты шамамен +10…+20°, артқы бұрышты 8–12° аралығында таңдау жиі қолданылады. Шыныталшықпен күшейтілген маркалар үшін тозуға төзімді карбидті құрал қажет, себебі шыныталшық кескіш жиегін тез мұқалтады.
Қазақстан жағдайында капролон дайындамасын қалай сақтау керек?
Дайындаманы тікелей күн сәулесінен, радиатордан және ашық ылғалдан қорғап, жабық қоймада сақтау керек. Қыс мезгілінде суықтан келген стерженьді бірден өңдемей, цехта кемінде 12–24 сағат ұстау ұсынылады. Бұл температуралық теңгерім орнатып, токарлық өңдеуден кейінгі өлшем ауытқуын азайтады.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді