
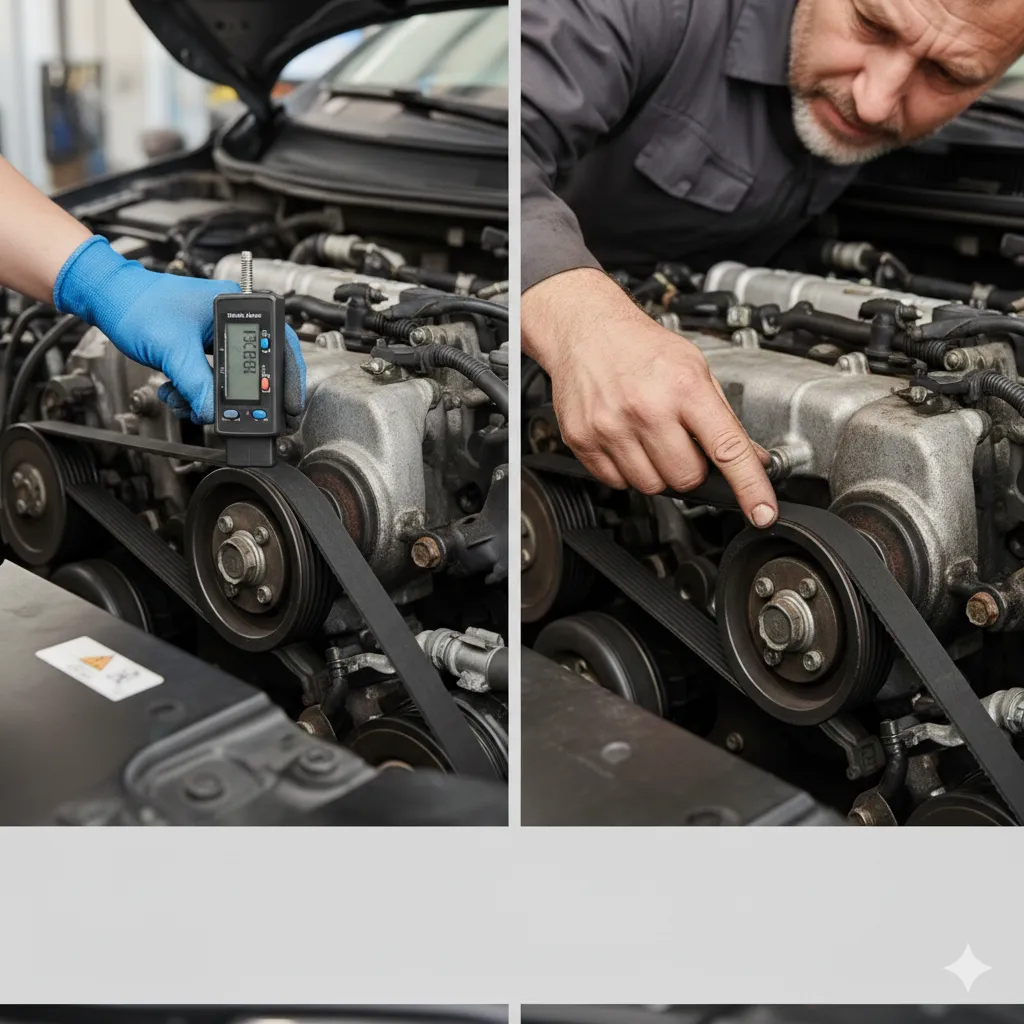
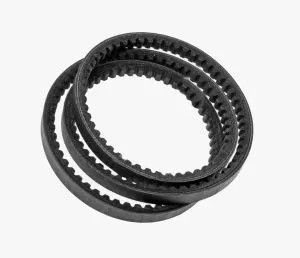
Өнеркәсіптік жетектегі белдіктің керілуі өндіруші көрсеткен диапазонда болуы керек. Тым бос белдік сырғанайды, қызады және қуатты толық жеткізбейді; тым қатты керілген белдік білікке, подшипникке және шкивке артық радиалды күш түсіреді. Бұл мәселе мұнай-газ сорғыларында, желдеткіштерде, конвейерлерде, компрессорларда және технологиялық желілерде жиі кездеседі.
Қазақстандағы өндіріс орындарында жағдайды қыс пен жаздың температура айырмасы күрделендіреді. Астана мен Қарағандыдағы төмен температура эластомерді қатайтады, ал Шымкент пен Алматыдағы ыстық орта белдіктің қызуын арттырады. Шаң, цемент, металл ұнтағы және мұнай өнімдері де резеңке қабатының қартаюын жылдамдатады. Сондықтан белдіктің керілуін тек монтаж кезінде емес, жоспарлы техникалық қызмет барысында да өлшеу қажет.
Белдік керілуі нені білдіреді?
Керілу күші — белдік тармағында пайда болатын бастапқы тарту күші. Ол әдетте өндіруші каталогында статикалық керілу күші, бос тармақтың ауытқуы немесе бақылау жиілігі арқылы беріледі. Бір ғана әмбебап мән болмайды: қажетті көрсеткіш белдіктің түріне, қимасына, ұзындығына, айналу жиілігіне, берілетін қуатқа және шкив диаметріне байланысты есептеледі.
Клиенттер жиі қолданатын клинді белдіктердің өлшемдері мен негізгі талаптары ГОСТ 1284.1-89 және ГОСТ 1284.2-89 серияларында қарастырылады. Нақты заманауи жабдық үшін зауыт паспорты мен белдік өндірушісінің техникалық нұсқаулығы басымдыққа ие. Техникалық шартта резеңке қоспасының түрі, корд материалы, майға және температураға төзімділік көрсетіледі.
Ең дұрыс қағида: белдікті «қаттырақ болса, жақсырақ» деп кермеңіз. Керілу мәнін жабдық паспорты бойынша қойып, оны аспаппен құжаттап бекітіңіз.
Керілуін өлшейтін негізгі аспаптар
Динамометр және ауытқу әдісі
Қарапайым өндірістік бақылауда динамометр қолданылады. Белдіктің жұмыс тармағының ортасына белгілі күш түсіріліп, оның ауытқуы өлшенеді. Кейбір өндірушілер «берілген күш кезіндегі ауытқу» кестесін береді. Бұл әдіс арзан әрі түсінікті, бірақ өлшеушінің белдікті дәл ортасынан басуы және шкивтердің геометриясын дұрыс бағалауы маңызды.
Электрондық тензометр
Тензометр белдікті қысқа соққымен тербеткеннен кейін оның табиғи жиілігін анықтайды. Құрылғы көрсеткен герц мәні белдіктің ұзындығы мен массасына байланысты керілу күшіне аударылады. Бұл тәсіл көп белдікті жетекке, қорғаныс қаптамасы бар торапқа және биіктікте орналасқан агрегатқа ыңғайлы. Өлшеу алдында белдіктің нақты профилі мен өндіруші енгізген масса параметрі дұрыс таңдалуы тиіс.
Керілуді өлшеудің салыстырмалы кестесі
| Әдіс немесе аспап | Артықшылығы | Шектеуі | Қолдану орны |
|---|---|---|---|
| Саусақпен басу | Жылдам, шығынсыз | Субъективті, сандық дәлдігі төмен | Тек алдын ала тексеру |
| Динамометр | Арзан, механикалық бақылау | Ауытқу кестесі қажет | Жөндеу шеберханасы |
| Электрондық тензометр | Жылдам және қайталанымды нәтиже | Калибрлеу мен дұрыс баптау керек | Өнеркәсіптік жоспарлы қызмет |
| Жиілік өлшегіш | Көп белдікті жетекке ыңғайлы | Белдік массасы мен аралығы енгізіледі | Желдеткіш, сорғы, компрессор |
Ескі тәсілдер: қай кезде жарайды?
Бұрын механиктер белдікті бас бармақпен басып, оның «жұмсақтығын» сезу арқылы шешім қабылдаған. Тағы бір кең тараған әдіс — белдіктің ұзын тармағын бұру: шамамен 90 градусқа бұрылса, керілуі қалыпты деп есептелген. Кейде белдікке бор жағып, жүктемеде іздің өшуіне немесе шкивте сырғанау дыбысына қарап баға берген.
Бұл тәсілдер тәжірибелі маманға алғашқы диагностика үшін пайдалы болуы мүмкін, бірақ олар өлшеу стандарты болып саналмайды. Бір адамның «қалыпты» деген сезімі екінші адамның бағасынан өзгеше болады. Сонымен қатар көп белдікті жетекте бір белдіктің бос болуы жалпы жүйеде діріл, қызу және біркелкі емес жүктеме туғызады. Техникалық актіге тек «қолмен тексерілді» деп жазу жөндеу сапасын дәлелдемейді.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
Дұрыс керу алгоритмі
- Қауіпсіздік. Электрқозғалтқышты ажыратып, іске қосылудан қорғаныңыз. Қозғалмалы бөлшек толық тоқтағанша қаптаманы ашпаңыз.
- Тексеру. Белдіктің жарығын, қабат ажырауын, майлануын, кордтың ашылуын және шкив ойығының тозуын қараңыз. Ақаулы белдікті керу арқылы қалпына келтіруге болмайды.
- Геометрия. Шкивтердің бір жазықтықта тұрғанын сызғышпен немесе лазерлік туралау аспабымен тексеріңіз. Қисық орналасу белдіктің бір жақ қырының желінуіне әкеледі.
- Баптау. Кергіш бұранда немесе қозғалтқыш тақтасы арқылы белдікті біртіндеп тартыңыз. Бірнеше белдік болса, бір жиынтықтан алынған және бірдей ұзындықтағы өнімді қолданыңыз.
- Өлшеу. Динамометрмен немесе тензометрмен кемінде екі рет өлшеңіз. Нәтижені белдік профилі, температурасы және өлшеу күнімен бірге журналға енгізіңіз.
- Қайта тексеру. Жаңа белдік алғашқы іске қосу кезінде орнығуы мүмкін. 20–30 минут жұмыс істегеннен кейін тоқтатып, керілуін қайта бақылаңыз, бірақ нақты интервал өндіруші нұсқаулығымен белгіленеді.
Резеңке материалы және пайдалану ортасы
Көптеген стандартты клинді белдіктер синтетикалық каучук, полиэфир немесе арамид корд және резеңке матадан жасалады. SBR негізіндегі қоспалар жалпы өндірістік ортаға жарамды. Май, дизель отыны немесе көмірсутек буы әсер ететін тораптарда майға төзімді қоспа қажет. EPDM жоғары температура мен атмосфералық әсерге төзімді, бірақ мұнай өнімдерімен жанасатын жерде таңдау жасағанда өндіруші кестесін міндетті түрде тексеру керек. Хлоропрен каучугі негізіндегі белдіктер озонға және майдың шектеулі әсеріне төзімді нұсқа ретінде қолданылады.
Қоймада белдіктерді күн сәулесінен, озон түзетін электр жабдығынан және қыздыру аспаптарынан алыс, 15–25 °C шамасындағы құрғақ жерде сақтау ұсынылады. Қазақстанға ұзақ логистика кезінде қаптаманың бүтіндігі, өндірілген күні және сақтау мерзімі тексерілуі тиіс. Мұнай базасы, тау-кен кәсіпорны немесе металлургиялық цех үшін белдікті тек өлшеміне қарап емес, температура, май, шаң және жүктеме режиміне қарай таңдаңыз.
Қазақстан кәсіпорындарындағы практикалық бақылау
КазМұнайГаз мердігерлерінің сорғы станцияларында, Qarmet кәсіпорындарында (бұрынғы ArcelorMittal Temirtau), Алматы мен Шымкенттегі желдету және конвейер жүйелерінде жоспарлы өлшеуді жөндеу журналына енгізу тиімді. Әр торап бойынша белдік маркасы, қимасы, бос тармақ ұзындығы, өлшенген жиілік, қоршаған орта температурасы және келесі тексеру мерзімі көрсетіледі. Бұл деректер белдіктің созылуын ерте анықтауға және апаттық тоқтауды азайтуға мүмкіндік береді.
Қажетті клинді, жалпақ немесе арнайы жетек белдігін таңдау үшін [каталогқа](https://ural-rti.org/catalog/) өтіңіз. Өлшем, жұмыс температурасы, маймен жанасу және жетек қуаты туралы мәліметтерді жіберсеңіз, мамандар сәйкестігін тексереді. Кеңес алу: +7 958 578-05-89, kz@ural-rti.org. РТИ бұйымдары бойынша ақпарат [ural-rti.org](https://ural-rti.org/) сайтында берілген.
Қорытынды
Белдіктің дұрыс керілуі — тек монтажшының сезіміне емес, өндіруші параметріне және өлшенген нәтижеге сүйенетін инженерлік операция. Ескі тәсілдер жедел тексеруге жарағанымен, жауапты өндірістік жабдықта динамометр немесе электрондық тензометр қолдану қажет. Дұрыс туралау, сәйкес материал таңдау және өлшеу журналын жүргізу жетек ресурсын ұзартады.
Жетек белдігін саусақпен басып керуге бола ма?
Саусақпен басу тек алдын ала тексеру үшін жарайды. Бұл әдіс оператордың күшіне, белдік ұзындығына және температурасына тәуелді болғандықтан нақты керілу мәнін көрсетпейді. Сорғы, желдеткіш, компрессор және конвейер сияқты жауапты жетектерде динамометр немесе электрондық тензометр қолдану керек.
Белдік қатты керілсе, қандай ақаулар пайда болады?
Артық керілу білік пен подшипникке радиалды күшті көбейтеді, шкив ойықтарын және белдіктің кордтарын тез тоздырады. Қозғалтқыш қызуы, діріл, шу және подшипник майының қызып кетуі байқалуы мүмкін. Сондықтан белдікті сырғанау тоқтағанша ғана емес, өндіруші көрсеткен диапазонға дейін керу қажет.
Қазақстанның суық климатында белдік керілуін қашан өлшеген дұрыс?
Өлшеуді жабдық қалыпты жұмыс температурасына жақындаған кезде және жоспарлы түрде бірдей жағдайларда орындаған дұрыс. Қатты аязда резеңке уақытша қатаяды, сондықтан қоймадан жаңа шыққан белдікті бірден соңғы мәнге келтіру дұрыс емес. Агрегат іске қосылғаннан кейін өндіруші белгілеген уақыт өткен соң керілу қайта тексеріледі.
Бір жетекке әртүрлі өндірушінің белдіктерін орнатуға бола ма?
Көп белдікті жетекке өлшемі, профилі, ұзындығы және конструкциясы бірдей, бір жиынтықтан алынған белдіктерді орнатқан жөн. Әртүрлі өндіруші өнімдерінің нақты ұзындығы мен серпімділігі өзгеше болуы мүмкін, сондықтан жүктеме тең бөлінбейді. Нәтижесінде бір белдік артық қызады немесе ерте созылады.
Белдіктің сырғанауы керілу аз болғанын білдіре ме?
Көп жағдайда сырғанау жеткіліксіз керілуге, шамадан тыс жүктемеге немесе майланған шкивке байланысты болады. Бірақ шкив ойығының тозуы, белдік профилінің сәйкес келмеуі және біліктердің қисық орналасуы да осындай белгі береді. Алдымен торапты тоқтатып, барлық себепті тексеру керек; белдікті жай ғана қаттырақ керу ақауды жоймауы мүмкін.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді