
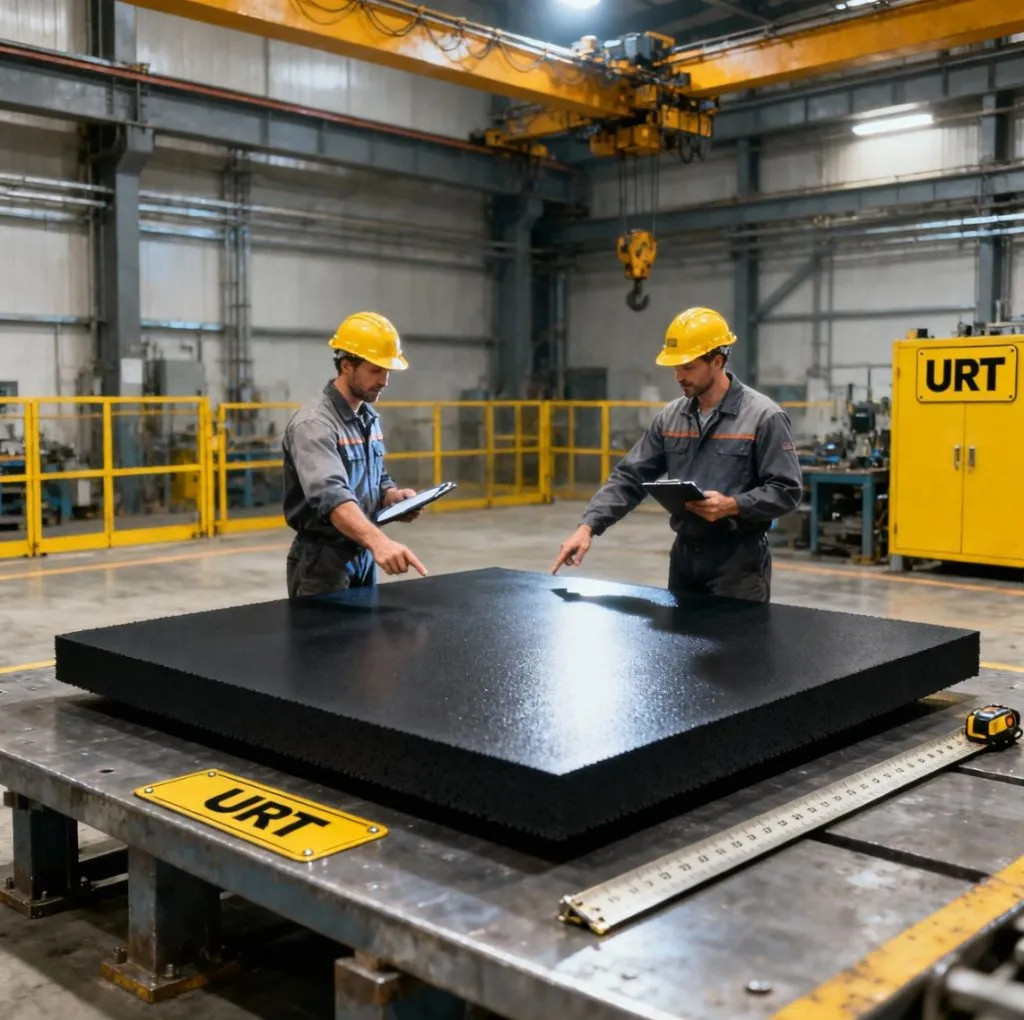
ТМКЩ техпластинасын желімдеу конвейер, сорғы, құбыр арматурасы, резервуар, желдету жүйесі және металл жабдықтарды қаптау кезінде қолданылады. ТМКЩ маркасы әдетте жылуға, аязға, қышқыл-сілтілі орталарға төзімді резеңке табақ ретінде таңдалады. Оның нақты жұмыс жарамдылығы резеңке қоспасына, қаттылығына, қалыңдығына, жұмыс температурасына және әсер ететін ортаға байланысты анықталады.
Қазақстан кәсіпорындарында, соның ішінде мұнай-газ, тау-кен, металлургия және коммуналдық нысандарда, желім қосылысы дірілге, температура ауытқуына, шаңға және ұзақ логистикадан кейінгі сақтау жағдайларына төтеп беруі керек. Сондықтан тұрмыстық әмбебап желім емес, резеңке мен металлға арналған өнеркәсіптік жүйе пайдаланылғаны дұрыс.
ТМКЩ техпластинасы қандай материал
ТМКЩ техпластинасы көбіне ГОСТ 7338-90 талаптарымен байланысты резеңке табақ материалдарына жатады. Алайда нақты бұйымның маркасы мен қолдану саласын өндірушінің паспорты, сертификаты немесе ТУ құжаты бойынша тексеру қажет. ТМКЩ атауы қышқыл-сілті ерітінділері, ылғал, төмен температура және орташа жылулық әсер бар жағдайларға арналғанын білдіреді, бірақ оны мұнай өнімдеріне автоматты түрде жарамды деп санауға болмайды.
Егер бет бензинмен, дизель отынымен, маймен немесе мұнай эмульсиясымен тұрақты жанасса, МБС типті май-бензинге төзімді резеңке немесе арнайы қоспалы материал қажет болуы мүмкін. Қате марка таңдалса, желім жігі сақталғанымен, резеңкенің өзі ісініп, жұмсарып немесе жарыла бастайды.
Қандай желім ТМКЩ үшін қолайлы
Нақты желім таңдау субстратқа, жүктемеге және температураға тәуелді. Көп жағдайда екі компонентті суық вулканизация желімі немесе резеңке-металлға арналған полиуретанды жүйе қолданылады.
| Желім жүйесі | Қолданылатын негіз | Артықшылығы | Шектеуі |
|---|---|---|---|
| Екі компонентті резеңке желімі | ТМКЩ–металл, ТМКЩ–резеңке | Жоғары адгезия, жөндеуге ыңғайлы | Қоспаны өміршеңдік уақыты ішінде пайдалану керек |
| Полиуретанды желім | Металл, бетон, резеңке | Діріл мен динамикалық жүктемеге төзімді | Ылғалдылық пен кептіру режимін бақылау қажет |
| Хлоропрен негізіндегі желім | Жеңіл және орташа жүктемелі түйіндер | Иілгіш жіктер, қолдану технологиясы қарапайым | Жоғары температурада және тұрақты химиялық әсерде шектеулі |
| Цианоакрилат немесе тұрмыстық әмбебап желім | Тек ұсақ уақытша бекіту | Жылдам қатады | Дірілге, қабыршақтануға және үлкен ауданға жарамсыз |
Мамандандырылған ереже: желім өндірушісі ТМКЩ резеңкесіне, таңдалған металлға және жұмыс ортасына үйлесімділікті растауы тиіс. Бір компонентті желім тек техникалық нұсқаулықта осындай қолдану көрсетілген жағдайда ғана таңдалады.
Техникалық кеңес: желімнің атауына емес, оның резеңке-металл адгезиясына, жұмыс температурасына және химиялық ортаға төзімділігіне қараңыз. Алдымен негізгі партиядан алынған үлгіде сынақ жапсыру жүргізіңіз.
Бетті желімдеуге дайындау
1. Өлшеу және пішу
Техпластинаны таза, тегіс үстелге орналастырып, өлшемін алдын ала тексеріңіз. Пішу кезінде өткір пышақ немесе арнайы резеңке кескіш пайдаланылады. Жапсырылатын бөлшекке 2–5 мм технологиялық қор қалдырған дұрыс; нақты мән бұйым сызбасы мен жиек өңдеуіне байланысты анықталады. Керіліп тұрған резеңкені желімдеуге болмайды, себебі кейін ол бастапқы өлшеміне қайтып, жікті ажыратуы мүмкін.
2. Металл бетті дайындау
Металлда май, тот, окалина, бояудың қабыршақтанған бөлігі және шаң қалмауы керек. Алдымен механикалық тазалау, қажет болса құммен немесе абразивпен өңдеу орындалады. Жеңіл тотты металл щеткамен кетіруге болады, ал жауапты түйіндерде абразивті-бүрку әдісі жақсы нәтиже береді. Бетті 60–100 түйірлі абразивпен күңгірт, біркелкі күйге дейін өңдеу адгезияны жақсартады.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
3. ТМКЩ бетін дайындау
Резеңкенің желімделетін қабатындағы жылтыр немесе технологиялық қабықша жеңіл тегістеу арқылы алынады. Терең ойық түсірмеңіз: материалдың жұмыс қимасын әлсіретуге болмайды. Резеңкені тегістегеннен кейін құрғақ, түксіз шүберекпен сүртіп, өндіруші ұсынған майсыздандырғышпен өңдеңіз. Ацетон, изопропил спирті немесе арнайы еріткіш қолданылуы мүмкін, бірақ еріткіштің ТМКЩ қоспасына әсері алдын ала тексеріледі.
Майлы бензин, дизель отыны немесе құрамында май бар еріткіштерді пайдаланбаңыз. Олар резеңке бетінде қалдық қалдырып, желімнің сулануын нашарлатады. Майсыздандырғаннан кейін бетке қол тигізбеңіз.
ТМКЩ техпластинасын желімдеу кезеңдері
- Жұмыс орнын дайындау. Бөлме таза, құрғақ және жақсы желдетілетін болуы керек. Ұсынылатын температура көп желім жүйесі үшін шамамен +15…+25 °C, салыстырмалы ылғалдылық 65%-дан жоғары емес. Қысқы кезеңде Астана, Қарағанды немесе солтүстік өңірлердегі суық қоймадан әкелінген материалды бірден желімдемей, кемінде 12–24 сағат акклиматизациялаңыз.
- Компоненттерді араластыру. Екі компонентті жүйеде өндіруші көрсеткен массалық қатынасты дәл сақтаңыз. Көз мөлшерімен араластыру полимерленудің толық болмауына немесе жіктің морттығына әкеледі. Аз мөлшерді таза ыдыста араластырып, желімнің өміршеңдік уақытын бақылаңыз.
- Бірінші қабатты жағу. Жұқа, үздіксіз қабат металлға және ТМКЩ бетіне жағылады. Қалың желім қабаты беріктікті арттырмайды: оның ішінде еріткіш қалып, көпіршік пен қабаттану пайда болуы мүмкін.
- Кептіру немесе ашық уақыт. Бірінші қабатты нұсқаулықта көрсетілген уақыт бойы ұстаңыз. Бет саусаққа жабысқақ, бірақ желім қолға жұқпайтын күйге жеткенде келесі қабат жағылуы мүмкін. Кейбір жүйелерде праймер қолдану қажет.
- Екінші қабат және біріктіру. Екінші жұқа қабатты жағып, бөлшектерді дәл бағыттап біріктіріңіз. Қайта ажыратып-жапсыруға болмайды, өйткені желім қабаты ластанып, адгезия төмендейді.
- Престеу. Резеңкені ортасынан жиегіне қарай роликпен немесе тегіс қысқышпен басыңыз. Мақсат — ауа қалталарын шығару және біркелкі қысым жасау. Қысым мөлшері желім жүйесіне байланысты; шамадан тыс қысым резеңкені жаншып, желімді жіктен шығарып жіберуі мүмкін.
- Қатаю. Жапсырылған бөлшекті қозғалтпай ұстаңыз. Бастапқы беріктікке бірнеше сағатта жетуі мүмкін, бірақ толық химиялық қатаю жиі 24–72 сағатқа созылады. Осы уақыт ішінде су, май, діріл және жүктеме әсерін шектеңіз.
Сапаны бақылау және жиі кездесетін ақаулар
Дайын жікте көзбен тексергенде бос қуыс, үзілген жиек, ашық металл, желімнің көпіршігі немесе резеңкенің көтеріліп тұруы болмауы тиіс. Үлкен партия алдында сынақ үлгісін жасап, ажырату сынағын жүргізіңіз: дұрыс орындалған қосылыста желім жігі емес, көбіне резеңкенің өз қабаты жыртыла бастайды.
- Қабаттың ажырауы: бет майлы, жылтыр немесе шаңды болған.
- Көпіршіктер: желім қалың жағылған, еріткіш буланып үлгермеген немесе қысым жеткіліксіз.
- Морт жігі: желімнің жарамдылық мерзімі өткен, компонент арақатынасы бұзылған немесе материал суық болған.
- Жиектің көтерілуі: резеңке керіліп жапсырылған немесе жиек дұрыс басылмаған.
Мұнай-газ және тау-кен кәсіпорындарында, соның ішінде сорғы станциялары мен байыту учаскелерінде, желім таңдағанда температурадан бөлек абразив, тұзды су, реагент және қысым әсері де ескеріледі. Алматы, Шымкент және Астана нысандарында климат пен қойма жағдайы әртүрлі болғандықтан, материалды тасымалдағаннан кейін акклиматизациялау міндетті. Жеткізу алдында ораманың бүтіндігін, партия нөмірін, шығарылған күнін және сәйкестік құжаттарын тексеріңіз.
Қай кезде маманға жүгінген жөн
Егер техпластина қысымдағы аппаратқа, агрессивті реагент желісіне, жоғары температуралы фланецке немесе адам қауіпсіздігіне әсер ететін торапқа орнатылса, желімдеу технологиясын тәжірибелік сынақсыз бекітпеңіз. Материал маркасын, қалыңдығын, қаттылығын және жұмыс ортасын көрсетіп, техникалық кеңес алған дұрыс.
ТМКЩ және басқа РТИ материалдарын каталогтан қарауға болады. Өлшем, марка, қалыңдық немесе арнайы дайындау қажет болса, ural-rti.org сайты арқылы хабарласыңыз: +7 958 578-05-89, kz@ural-rti.org. Өндірістік РТИ бойынша сұраныста жұмыс ортасын, температураны, қысымды, сызбаны және қажетті партия көлемін көрсетіңіз.
ТМКЩ техпластинасын металлға қандай желіммен жапсыруға болады?
Металлға жапсыру үшін резеңке-металл қосылыстарына арналған екі компонентті суық вулканизация желімі немесе өнеркәсіптік полиуретанды жүйе қолданылады. Желімнің ТМКЩ қоспасымен үйлесімділігі, жұмыс температурасы және химиялық төзімділігі өндіруші құжатымен расталуы керек. Әмбебап тұрмыстық желім мен цианоакрилат жауапты өндірістік түйіндерге жарамайды.
Желім алдында ТМКЩ бетін ацетонмен сүртуге бола ма?
Ацетон кейбір ТМКЩ қоспаларына сәйкес келеді, бірақ оны барлық материалға автоматты түрде қолдануға болмайды. Алдымен шағын үлгіде сынақ жасаңыз. Бетті жеңіл тегістеп, шаңнан тазалағаннан кейін желім өндірушісі ұсынған еріткішпен майсыздандырған дұрыс. Бензин, дизель отыны және майлы еріткіштерді қолдануға болмайды.
ТМКЩ техпластинасы желімделгеннен кейін қанша уақытта пайдалануға дайын болады?
Бұл уақыт желім маркасына, температураға, қабат қалыңдығына және ылғалдылыққа байланысты. Көп жүйеде бөлшекті бірнеше сағат қозғалтпау керек, ал толық беріктік 24–72 сағат ішінде қалыптасады. Нақты мерзім желімнің техникалық нұсқаулығынан алынады. Толық қатаймай тұрып қысым, май, су немесе діріл әсерін беруге болмайды.
ТМКЩ техпластинасын суық цехта немесе қыста желімдеуге бола ма?
Болады, бірақ материал мен желім алдын ала жылы бөлмеде ұсталып, жұмыс температурасына жеткізілуі керек. Көп желім жүйесі +15…+25 °C аралығында тұрақты жұмыс істейді. Астана, Қарағанды және солтүстік өңірлерде сырттан келген материалды бірден желімдеу конденсат түзіп, адгезияны төмендетуі мүмкін. Суық металл мен резеңкеде желімдеу жүргізбеңіз.
ТМКЩ маркасы мұнай мен дизель отынына төзімді ме?
ТМКЩ негізінен жылу, аяз және қышқыл-сілтілі орталарға арналған. Мұнай өнімдерімен тұрақты жанасатын жағдайда оның жарамдылығын жеке тексеру қажет. Бензин, дизель немесе май үшін көбіне МБС типті май-бензинге төзімді резеңке таңдалады. Жұмыс ортасы, температура және әсер ету уақыты көрсетілмей материалды түпкілікті бекіту дұрыс емес.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді