
Конвейер таспасын түйістіру — тасымалдау жүйесін жөндеудегі ең жауапты операциялардың бірі. Дұрыс орындалмаған түйісу таспаның барабаннан сырғуына, бойлық бағытта ажырауына, шетінің жыртылуына және конвейердің жоспардан тыс тоқтауына әкеледі. Бұл әсіресе көмір, кен, әктас, цемент, астық және сусымалы материал тасымалданатын кәсіпорындар үшін маңызды.
Қазақстандағы тау-кен байыту фабрикаларында, металлургиялық өндірістерде, мұнай-газ нысандарында және цемент зауыттарында конвейер таспалары температураның күрт өзгеруіне, шаңға, ылғалға және жоғары динамикалық жүктемеге ұшырайды. Сондықтан таспа түрін, түйісу әдісін және резеңке қоспасын тек баға бойынша емес, нақты пайдалану жағдайына қарай таңдау қажет.
Конвейер таспасының түйісу әдісін қалай таңдау керек
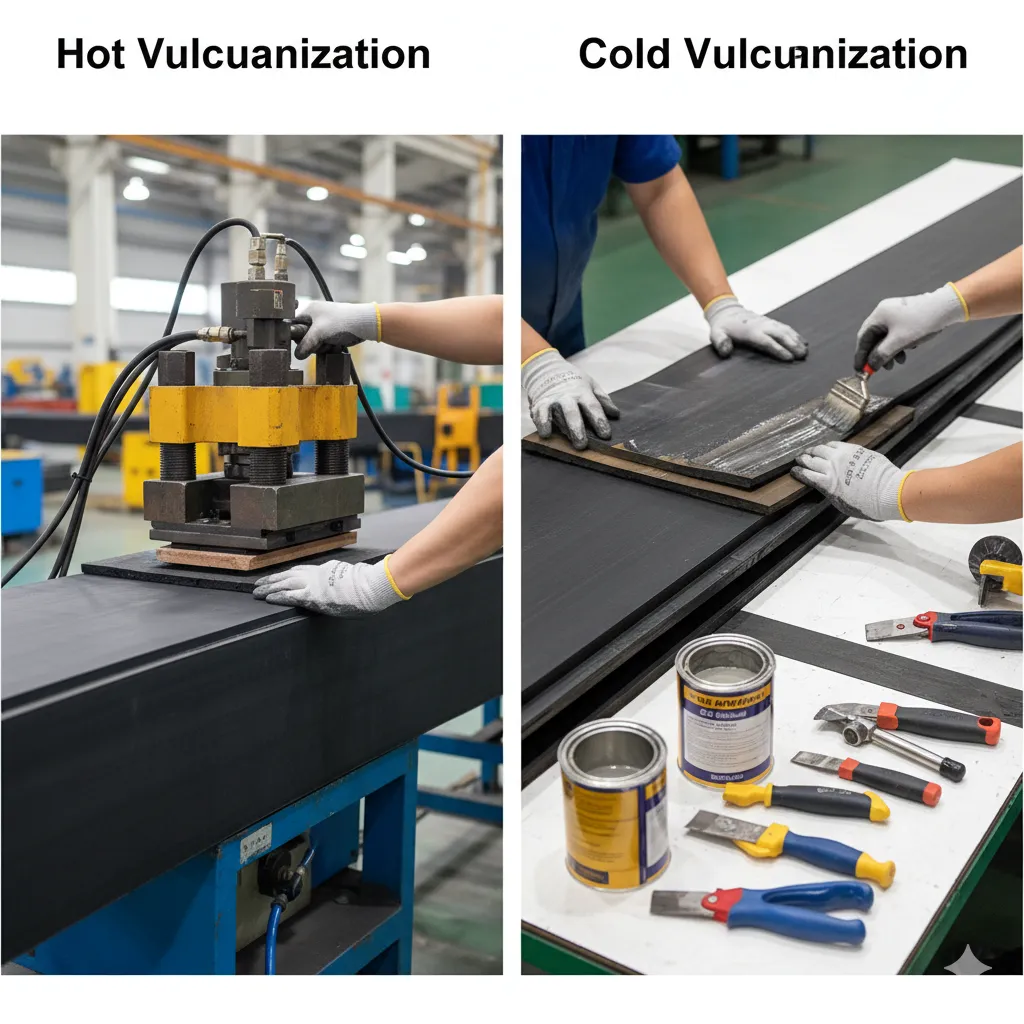
Негізгі екі технология бар: ыстық вулканизация және суық вулканизация. Бірінші әдісте резеңке қабаттары қыздыру мен қысым әсерінен бірігеді. Екінші әдісте арнайы желім-қоспа химиялық реакция арқылы қатаяды.
Әдісті таңдау кезінде таспаның ені, қаңқасының құрылымы, тарту күші, жұмыс температурасы, тасымалданатын материалдың абразивтілігі, жөндеу орнының қолжетімділігі және тоқтап тұруға рұқсат етілетін уақыт ескеріледі. Көп қабатты резеңке-маталы таспаларда түйісу сатылы түрде бөлінеді. Болат арқанды таспаларда арқан ұштарын арнайы сызба бойынша орналастыру қажет.
| Көрсеткіш | Ыстық вулканизация | Суық вулканизация |
|---|---|---|
| Негізгі материал | Шикі резеңке, вулканизациялық қабат, адгезиялық резеңке | Екі компонентті желім, праймер және резеңке жамау |
| Жұмыс температурасы | Әдетте 140–155 °C, нақтысы материал паспорты бойынша | Қоршаған орта көбіне +10 °C-тан жоғары болуы тиіс |
| Қысым | Шамамен 0,8–1,2 МПа, жабдық пен таспа нұсқаулығына сәйкес | Механикалық қысқыш немесе роликпен басу |
| Түйісу беріктігі | Жоғары, өндірістік тұрақты қосылыс | Орташа және жоғары, бет дайындауға тәуелді |
| Артықшылығы | Ұзақ қызмет мерзімі және жақсы герметикалығы | Пресс қажет емес, далалық жөндеуге ыңғайлы |
| Шектеуі | Вулканизациялық пресс, электр қуаты және білікті маман керек | Ылғал, суық және ластану сапаны күрт төмендетеді |
Ыстық вулканизацияның технологиясы
1. Таспаны тексеру және өлшеу
Алдымен таспаның нақты ені, қалыңдығы, қабат саны, қаңқа түрі және созылу бағыты анықталады. Таспадағы таңбалау, өндірушінің паспорты немесе бұрынғы жөндеу құжаттары тексеріледі. ГОСТ 20-85 талаптарында резеңке конвейер таспаларының жалпы техникалық сипаттамалары қарастырылады, бірақ түйісу сызбасы таспа өндірушісінің техникалық құжатымен нақтыланады.
2. Түйісу сызбасын дайындау
Көп қабатты таспада қиғаш түйісу қолданылады. Әр қабат сатылы түрде ашылады, ал сатылардың ұзындығы таспаның беріктік класына, еніне және өндіруші талабына байланысты есептеледі. Түйісудің қиғаш бұрышы әдетте таспаның бойлық осіне қатысты 15–25° аралығында алынады. Нақты өлшемді кездейсоқ таңдауға болмайды: қате сызба қаңқадағы кернеудің шоғырлануына әкеледі.
3. Бетті дайындау
Түйісетін қабаттар өткір, таза пышақпен ашылады. Резеңке беті майдан, шаңнан, тоттан және ылғалдан толық тазаланады. Металл қырғыштар немесе қатты тегістеу кезінде қаңқа жіптерін зақымдамау керек. Жұмыс аймағы құрғақ, желдетілетін және тікелей күн сәулесінен қорғалған болуы тиіс.
4. Құрастыру және вулканизациялау
Қабаттардың арасына өндіруші ұсынған байланыстырғыш резеңке салынады. Жиектерге бүйірлік резеңке, ал тасымалдау бетіне тиісті жабын қоспасы орнатылады. Қалыпталған түйісу вулканизациялық преске орналастырылады. Температура, қысым және ұстау уақыты таспаның қалыңдығы мен резеңке қоспасына қарай таңдалады. Нитрилді резеңке NBR майлы өнімдерге төзімді, ал табиғи каучук пен бутадиен-стирол каучугі NR/SBR абразивті сусымалы материалдарға жиі қолданылады. Майға төзімді таспаға арналған материалды жалпы мақсаттағы резеңкемен алмастыруға болмайды.
Негізгі ереже: түйісу беріктігін ең алдымен вулканизация температурасы емес, бет дайындаудың тазалығы, қабаттардың дәл сәйкестігі және дұрыс қысым қамтамасыз етеді.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
Суық вулканизация: қашан және қалай қолдану керек
Суық вулканизация конвейерді толық бөлшектеу қиын болғанда немесе жылдам жөндеу қажет болғанда пайдаланылады. Әдіс таспаның шағын жыртығын, тесігін, шеткі зақымын және кейбір түйісу жұмыстарын қалпына келтіруге жарайды. Алайда жоғары тарту күші бар ұзын конвейерлерде негізгі түйісу ретінде оны тек желім өндірушісі мен таспа өндірушісі рұқсат еткен жағдайда қолданған жөн.
- Зақымдалған аймақ белгіленіп, бос және қабыршақтанған резеңке алынады.
- Бет майсыздандырылып, құрғақ абразивпен біркелкі кедір-бұдырланады.
- Праймер және екі компонентті желім өндіруші көрсеткен пропорцияда араластырылады.
- Қоспа жұқа, біркелкі қабатпен жағылады. Қабат тым қалың болса, еріткіштің шығуы қиындап, ішкі ақау пайда болуы мүмкін.
- Желімнің ашық ұстау уақыты сақталады, содан кейін бөлшектер дәл келтіріліп, роликпен ортасынан шетіне қарай басылады.
- Түйісу толық қатқанша конвейер іске қосылмайды. Қату уақыты температураға, ылғалдылыққа және желім маркасына тәуелді.
Суық әдісте ацетон немесе белгісіз еріткіштерді қолдану қауіпті: олар резеңке қоспасын ісіндіріп, желімнің адгезиясын төмендетуі мүмкін. Тек желім өндірушісі ұсынған тазартқыш пен праймерді пайдалану қажет.
Қазақстан жағдайындағы маңызды талаптар
Астана мен Қарағандыдағы қысқы монтаж кезінде цехтағы температура жеткіліксіз болуы мүмкін. +5 °C-тан төмен ортада суық желім баяу қатаяды, ал бетте көзге көрінбейтін конденсат пайда болады. Сондықтан жылжымалы жылытқыш, шатыр және ылғал өлшегіш қолдану қажет. Алматы мен Шымкентте жазғы ыстықта желімнің ашық уақыты қысқарады, сондықтан компоненттерді көлеңкеде сақтап, аз мөлшерде араластырған дұрыс.
Кеніштерде таспаға өткір тау жыныстары түссе, түйісу аймағының шеті соққыдан зақымдалуы мүмкін. Металлургиялық кәсіпорындарда жоғары температуралы материал тасымалданса, EPDM немесе арнайы ыстыққа төзімді резеңке қажет болуы ықтимал. Мұнай-газ нысандарында мұнайға төзімді NBR негізді таспа мен желім жүйесі таңдалады. Құжаттамада таспаның жұмыс температурасы, майға төзімділігі, абразивке төзімділігі және рұқсат етілген тарту күші көрсетілуі тиіс.
Түйістен кейінгі бақылау және жиі қателер
- Таспаны бірден толық жүктемемен іске қосу;
- вулканизация кезінде температураны немесе қысымды өлшемеу;
- түйісу сызығын конвейер осіне қатысты дұрыс орналастырмау;
- майлы, дымқыл немесе шаңды бетке желім жағу;
- әртүрлі резеңке қоспаларын үйлесімділігін тексермей біріктіру;
- барабан қырғыштарын, роликтерді және таспа центрлеуін тексермеу.
Іске қосу алдында түйісу аймағы көзбен қаралады, қалыңдықтың күрт өзгеруі өлшенеді, жиектің көтерілуі және саңылау бар-жоғы тексеріледі. Алғашқы сағаттарда таспа бос жүрісте, кейін біртіндеп жүктемемен бақыланады. Үнемі сырғу байқалса, мәселе тек түйісуде емес, керу станциясында, барабан қаптамасында немесе таспаның центрленуінде болуы мүмкін.
Таспа, резеңке қоспасы, вулканизациялық материалдар немесе РТИ бойынша техникалық кеңес қажет болса, каталогты қараңыз. Өнімді таңдау және тапсырыс бойынша кеңес алу үшін ural-rti.org сайтына кіріңіз, +7 958 578-05-89 нөміріне қоңырау шалыңыз немесе kz@ural-rti.org электрондық поштасына жазыңыз.
Қазақстан жағдайында конвейер таспасын қай әдіспен түйістірген дұрыс?
Егер конвейер үздіксіз өндірісте жұмыс істеп, таспаға жоғары тарту күші түссе, әдетте ыстық вулканизация тиімдірек. Ол ұзақ қызмет ететін, герметикалығы жоғары түйісу береді. Суық вулканизация жабдықты толық тоқтату қиын болғанда, далалық жөндеуде немесе шағын зақымдарды қалпына келтіруде қолайлы. Соңғы шешім таспа паспортына, беріктік класына және пайдалану жағдайына негізделуі керек.
Ыстық вулканизация үшін қандай температура қажет?
Көптеген резеңке-маталы таспаларда вулканизация температурасы шамамен 140–155 °C аралығында болады, бірақ нақты мән материалдың рецептурасына, таспа қалыңдығына және пресс өндірушісінің нұсқаулығына байланысты. Температураны болжаммен белгілеуге болмайды: төмен температура толық вулканизацияланбауға, ал шамадан тыс температура резеңкенің қартаюына және қаңқаның зақымдануына әкеледі.
Суық вулканизацияны қыста ашық алаңда жасауға бола ма?
Ашық алаңда суық вулканизацияны тек жұмыс аймағын жылытып, құрғатып және желден қорғаған жағдайда орындауға болады. Көп желім жүйесі +10 °C шамасынан төмен температурада баяу қатаяды немесе қажетті адгезияны бермейді. Конденсат пен жоғары ылғалдылық та түйісудің ажырауына себеп болады. Сондықтан уақытша шатыр, жылытқыш және құрғақ ауа қажет.
Түйісу үшін қандай резеңке мен желімді таңдау керек?
Материал тасымалданатын өнімге және қоршаған ортаға сәйкес таңдалады. Көмір мен кен үшін абразивке төзімді NR/SBR негізді қоспалар, майлы өнімдер үшін NBR негізді материалдар, жоғары температура үшін арнайы ыстыққа төзімді резеңкелер қолданылады. Желім, праймер және жамау резеңкесі өзара үйлесімді бір жүйе болуы тиіс. Әртүрлі өндірушілердің материалдарын сынақсыз араластыру ұсынылмайды.
Түйістірілген таспаны қанша уақыттан кейін іске қосуға болады?
Ыстық вулканизациядан кейін пресс толық суығанша және түйісу геометриясы тексерілгенше таспаны жүктемеге қоспау керек. Суық вулканизацияда күту уақыты желімнің техникалық паспортына, температураға және қабат қалыңдығына байланысты. Әдетте алдымен бос жүріс, кейін аз жүктеме, соңында штаттық режим орындалады. Нақты уақытты тек материал өндірушісінің нұсқаулығы бойынша белгілеу қажет.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді