
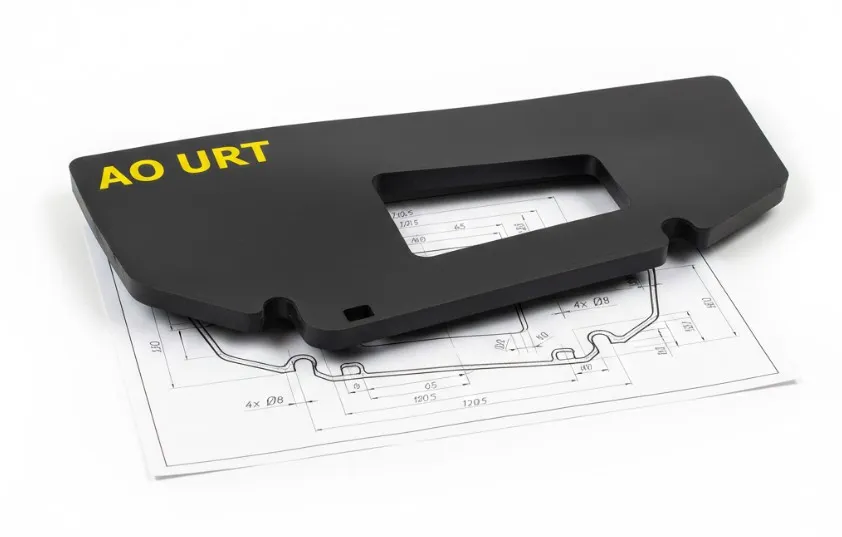
Техпластинадан тығыздағыш жасау — фланецті, люкті, қақпақты, сорғыны, арматураны және әртүрлі технологиялық тораптарды герметизациялаудың жылдам әрі үнемді тәсілі. Қазақстан кәсіпорындарында мұндай шешім мұнай-газ, металлургия, тау-кен, жылу энергетикасы және сумен жабдықтау жүйелерінде кең қолданылады.
Дұрыс нәтиже алу үшін тек контурды кесу жеткіліксіз. Тығыздағыш жұмыс ортасына, температураға, қысымға және қысу күшіне сәйкес таңдалуы керек. Қарапайым техникалық резеңке мұнай өнімдерімен жанасқанда ісінуі мүмкін, ал EPDM негізіндегі материал майлы ортада тез бұзылады. Сондықтан тапсырыс алдында орта параметрлері, фланец түрі және монтаж жағдайы анықталады.
Техпластина қандай нормативтер бойынша таңдалады
Резеңке техникалық пластиналарға арналған негізгі құжаттардың бірі — ГОСТ 7338-90. Ол пластиналардың түрлерін, қолданылу бағытын, физика-механикалық қасиеттерін және қабылдау талаптарын белгілейді. Фланец арасына орнатылатын тығыздағыштардың өлшемдері мен конструкциясын таңдауда ГОСТ 15180-86, сондай-ақ нақты жабдықтың сызбасы, арматура паспорты және кәсіпорынның ТУ талаптары ескеріледі.
Егер стандартты фланец қолданылса, ішкі және сыртқы диаметр, болт тесіктерінің орналасуы, тығыздау жолағының ені сызба бойынша тексеріледі. Қысым жоғары болған жағдайда тығыздағышты тек сыртқы диаметрімен емес, фланецтің тығыздау бетінің түрімен бірге есептеу қажет.
Эксперт кеңесі: тығыздағыш материалының маркасын «қоймада бар» қағидатымен емес, жұмыс ортасы мен температурасына қарай таңдаңыз. Бірдей қалыңдықтағы екі резеңке пластинаның химиялық төзімділігі бірнеше есе айырмашылық көрсетуі мүмкін.
Материал маркасын таңдау
Техпластина түрі тығыздағыштың қызмет ету мерзімін анықтайды. Жалпы мақсаттағы резеңке су, әлсіз тұз ерітінділері және кейбір бейтарап орталар үшін қолданылады. Мұнайға және бензинге төзімді тығыздағыштар үшін нитрил-бутадиен каучугіне негізделген NBR материалдары тиімді. Мұндай пластина дизель отыны, май, гидравликалық сұйықтық және мұнай өнімдері бар тораптарда пайдаланылады.
EPDM пластиналары ыстық суға, буға, озонға және атмосфералық әсерге төзімді, бірақ минералды майлар мен мұнай өнімдеріне жарамсыз. Силиконды резеңке төмен және жоғары температура диапазонында жұмыс істеуге қолайлы, алайда жыртылу беріктігі кейбір өнеркәсіптік резеңкелерден төмен. Агрессивті химиялық ортада фторкаучукты немесе арнайы химиялық төзімді пластинаны қарастырған жөн.
| Материал түрі | Негізгі қолданылуы | Артықшылығы | Маңызды шектеуі |
|---|---|---|---|
| Жалпы мақсаттағы резеңке | Су, ауа, бейтарап орта | Қолжетімділік, жақсы серпімділік | Май мен отынға төзімділігі шектеулі |
| NBR, майға төзімді резеңке | Май, дизель, мұнай өнімдері | Ісінуге және көмірсутектерге төзімді | Озон мен ыстық бу әсері шектеулі |
| EPDM | Ыстық су, бу, сыртқы құбыр желілері | Озонға, ауа райына және суға төзімді | Майлы ортаға қолданылмайды |
| Силикон | Температурасы кең диапазонды тораптар | Төмен температурада иілгіштігін сақтайды | Жоғары механикалық жүктемеге жарамдылығы төменірек |
Тығыздағыш дайындау әдістері
Қолмен белгілеу және пышақпен кесу
Бұл әдіс бір-екі дана немесе шұғыл жөндеу жұмыстары үшін қолданылады. Фланецтің контуры пластинаға түсіріліп, өткір пышақпен кесіледі. Құрал ретінде металл сызғыш, циркуль, кернер, тескіш және өлшеу штангенциркулі пайдаланылады. Әдіс арзан болғанымен, өлшем қайталануы мен тесіктердің осьтестігі оператор тәжірибесіне тәуелді.
Штамппен кесу
Сериялы өндірісте арнайы пышақты штамп қолданылады. Пресс астында сыртқы және ішкі контур бір операцияда кесіледі, сондықтан өнімділік жоғарылайды. Штамптың жұмыс жиегі өткір әрі дұрыс қайралған болуы тиіс. Мұндай тәсіл Алматы, Шымкент және Астана қалаларындағы сервистік шеберханаларда бір типті фланецтерге арналған партиялық тапсырыстар үшін тиімді.
Плоттерлік, лазерлік немесе су ағынымен кесу
Күрделі контурлы, аз сериялы немесе дәлдігі жоғары тығыздағыштар үшін CNC плоттер, су ағынымен кесу немесе арнайы резеңке кесу станогы пайдаланылады. Лазерлік кесу кезінде резеңкенің күйіп, жиегінің қатайып қалу қаупі бар, сондықтан материалға сынақ жасалады. Су ағыны жылу әсерін азайтады, бірақ жабдықтан кейін дайындаманы кептіру және өлшемін қайта тексеру қажет.
 Арзан сату
 Асботехникалық бұйымдар
 Жеңдер мен шлангілер
 Жетек белдіктері
 Жоғары қысымды жеңдер
 Инженерлік пластиктер
 Конвейер таспалары
 Қосылыстар мен қысқыштар
 Мойынтіректер
 Резеңке жабындар
 Резеңке қоспалары мен желімдер
 Сақиналар мен манжеттер
 Техникалық пластиналар
 Шнурлар мен профильдер
Қажетті құрал-жабдық
- өлшем қалыңдығын тексеруге арналған микрометр немесе қалыңдық өлшегіш;
- штангенциркуль, бұрыштық сызғыш және координаталық өлшеу құралы;
- тегіс кесу үстелі және сырғанамайтын төсем;
- қол пышақтары, сақиналы тескіштер және ауыстырмалы жүздер;
- эксцентрикті немесе гидравликалық пресс;
- дайындама сызбасы, DXF-файл немесе фланецтің өлшем картасы.
Қалыңдығы 1–3 мм пластина көбіне пышақпен немесе плоттермен кесіледі. 3–10 мм материал үшін пресс пен штамп қолдану өнімділікті арттырады. Қалың резеңкені қолмен кескенде жиегі көлбеу болып, тығыздау жолағының нақты ені өзгеруі мүмкін.
ГОСТ бойынша рұқсат етілетін ауытқуларды қалай түсіну керек
Рұқсат етілетін ауытқу бір ғана әмбебап санмен белгіленбейді. Ол пластинаның номиналды қалыңдығына, тығыздағыштың өлшеміне, кесу әдісіне және қолданылатын нормативке байланысты болады. Сондықтан жұмыс сызбасында номинал өлшем, шекті ауытқу, материал маркасы және бақылау әдісі жазылуы қажет.
Практикада техникалық тапсырыстарда қалыңдық үшін ГОСТ 7338-90 кестелері немесе өндірушінің ТУ көрсеткіштері негізге алынады. Ұзындық пен диаметр ауытқуы ГОСТ 15180-86, жабдық сызбасы немесе тапсырыс беруші бекіткен техникалық талап арқылы белгіленеді. Егер құжатта дәлдік көрсетілмесе, кесу шеберханасы қолданатын ішкі рұқсатты өз бетінше «ГОСТ нормасы» деп көрсетуге болмайды.
Әдеттегі өндірістік бақылауда сыртқы және ішкі диаметрдің ауытқуы, болт тесіктерінің осьтестігі, тесіктер аралығы, жиектің тегістігі және қалыңдықтың бірнеше нүктедегі айырмасы тексеріледі. Тығыздағыштың жиегінде жыртылу, күйік, қабаттану, бөгде қосындылар және кесілмеген бөліктер болмауы тиіс.
Қазақстан жағдайындағы пайдалану ерекшеліктері
Қазақстанда тығыздағыштар қыс мезгіліндегі төмен температураға, жазғы ыстыққа, шаңға және ұзақ логистикаға төтеп беруі керек. Атырау мен Маңғыстауда мұнай өнімдері мен тұзды атмосфера негізгі фактор болса, Қарағанды және Теміртау аймағында металлургиялық шаң, жоғары температура және діріл маңызды. Qarmet, KazMunayGas жүйесіндегі кәсіпорындарда, сондай-ақ Алматы, Астана және Шымкент зауыттарында материал паспорты мен партиялық бақылау сұралуы мүмкін.
Қоймада пластинаны күн сәулесінен, озон көздерінен, қыздырғыштардан және майдан алыс сақтау керек. Орамды қатты бүктеу резеңкеде тұрақты деформация тудырады. Суық қоймадан әкелінген материалды бірден кесудің орнына бөлме температурасында кондициялаған дұрыс. Бұл әсіресе қысқы тасымалдаудан кейінгі шұғыл жөндеу кезінде маңызды.
Тапсырыс берер алдында қандай деректер қажет
- Тығыздағыштың сыртқы және ішкі өлшемін немесе фланец сызбасын беріңіз.
- Материал түрін, қалыңдығын және жұмыс ортасын көрсетіңіз.
- Температура, қысым және болтпен қысу жағдайын жазыңыз.
- Тесіктер саны, диаметрі және олардың координаттарын нақтылаңыз.
- Қажетті санын, жеткізу мерзімін және сапа құжаттарын көрсетіңіз.
Стандартты және күрделі пішінді РТИ бұйымдары бойынша кеңес алу үшін каталогты қарауға немесе өндірушіге сұраныс жіберуге болады. Байланыс телефоны: +7 958 578-05-89, электрондық пошта: kz@ural-rti.org. Сызба, фото немесе бұрын қолданылған тығыздағыш үлгісін жіберу материалды дәлірек таңдауға мүмкіндік береді.
Жиі қойылатын сұрақтар
Техпластинадан тығыздағышты өзіміз қолмен кесе аламыз ба?
Иә, бір реттік жөндеу немесе шағын өлшемді тығыздағыш үшін қолмен кесуге болады. Бірақ контур дәлдігі, болт тесіктерінің орналасуы және жиектің сапасы операторға тәуелді болады. Қысымы жоғары желілерде, бу жүйелерінде және сериялы өндірісте штамппен немесе CNC жабдығымен кесілген бұйым қауіпсіз әрі тұрақты нәтиже береді.
Майға төзімді тығыздағыш үшін қандай резеңке таңдалады?
Май, дизель отыны және гидравликалық сұйықтықтар үшін әдетте NBR негізіндегі майға төзімді техпластина таңдалады. EPDM бұл ортаға жарамайды, себебі көмірсутектер әсерінен ісінуі және механикалық қасиеттерін жоғалтуы мүмкін. Нақты марка температура, қысым және сұйықтық құрамына қарай бекітіледі.
ГОСТ бойынша тығыздағыш өлшемінің ауытқуы қанша болуы керек?
Бір әмбебап ауытқу жоқ. Қалыңдық үшін ГОСТ 7338-90 немесе өндірушінің ТУ, ал фланецті тығыздағыш өлшемдері үшін ГОСТ 15180-86, жабдық сызбасы және тапсырыс талаптары қаралады. Нақты рұқсат номинал өлшемге, материалға және кесу технологиясына байланысты құжатта көрсетілуі тиіс.
Қалың техпластинаны қандай әдіспен кескен дұрыс?
3 мм-ден қалың пластина үшін пресс пен штамп қолдану тиімді. Бірегей немесе күрделі контурлы бұйымдарда CNC плоттер немесе су ағынымен кесу қолданылады. Қол пышағы қалың материалда жиекті көлбеу кесіп, тығыздау аймағының енін өзгертуі мүмкін.
Қазақстанның суық климатында қандай ерекшелік ескеріледі?
Материалдың төмен температурадағы иілгіштігі тексерілуі керек. Қоймадан суық күйде алынған пластинаны бірден кесу немесе монтаждау ұсынылмайды: оны бөлме температурасында ұстап, кейін өлшемін тексерген жөн. Сыртқы құбыр желілері үшін озонға және ауа райына төзімді EPDM, ал майлы орта үшін төмен температуралық қасиеттері жарамды NBR маркасы таңдалады.
Кеңес немесе есептеу қажет пе?
Сұраныс жіберіңіз — технолог есептеу дайындап, қажетті өнімді таңдап береді