
Клиндік белдіктің үзіндісі бойынша профилін анықтау: ені W және биіктігі T бойынша
Определитель клинового ремня по обрывку: профиль по ширине и высоте
Измерьте штангенциркулем ширину и высоту куска лопнувшего ремня — определим профиль (О, А, Б, В, Г, Д, Е или их аналоги DIN/ANSI). Точность ±1 мм, база 11 профилей ГОСТ 1284 и DIN 2215/7753.
| ГОСТ | DIN | Тип | W, мм | T, мм | Угол | Применение |
|---|
УРТ өнім каталогы
РТИ, пластиктер, тығыздағыштар және жетектік белдіктерді өндіру және жеткізу. Екатеринбургтегі қоймадан жіберу.
Типтік жағдай: белдік үзілді, таңбалау өшіп қалды, нені тапсырыс беру керек
Өндірістегі жөндеу қызметтерінің ең жиі кездесетін мәселесі — таңбалауы оқылмайтын болып қалған үзілген сына тәрізді белдік. 3–5 жыл жұмыс істеу барысында арқа жағындағы зауыттық жазу оқылмайтын болып өшіп қалады, ТЖ журналында жазба жүргізілмеген, алдыңғы механик те жоқ. Жөндеушінің қолында 15–30 см өлшемдегі бір-екі үзінді бар, міндет — дереу дәл сондай жаңасын тапсырыс беру, ал тіпті жақсырағы — бірден бірнешеуін қорға алу. Жеткізушіге «шамамен осындай қара сына тәрізді белдік керек» деген өтініш жұмыс істемейді — әртүрлі профильдегі белдіктер қимасында бірнеше миллиметрге ерекшеленеді, бірақ шкивтер қатаң түрде өз профиліне арналған: егер кішірек профильдегі белдік алсаңыз, ол ойыққа батып кетеді де, қуатты ұстап тұра алмайды; егер үлкенірек болса — шкивке мүлдем отырмайды.
Қатесіз анықтау үшін қажет нәрсе — штангенциркуль және екі өлшем. Үлкенірек табанның ені W (бұл қиманың трапециясының кең жоғарғы қыры) және биіктігі T (перпендикуляр, жоғарғы қырдан төменгі тар қырға дейін). Бұл екі сан үйлесімде профильді бірмәнді анықтайды, өйткені ГОСТ 1284 / DIN 2215 стандартты қатарында небәрі 7 классикалық өлшем және 4 тар өлшем бар, ал көршілес профильдер арасындағы айырмашылық ені бойынша кемінде 3 мм және биіктігі бойынша 2 мм — бұл айырмашылықты штангенциркульмен жіберіп алу мүмкін емес. Тек өлшемдерді кестемен салыстырып, ең жақын сәйкестікті таңдау қалады — біздің құрал дәл осыны бір секундта орындайды.
W және T қайда орналасқан — дұрыс өлшеу нүктелері
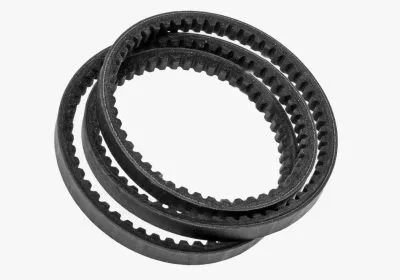
Сына тәрізді белдіктің қимасы трапеция пішінінде болады: кең жағы (үлкенірек табан) шкивтен сыртқа қаратылған, тар жағы (кішірек табан) — төмен, ойыққа қарай. Бүйір қырлары — тікелей, олардың арасындағы сына бұрышы ГОСТ 1284 барлық классикалық белдіктерінде 40° тең. W ені — дәл осы кең жоғарғы қырдың өлшемі, ортаңғы бөліктің немесе тардың емес. Егер ортаңғы бөлікті немесе ең тарын өлшесеңіз — дұрыс емес сан шығады және құрал стандартты емес профильді көрсетеді. T биіктігі — қырға перпендикуляр, жоғарғыдан төменгіге дейінгі өлшем. Өлшеуді қатаң түрде 90° бұрышпен, диагональ бойымен емес жүргізу қажет.
Бөлек қиындық — тозған үзінділер. Белдіктің жоғарғы жиегі шкивтерде жұмыс істеу кезінде шкив ойығымен және қоршаған ортамен: шаң, температура, маймен жанасудан біртіндеп жонылады. 3–5 жыл қызмет ету барысында жоғарғы жағы 1–2 мм-ге дейін жонылып кетуі мүмкін, бұл W өлшеу нәтижелерін кішірейтуі мүмкін (17 мм болған нәрсе 15–16 мм болып көрінеді). Біздің құралда «Үзіндінің жағдайы» деген баптау бар: егер белдіктің іс жүзінде жаңа екеніне сенімді болсаңыз — «Жаңа» деп таңдайсыз, егер тозу анық көрінсе — «Тозған», егер жиектері дөңгеленсе — «Қатты тозған» деп таңдайсыз. Бұл өлшеу қатесіне рұқсат етілген ауытқуды арттырады және тіпті өшіп қалған үзінді арқылы да профильді дұрыс анықтауға мүмкіндік береді.
Стандартты профильдер қатары және классикалықты тардан қалай ажыратуға болады
Профильдер базасы 11 стандартты өлшемді қамтиды: ГОСТ 1284 бойынша 7 классикалық (О, А, Б, В, Г, Д, Е — өсу ретімен кирилл нөмірлеуі) және DIN 7753 бойынша 4 тар (SPZ, SPA, SPB, SPC — тар профильді классика). Классикалық белдіктерде T/W қатынасы шамамен 0,6 құрайды: мысалы, Б-да 17×11 мм, В-да 22×14 мм. Тар белдіктерде қатынас жоғары — шамамен 0,8: SPB — 16,3×13 мм, SPC — 22×18 мм. Бұл тар белдікті көзбен ажыратудың бір жолы: ол бірдей мақсаттағы классикалық белдікке қарағанда айтарлықтай «биік» және «жіңішке».
| ГОСТ профилі | DIN 2215 | DIN 7753 тар | W × T классика | W × T тар | T/W қатынасы |
|---|---|---|---|---|---|
| О | Z / 10 | SPZ | 10 × 6 | 9,7 × 8 | 0,6 / 0,82 |
| А | A / 13 | SPA | 13 × 8 | 12,7 × 10 | 0,62 / 0,79 |
| Б | B / 17 | SPB | 17 × 11 | 16,3 × 13 | 0,65 / 0,80 |
| В | C / 22 | SPC | 22 × 14 | 22 × 18 | 0,64 / 0,82 |
| Г | D / 32 | — | 32 × 20 | — | 0,63 / — |
| Д | E / 38 | — | 38 × 25 | — | 0,66 / — |
| Е | — | — | 50 × 30 | — | 0,60 / — |
Тар белдіктер — 1980 жылдардағы жаңартылған стандарт. Бірдей ұзындықта және бірдей сына бұрышында олар классикалық белдіктерге қарағанда 1,5–2 есе көп қуат береді: биіктіктің ұлғаюы (яғни шкив канавкасына тереңірек енуі) және жақсырақ корд қабатының арқасында. Қазіргі өнеркәсіпте жетектерді жаңарту кезінде әдетте тар SPx-ке көшеді: бір SPB 2000 екі B 2000 белдігін алмастырады, бұл шкивтегі ойықтар санын азайтып, қызмет көрсетуді жеңілдетеді. Бірақ тар белдіктерге арналған шкивтер — классикалық канавкалармен үйлеспейтін бөлек номенклатура, сондықтан классикалық және тар белдіктерді шкивтерді ауыстырусыз бір-біріне алмастыруға болмайды.
Құрал ең ықтимал профилді қалай таңдайды
Скоринг алгоритмі 11 профильдің әрқайсысы үшін өлшемдеріңіздің номиналды мәндерден ауытқуын есептеп, сәйкестік бағасын пайызбен шығарады. Шекті ауытқу шегінде (әдетте жаңа белдік үшін ені бойынша ±1 мм және биіктігі бойынша ±0,5 мм) сәйкестік 100% құрайды. Шекті ауытқудан тыс баға ауытқу шекті мәннен екі есе асқанда нөлге дейін сызықты түрде төмендейді. Еніне үлкенірек салмақ (0,6), биіктігіне азырақ салмақ (0,4) беріледі, себебі ені біркелкі тозады (бүкіл қызмет ету мерзімі ішінде жоғарғы жиегінен 0,5–1 мм-ге жонылады), ал биіктігі қаттырақ «ауытқуы» мүмкін: зауыттық шекті ауытқуды ескергенде жаңа белдікте +2 мм-ден қатты тозғанда −3 мм-ге дейін.
Нәтиже үш карточка түрінде көрсетіледі: «Ең ықтимал» (жасыл бейдж, score әдетте 85–100%), «Балама» (сары, 50–85%) және «Мүмкін» (сұр, 50%-дан төмен). Егер ең ықтималдың score-ы 75%-дан аз болса — құрал өлшемдерді қайта өлшеу немесе нақтылау сұрауымен ескерту шығарады. Егер үздік және екінші үміткер score бойынша 10%-дан азға ерекшеленсе және әртүрлі типтерге (классикалық vs тар) жатса — оларды сына бұрышы (классикада 40°, тарда 36–38°) және T/W қатынасы бойынша қалай ажырату керектігі түсіндірілген арнайы кеңес шығарылады.
| W × T өлшемі | Анықтау | Score | Типтік қолданылу |
|---|---|---|---|
| 10 × 6 | О (ГОСТ) / Z (DIN) | 100% | Тұрмыстық техника, желдеткіштер |
| 13 × 8 | А (ГОСТ) / A (DIN) | 100% | Станоктер, ауыл шаруашылығы техникасы |
| 17 × 11 | Б (ГОСТ) / B (DIN) | 100% | Өнеркәсіптік станоктер, компрессорлар |
| 17 × 10 | Б (тозған) | 100% wear ескерілген | Жоғарғы жағы 1 мм-ге тозды |
| 16 × 13 | SPB (тар) | 100% | Жетектерді жаңарту |
| 22 × 14 | В (ГОСТ) / C (DIN) | 100% | Ірі станоктер, дробилкалар |
| 22 × 18 | SPC (тар) | 100% | Негізгі жоғары қуатты жетектер |
| 22 × 16 | Даулы: В немесе SPC | 62% екеуі де | Сына бұрышын нақтылау қажет |
Профильді анықтағаннан кейін не істеу керек: ұзындықты білудің үш жолы
Профильді анықтау — бұл бірінші қадам. Белдікке тапсырыс беру үшін жеткізушіге тағы ұзындық қажет, оны үзіндіден анықтау, өкінішке орай, бірмәнді емес. Ұзындықты білудің үш стратегиясы бар. Біріншісі — барлық бар үзінділерді үзілу ретімен қатарға жайып, жалпы ұзындығын рулеткамен өлшеу. Бұл ГОСТ бойынша ішкі ұзындық Li мәнін шамамен береді. Басты қиындық — белдік үзілгенде, жыртылған ұштардың тозуынан бірнеше миллиметр немесе сантиметр жоғалуы жиі кездеседі, сондықтан нақты Li мәнін алу үшін өлшемге 1–2% қосады.
Екінші стратегия — егер үзіндіде зауыттық таңбалаудың кем дегенде бір бөлігі сақталған болса («2000», «SPB», «1600Li» және т.б. сандар), біздің ГОСТ/DIN/ISO профиль транслятор арқылы таңбалауды қалпына келтіруге болады. Ұзындықтан төрт көрінетін саны бар белдіктің үштен бір бөлігі стандартты нөмірді дәл анықтау үшін жеткілікті ақпарат береді. Үшінші стратегия — егер үзінділер жоғалған немесе қатты бөлшектенген болса: екі шкивтің диаметрлерін және олардың центрлері арасындағы қашықтықты өлшеңіз, біздің геометрия бойынша белдік ұзындығын есептегіш қажетті ұзындықты есептеп береді. Мұндай тәсіл өлшеуге қолжетімді шкивтері бар кез келген беріліс үшін жарамды.
Белдікті үзінді бойынша анықтау туралы жиі қойылатын сұрақтар
🔥 Есептеу бойынша көмек керек пе?
15 минут ішінде ең тиімді бағаны алыңыз